
Körülbelül 2 órámba telt a kicsomagolástól a beüzemelésig, elvégre ez egy fejlett 5 tengelyes CNC gép, amit egy kezdőnek nehéz beüzemelni, elegendő CAM vezérlő szoftver ismeretre van szüksége. Szerencsére jártas vagyok a FANUC és a Siemens vezérlőrendszerekben. Ha új vagy a CNC programozásban, akkor tovább tarthat. A mellékelt utasítások világosak és könnyen követhetők voltak, és minden teszt hibátlanul ment. Az egyetlen hátránya, hogy ez a készülék drága, és a legtöbb CNC-s srác költségvetésébe nem fér bele. Összességében véleményem szerint nagyszerű ár-érték arány.
5 tengelyes CNC marógépek minden igényhez és költségvetéshez
Utolsó frissítés: 2026. január 10 17:38:43
Az 5 tengelyes CNC marógép egy olyan automatikus többtengelyes szerszámgép, amely 2 további tengelyt ad hozzá, így 3 koordinátatengely alapján 5 tengelyes összeköttetésű megmunkálást hoz létre. Ellentétben a... 3D nyomtatók, az 5 tengelyes megmunkáláshoz legalább 3 lineáris koordináta tengely és 2 forgó koordináta tengely szükséges, melyek egyidejű koordinálása és feldolgozása a számítógépes numerikus vezérlőrendszer vezérlése mellett történik. Az 5 tengelyes CNC gép Z-tengelyes doboztestből, portálgerendából, portáloszlopból, portál keret alatti tartóból, munkaasztalból, lineáris golyós vezetősínből, kétfordulatú elektromos orsóból, szervomotorból és egyéb alkatrészekből áll. Fejlett portál típusú asztalmozgató szerkezetet alkalmaz, és tökéletes marási műszaki jellemzőkkel rendelkezik. Amikor működik, az 5 tengely az orsóban lévő szerszámhoz mozog, hogy az alkatrész körül dolgozzanak, hogy 5 tengelyes kapcsolatot hozzon létre 3D megmunkálás. Fa, műanyag, hab, gyanta, gipsz, alumínium, réz, sárgaréz, karbonizált vegyes anyagok vágására és marására használják repülőgépipari alkatrészekben, autóalkatrészekben, formagyártásban és modellkészítésben.
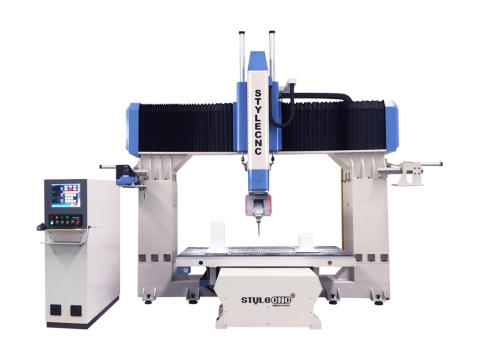
STM1325-5A
4' x 8' (48" x 96", 1300mm x 2500mm)
$105,000 - $110,000
2026 legjobb minősítésű 5 tengelyes CNC router gép eladó
A legjobb 5 tengelyes CNC marógép automatikus szerszámcserélővel használható 2D/3D vágás, faragás, marás precíziós alkatrészek, összetett formák és szobrok készítéséhez.
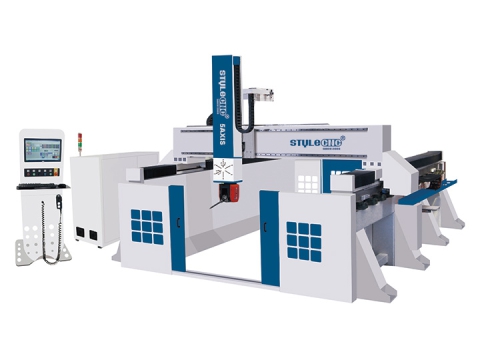
STM2040-5A
6' x 12' (72" x 144", 2000mm x 4000mm)
$110,000 - $150,000
Ipari 5 tengelyes CNC router géphez 3D marás
Ipari 5 tengelyes CNC router gépet erre tervezték 3D marás és vágás fém- és habformák készítésében, karosszériagyártásban, hajó- és épületmodell-készítésben, mintakészítésben.
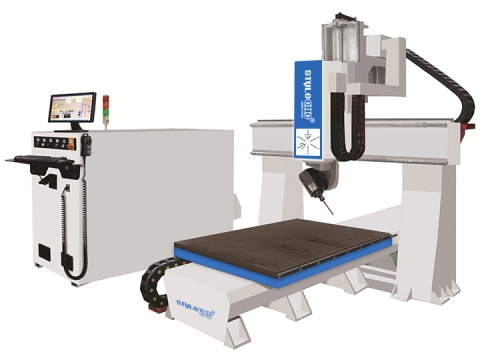
STM1212E-5A
4' x 4' (48" x 48", 1200mm x 1200mm)
$80,000 - $90,000
Kis 5 tengelyes CNC megmunkáló központ 3D Faipari
Kis 5 tengelyes CNC megmunkáló központ egy belépő szintű 5 tengelyes CNC router gép HSD orsóval a famegmunkálásban, formagyártásban, 3D vágási és marási projektek.
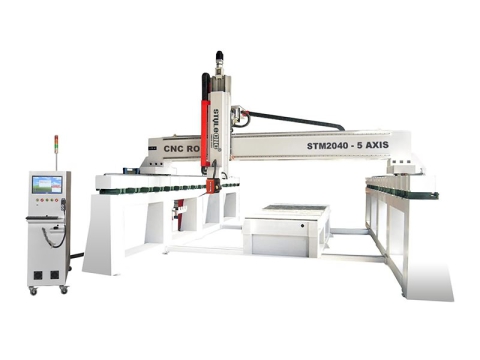
STM2040-5A
6' x 12' (72" x 144", 2000mm x 4000mm)
$100,000 - $150,000
Nagy portál 5 tengelyes CNC gép 3D Öntvény
A nagy portálos, 5 tengelyes CNC gép nagy teherbírású ipari CNC megmunkáló központ formázott alkatrészek vágására, öntőforma készítésére, 3D felületmarás, ill 3D alakvágás.
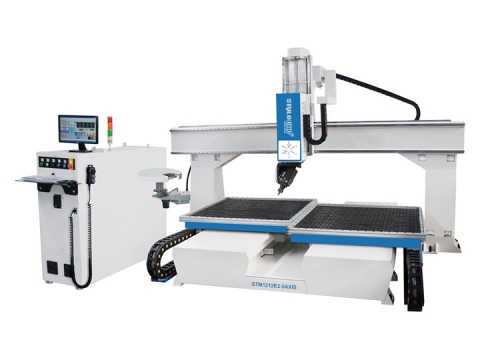
STM1212E2-5A
4' x 4' (48" x 48", 1200mm x 1200mm)
$90,000 - $120,000
Mini 5 tengelyes CNC marógép 3D Modellezés és vágás
Mini 5 tengelyes CNC marógép dupla asztalokkal arra tervezték 3D vágás, 3D formakészítés, ill 3D modellezés fa-, hab- és fémformagyártásban.
- Megjelenítve 5 Elemek bekapcsolva 1 oldal
Válassza ki a tökéletes 5-tengelyes CNC gépet komplex megmunkáláshoz 3D Formák, alámetszések és többoldalas alkatrészek

Az 5 tengelyes CNC gépek az elmúlt években nélkülözhetetlen automata eszközt jelentettek folyamatos, sima és összetett felületek megmunkálásához. Ha megoldhatatlan problémákkal találkozik az összetett ívelt felületek tervezése és gyártása során, segítségért az 5 tengelyes megmunkálási technológiába fordul.
Az 5 tengelyes összeköttetés a legnehezebb és legszélesebb körben használt CNC technológia. Integrálja a számítógépes vezérlést, a nagy teljesítményű szervohajtást és a precíziós megmunkálási technológiát, és összetett ívelt felületek hatékony, precíz és automatikus megmunkálására alkalmazzák. Egy ország gyártóberendezéseinek automatizálási technológiai szintjének szimbóluma. Speciális státusából adódóan jelentős befolyása van a repülésre, az űrrepülésre és a hadiiparra.
Sokan nem tudják, mit tegyenek, ha eljön az ideje egy 5 tengelyes szerszámgép vásárlásának. Valójában egy új csúcskategóriás CNC gép vásárlása izgalmas élmény lehet. A mintanyomvonal-készítési teszttel, tárgyalásokkal és fizetéssel kapcsolatos tippek értékesek. De ez jelentős pénzügyi megterheléssel is járhat, a CNC-piaci jelentések becslése szerint egy új 5 tengelyes szerszámgép átlagára közel van $100,000. Minél többet tudsz a gyártóról, annál könnyebben fogsz elkezdeni. Például van-e rá garancia, milyen fizetési lehetőségek vannak, és mit kell tenned, ha probléma adódik a megrendelés leadása után, illetve hogy kaphatsz-e ingyenes szervizt és támogatást.
Ha a megfelelő CNC gépet szeretné leszállítani a lehető legjobb áron, akkor itt a megfelelő hely. Akár a lehetőségekről kutat, akár a gépek árait hasonlítja össze, nyugodtan használja ezt az útmutatót. Ha készen áll a vásárlásra ma, hasonlítsa össze STYLECNCAz útmutató alatt felsorolt legjobban értékelt 5 tengelyes CNC útválasztó gépek kínálatában megtalálhatja és megvásárolhatja vállalkozása számára a megfelelőt.
Meghatározás
Az 5 tengelyes CNC router egy többtengelyes típus 3D megmunkáló központ CNC vezérlővel, amely eltér a 3D nyomtató, ez némileg olyan, mint a 3 tengelyes és 4 tengelyes CNC gép, de az 5 tengelyes CNC gépnek van 2 további tengelye, amelyek mentén mozoghatnak. Ezek a kiegészítő tengelyek rövidebb projektidőt tesznek lehetővé, mivel képesek az anyag 5 élének egyidejű levágására. Azonban annak a ténynek köszönhetően, hogy ezeknek az 5 tengelyes gépeknek hosszabb az X-tengelye, ami kisebb stabilitást és pontosságot biztosít – potenciálisan több figyelmet igényel, mint egy 3 tengelyes vagy 4 tengelyes CNC router.
Működési elv
Először is tanuljunk meg valamit a "tengelyről":
X-tengely: elölről hátrafelé.
Y-tengely: balról jobbra.
Z-tengely: fel és le.
Az A, B vagy C tengely megfelel az X, Y és Z tengely forgástengelyének.
5 tengely: XYZAB, XYZAC, XYZBC (az orsó jobbra és balra forgatható 180° körül.)
Az 5 tengelyes CNC gépek egy alkatrészt vagy szerszámot egyidejűleg 5 különböző tengelyen mozgatnak CNC programozással. A 3 tengelyes CNC gépek X tengellyel és Y tengellyel 2 irányba mozgatják az alkatrészt, a Z tengellyel pedig fel-le mozog a szerszám. Az 5 tengelyes CNC gépek 2 további forgótengelyen (A tengely és B tengely) tudnak forgatni, ami segít a szerszámnak minden irányból megközelíteni az alkatrészt.
Az 5-tengelyes összekapcsolású megmunkálási technológia arra a feldolgozási technológiára vonatkozik, amelynek során egy összetett alakú felületnek 5 független tengelyt kell használnia a numerikus vezérlésű interpolációs mozgás együttes végrehajtásához, hogy sima és sima felületet kapjon. Az 5 tengelyes egyidejű megmunkálás tengelyeinek száma nem a CNC tulajdonában lévő vezérelhető tengelyek számát jelenti, hanem azon tengelyek számát, amelyeknek önállóan kell mozogniuk ugyanazon felület feldolgozásakor. Bár elméletileg bármilyen összetett felület kifejezhető X, Y, Z 3 tengelyű koordinátákkal, a tényleges megmunkáló szerszám nem egy pont, hanem egy bizonyos méretű entitás, hogy elkerüljük a szerszám és a feldolgozás előfordulását a tértorzult felület feldolgozása során. Összehasonlítva a 2 tengelyes csatlakozással, az 3 tengelyes összeköttetés 5/1-3/1-ra csökkentheti a megmunkálási hibát és a felületi érdesség mértékét.
Típusai
Az 9 tengelyes CNC gépeknek 5 leggyakoribb típusa van: csonkos típusú gépek, forgófejű gépek, mozgóoszlopos gépek, asztali asztalos gépek, fejasztalos gépek, folyamatos gépek, indexes gépek, portál típusú gépek és hibrid gépek.
Alkalmazási területek
Az 5 tengelyes CNC gépet úgy tervezték, hogy nagy sebességű és kiváló minőségű vágásokat biztosítson számos anyaghoz, beleértve, de nem kizárólagosan a fát, műanyagokat, színesfémeket és egyéb kompozitokat. A CNC gép számos új alkalmazást kínál, többek között:
⚙️ Fröccsöntött műanyag, hőformázott műanyag és kompozit alkatrészek élvágása.
Az 5 tengelyes gép rugalmassága lehetővé teszi, hogy kiváló minőségű felületkezelést és élvágást biztosítson számos gyártott műanyag tárgyon.
⚙️ Mélyüreges formakészítés.
A 3 tengelyes gépeken a mélyüreges öntőforma készítéséhez hosszabb szerszámokra van szükség ahhoz, hogy elég mélyre tudjon nyúlni. A hosszabb szerszámok miatt a felhasználónak csökkentenie kell a vágási sebességet a törés elkerülése érdekében. Az 5 tengelyes megmunkálás által biztosított hozzáadott mozgásnak köszönhetően rövidebb szerszámok használhatók, és a vágási sebesség növelhető.
⚙️ Formázott rétegelt lemez székek és dekoratív bútorelemek.
A gép lehetővé teszi a különböző anyagok egyedi formázását és öntését, lehetővé téve, hogy kreatív és dinamikus terveit valóra váltsa.
⚙️ Részletes 3D faragványok.
A vágószerszám mozgásának növekedése a gépen lehetővé teszi, hogy bonyolult mintákat faragjon egy anyagdarabba. Lehetővé teszi, hogy megörökítse a tervezés finom részleteit a vágási munkában.
Jellemzők
Az 5 tengelyes CNC szerszámgépeket nagy hatékonyság és nagy pontosság jellemzi. A munkadarab összetett feldolgozást végezhet egyetlen befogással, és alkalmazkodik a modern formák, például autóalkatrészek és repülőgép-szerkezeti alkatrészek feldolgozásához. Nagy különbség van az 5 tengelyes megmunkáló központ és az 5 oldalú megmunkáló központ között. Sokan ezt nem tudják, és összetévesztik az 5-oldalas megmunkálóközpontot egy 5-tengelyes megmunkálóközponttal. Az 5 tengelyes megmunkáló központnak 5 tengelye van: X, Y, Z, A és C. Az X, Y, Z tengelyek, valamint az A és C tengelyek 5 tengelyes kapcsolt megmunkálást alkotnak. Jól használható térbeli íves felületmegmunkáláshoz, speciális alakú megmunkáláshoz, üreges megmunkáláshoz, lyukasztáshoz, ferde furatokhoz és ferde vágáshoz. Az 5 oldalas megmunkáló központ hasonló a 3 tengelyes megmunkáló központhoz, azzal a különbséggel, hogy egyszerre 5 felületet tud készíteni, de speciális alakú megmunkálást, ferde furatokat és ferde vágást nem.
Ha már az 5 tengelyes CNC szerszámgép tulajdonságairól beszélünk, össze kell hasonlítani a hagyományos 3 tengelyes CNC gépekkel. A 3 tengelyes CNC gép viszonylag gyakori a gyártásban, és számos formája létezik, például függőleges, vízszintes és portál. Az általános megmunkálási módszerek közé tartozik a szármarás és a szármaró oldalvágása. A golyósvégű kések profilozása és így tovább. Azonban függetlenül attól, hogy melyik formának és módszernek van közös jellemzője, a szerszám tengelyének iránya változatlan marad a megmunkálási folyamat során, és a szerszámgép csak a 3 lineáris X, Y és Z mozgási tengely interpolációjával tudja megvalósítani a szerszám téglalap alakú koordinátáit. Ezért az alábbi termékekkel szemben feltárulnak a 3 tengelyes szerszámgép alacsony hatásfoka, a megmunkált felület rossz minősége, sőt a megmunkálhatatlanság a hátrányai.
SPECIFIKÁCIÓK
| Márka | STYLECNC |
| Orsó | HSD |
| Szervó rendszer | YASKAVA |
| Inverter | Delta |
| Szerszámmagazin | Lineáris/Körhinta |
| Képesség | 2D/2.5D/3D megmunkálás |
| Ellenőrzési rendszer | SYNTEC/OSAI |
| Árkategória | $ 80,000.00 - $150,000.00 |
Árképzési útmutató
Egy 5 tengelyes CNC marógép beszerzésének pontos költsége a márkától, gyártótól, típustól, modelltől, funkcióktól, opcionális extráktól és attól függően változik, hogy új vagy használt egységet vásárol-e. Íme néhány durva becslés az 5 tengelyes CNC gépekről, ipari big data alapján.
2026-ben egy 5 tengelyes CNC gép átlagos fenntartási költsége körülbelül $80,000, a használt gépek átlagosan alacsonyabb árral $36,000 és az új gépek átlagosan magasabb árba kerülnek $108,000 5. Ha saját kezűleg szeretne egy tengelyes CNC asztalkészletet, akkor lehet, hogy a következők közé kell befektetnie: $30,000 és $80,000.
Egy belépő szintű, kisméretű, 5 tengelyes CNC készlet ára már a következő: $72,000, míg egy professzionális 5 tengelyes CNC marógép legalább $100,000 5, és egy ipari tengelyes CNC marógép cseng a $120,000 a $150,000.
Ha külföldön szeretne vásárolni, a vámkezelési díjakat, az adókat és a szállítási költségeket bele kell foglalni a végső árba.
Vegye fel költségvetését
| Modellek | Minimális ár | Maximális ár | Átlag ár |
| STM1212E-5A | $80,000.00 | $90,000.00 | $85,000.00 |
| STM1212E2-5A | $90,000.00 | $120,000.00 | $105,000.00 |
| STM1325-5A | $100,000.00 | $110,000.00 | $100,500.00 |
| STM2040-5A | $100,000.00 | $150,000.00 | $12,5000.00 |
Érvek és ellenérvek
Érvek
Az automata 5 tengelyes szerszámgép előnye, hogy olyan szabad formájú felületeket tud megmunkálni, amelyeket hagyományos 3 tengelyes szerszámgépekkel nem, vagy nem lehet egyszerre megmunkálni. Például repülőgép-hajtóművek és gőzturbinák lapátjai, hajók propellerei és egyéb, speciálisan ívelt felületű, összetett formák. Mivel az 5 tengelyes megmunkálóközpont szerszámai és szögei a megmunkálási folyamat során bármikor állíthatók, elkerülhető a többi szerszám, és minden megmunkálás egyszerre elvégezhető.
Az 5 tengelyes CNC marógép a szabad formájú felületek megmunkálási pontosságát és minőségét is képes elérni a nagy hatások előfeltétele mellett. Például, ha 3 tengelyes szerszámgépet használnak összetett ívelt felületek megmunkálására, akkor golyósvégű marót használnak. Forgácsolási hatásfoka alacsony, a szerszám dőlésszöge pedig nem állítható szabadon, így nehéz a megmunkált felület simaságát biztosítani. 5 tengelyes megmunkáló központos szerszámgéppel azonban, mivel a szerszám szöge szabadon állítható, a fenti helyzet elkerülhető, így nagyobb forgácsolási hatásfok és jó minőségű felületi minőség érhető el.
Amikor az 5 tengelyes megmunkálóközpont mélyebb és meredekebb üregeket dolgoz fel, a munkadarab vagy az orsófej további forgatása és kilengése a legjobb feldolgozási feltételeket teremtheti meg a szármaró megmunkálásához, és elkerülhető a forgácsolószerszámok, szerszámtartók és üregfalak. Ütközés lép fel, ami csökkenti a szerszám remegését a megmunkálás során és a szerszám sérülésének kockázatát, ezáltal javítja a szerszám felületi minőségét, a megmunkálási hatékonyságot és a szerszám tartósságát.
Az 5 tengelyes megmunkálóközpont rövidebb szerszámmal egyszerre tudja a teljes alkatrész feldolgozását elvégezni. Nem kell újra behelyezni a kártyát, vagy az azonos típusú 3 tengelyes megmunkálásnál szükséges hosszabb szerszámot használni, és rövidebb idő alatt szállítható. A felület minősége is ideális.
Az 5 tengelyes megmunkálóközpont technológiája szükségtelenné teszi a munkadarab összetett szögek közötti áthelyezését a többszöri hibakeresés és rögzítés érdekében. Ez nemcsak időt takarít meg, hanem nagymértékben csökkenti a hibát, és megtakarítja a munkadarab helyére történő felszereléséhez szükséges szerelvények és szerelvények drága költségeit.
A 3 tengelyes megmunkáló központokhoz képest az 5 tengelyes s megmunkálóközpont a következő előnyökkel rendelkezik:
✔ Tartsa fenn a szerszám optimális vágási állapotát és javítsa a vágási feltételeket.
A 3 tengelyes forgácsolási módban, amikor a vágószerszám a munkadarab hegyéhez vagy széléhez mozdul, a forgácsolási állapot fokozatosan romlik. A legjobb vágási állapot fenntartása érdekében az asztalt el kell forgatni. Ha pedig teljesen meg akarunk dolgozni egy szabálytalan síkot, akkor többször is el kell forgatnunk a táblázatot különböző irányokba. Látható, hogy az 5 tengelyes szerszámgép azt is elkerülheti, hogy a golyósfejű maró középpontjának lineáris sebessége 0 legyen, és jobb felületi minőséget érjen el.
✔ Hatékonyan kerülje el a szerszámok közötti interferenciát.
A repülőgépiparban használt járókerekek, lapátok és integrált tárcsák esetében a 3 tengelyes szerszámgép az interferencia miatt nem tudja teljesíteni a folyamatkövetelményeket. Az 5 tengelyes szerszámgéppel elégedett lehet. Ugyanakkor a szerszámgép rövidebb szerszámokat is használhat a megmunkáláshoz, javítja a rendszer merevségét, csökkenti a szerszámok számát, és elkerüli a speciális szerszámok előállítását.
✔ Csökkentse a befogások számát, és végezzen el egy befogással teljes 5 oldalas megmunkálást.
Az 5 tengelyes megmunkálóközpont csökkentheti a referenciakonverziót és javíthatja a megmunkálási pontosságot. A tényleges feldolgozás során csak egy rögzítésre van szükség, és könnyebben garantálható a feldolgozási pontosság. Ugyanakkor az 5 tengelyes megmunkáló központban a folyamatlánc lerövidülése és a berendezések számának csökkenése miatt a szerszámbefogók száma, a műhely alapterülete és a berendezések karbantartási költsége is csökken. Ez azt jelenti, hogy kevesebb szerelvényt, kevesebb üzemterületet és karbantartási költségeket használhat a hatékonyabb és jobb minőségű feldolgozás érdekében.
✔ Javítsa a feldolgozás minőségét és hatékonyságát.
A szerszámgép a szerszám oldalsó élével vágható, ami hatékonyabb.
✔ Lerövidíti a termelési folyamatláncot és egyszerűsíti a termelésirányítást.
Az 5 tengelyes szerszámgép teljes feldolgozása nagymértékben lerövidíti a gyártási folyamat láncát, ami leegyszerűsítheti a gyártásirányítást és az ütemezést. Minél összetettebb a munkadarab, annál nyilvánvalóbbak az előnyei a hagyományos, szétszórt gyártási eljárásokkal szemben.
✔ Lerövidíti az új termékek fejlesztési ciklusát.
A repülőgépiparban, az autóiparban és más területeken működő vállalatok számára egyes új termékek alkatrészei és fröccsöntő szerszámai összetett formájúak és nagy pontosságú követelményeket támasztanak. Ezért az 5 tengelyes CNC megmunkáló központok nagy rugalmassággal, nagy pontossággal, nagy integrációval és teljes feldolgozási képességekkel meg tudják oldani az összetett alkatrészfeldolgozás pontosságának és ciklusának problémáját az új termékek fejlesztésében, nagymértékben lerövidíti a fejlesztési ciklust és javítja az új termékek sikerességi arányát.
Ezen kívül az 5 tengelyes megmunkálóközpont lehetővé teszi a szerszámgép számára összetett alkatrészek megmunkálását is, ami más módszerekkel lehetetlen, beleértve a fúrást, az üreges bemélyedéseket és a kúpos megmunkálást, amely általában összetett felületeken szükséges.
Hátrányok
Az 5 tengelyes CNC programozás absztrakt és nehezen kezelhető
Ez minden hagyományos NC programozónak fejfájást okoz. A 3 tengelyes szerszámgépek csak lineáris koordinátatengelyekkel rendelkeznek, míg az 5 tengelyes CNC szerszámgépek különféle felépítésűek. Ugyanaz az NC kód ugyanazt a feldolgozási hatást érheti el különböző 3 tengelyes CNC szerszámgépeken, de egy bizonyos 5 tengelyes szerszámgép NC kódja nem alkalmazható minden típusú 5 tengelyes szerszámgépre. Az NC programozásnak a lineáris mozgás mellett a forgó mozgással kapcsolatos számításokat is koordinálnia kell, mint például az elforgatási szög löketvizsgálata, a nemlineáris hibaellenőrzés, a szerszám forgómozgásának számítása stb.. A feldolgozandó információ mennyisége igen nagy, az NC programozás pedig rendkívül absztrakt.
Az 5 tengelyes CNC megmunkálás kezelési és programozási ismeretei szorosan összefüggenek. Ha a felhasználó speciális funkciókat ad hozzá a szerszámgéphez, akkor a programozás és a kezelés bonyolultabb lesz. A programozás és az operátorok csak ismételt gyakorlással sajátíthatják el a szükséges ismereteket és készségeket. Az 5 tengelyes CNC technológia népszerűsítésének nagy akadálya a tapasztalt programozók és kezelők hiánya.
Nagyon szigorú követelmények az NC interpolációs vezérlővel és a szervo hajtásrendszerrel szemben
Az 5 tengelyes szerszámgép mozgása az 5 koordináta tengely mozgásának szintézise. A forgó koordináták hozzáadása nemcsak az interpolációs számítások terhét növeli, hanem a forgatási koordináták kis hibái is nagymértékben csökkentik a megmunkálási pontosságot. Ezért a vezérlőnek nagyobb működési pontossággal kell rendelkeznie.
Az 5 tengelyes szerszámgép kinematikai jellemzői megkívánják, hogy a szervo hajtásrendszer jó dinamikus jellemzőkkel és nagy fordulatszám-tartománnyal rendelkezzen.
Az 5 tengelyes CNC NC programellenőrzése különösen fontos
A megmunkálás hatékonyságának javítása érdekében sürgősen meg kell szüntetni a hagyományos "próbavágási módszer" kalibrációs módszert. Az 5 tengelyes CNC megmunkálásban az NC programok ellenőrzése is nagyon fontossá vált, mert az általában 5 tengelyes CNC szerszámgépekkel megmunkált munkadarabok nagyon drágák, az 5 tengelyes CNC megmunkálásnál pedig gyakori probléma az ütközés: a szerszám belevág a munkadarabba; Ütközés a munkadarabbal nagyon nagy sebességgel; ütközés a szerszám és a szerszámgép, a rögzítés és a feldolgozási tartományban lévő egyéb berendezések között; ütközés a szerszámgépen lévő mozgó alkatrész és a rögzített rész vagy a munkadarab között. Az 5-tengelyes CNC-ben az ütközést nehéz előre megjósolni, és a kalibrációs programnak átfogó elemzést kell végeznie a szerszámgép és a vezérlőrendszer kinematikájáról.
Ha a CAM rendszer hibát észlel, a szerszámút azonnal feldolgozható; de ha a megmunkálás során NC programhibát találunk, a szerszámpályát nem lehet közvetlenül módosítani, mint a 3 tengelyes CNC-nél. Egy 3 tengelyes szerszámgépen a gépkezelő közvetlenül módosíthatja a paramétereket, például a szerszám sugarát. Az 5 tengelyes megmunkálásnál a helyzet nem ilyen egyszerű, mert a szerszám méretének és pozíciójának változása közvetlen hatással van a későbbi forgó mozgási pályára.
Szerszámsugár kompenzáció
Az 5-tengelyes összeköttetés NC programban a szerszámhossz-korrekció funkció továbbra is érvényes, de a szerszámsugár-korrekció érvénytelen. Ha az érintkezőalakító marást hengeres maróval végezzük, akkor a különböző átmérőjű marókhoz különböző programokat kell összeállítani. A jelenlegi népszerű CNC rendszerek egyike sem tudja elvégezni a szerszámsugár-korrekciót, mivel az ISO fájl nem ad elegendő adatot a szerszám pozíciójának újraszámításához. A felhasználónak gyakran kell cserélnie a szerszámot, vagy be kell állítania a szerszám pontos méretét a CNC megmunkálás során. A normál feldolgozási eljárás szerint a szerszámpályát vissza kell küldeni a CAM rendszerbe újraszámítás céljából. Ennek eredményeként a teljes feldolgozási folyamat hatékonysága nagyon alacsony.
Erre a problémára válaszul a norvég kutatók az LCOPS (Low Cost Optimized Production Strategy, Low Cost Optimized Production Strategy) nevű ideiglenes megoldást fejlesztik ki. A szerszámpálya korrekcióhoz szükséges adatok a CNC alkalmazásból a CAM rendszerbe kerülnek, és a számított szerszámpálya közvetlenül a vezérlőbe kerül. Az LCOPS megköveteli, hogy egy harmadik fél biztosítson CAM-szoftvert, amely közvetlenül csatlakoztatható a CNC-géphez, ahol ISO-kódok helyett CAM-rendszerfájlok kerülnek átvitelre. A probléma végső megoldása a CNC vezérlőrendszerek új generációjának bevezetésén múlik, amely képes felismerni a gyakori formátumú munkadarab-modellfájlokat (például STEP stb.) vagy CAD-rendszerfájlokat.
Utófeldolgozó
Az 5 tengelyes szerszámgép és a 3 tengelyes szerszámgép között az a különbség, hogy 2 forgási koordinátája van. A szerszámpozíció a munkadarab-koordináta-rendszerből a szerszámgép-koordináta-rendszerbe konvertálódik, középen több koordináta-transzformációra van szükség. A piacon népszerű utófeldolgozó generátor segítségével csak a szerszámgép alapvető paraméterei adhatók meg a 3 tengelyes CNC szerszámgép utóprocesszorának generálásához. Az 5 tengelyes CNC szerszámgépekhez jelenleg csak néhány továbbfejlesztett utófeldolgozó létezik. Az 5 tengelyes CNC szerszámgép posztprocesszorát még tovább kell fejleszteni.
A 3 tengely összekapcsolásakor nem kell figyelembe venni a munkadarab origójának pozícióját a gépasztalon a szerszámpályán, és az utófeldolgozó automatikusan tudja kezelni a munkadarab koordinátarendszer és a szerszámgép koordinátarendszer közötti kapcsolatot. 5 tengelyes összeköttetésnél, például vízszintes marógépen végzett megmunkálásnál X, Y, Z, B és C 5 tengelyes kötéssel, a szerszámpálya generálásakor figyelembe kell venni a munkadarab pozícióméretét a C forgótányéron, valamint a B és C forgóasztalok közötti pozícióméreteket. A munkások általában sok időt töltenek ezekkel a helyzeti viszonyokkal a munkadarabok rögzítésekor. Ha az utófeldolgozó képes ezeket az adatokat feldolgozni, akkor a munkadarab beszerelése és a szerszámút feldolgozása nagymértékben leegyszerűsödik; csak rögzítse a munkadarabot az asztalon, mérje meg a munkadarab koordináta-rendszer helyzetét és tájolását, és vigye be ezeket az adatokat az utófeldolgozásba A szerszámpálya feldolgozása után megkapható a megfelelő NC program.
Nemlineáris hibák és szingularitási problémák
A forgó koordináták bevezetése miatt az 5 tengelyes CNC szerszámgépek kinematikája sokkal bonyolultabb, mint a 3 tengelyes szerszámgépeké. Az elforgatással kapcsolatos első probléma a nemlineáris hiba. A nemlineáris hiba a programozási hibának tulajdonítható, amely a lépéstávolság csökkentésével szabályozható. Az előszámítási szakaszban a programozó nem tudhatja a nemlineáris hiba nagyságát, és a nemlineáris hiba csak azután számítható ki, hogy az utófeldolgozó a szerszámgép programot előállította. A szerszámpálya linearizálása megoldhatja ezt a problémát. Egyes vezérlőrendszerek képesek linearizálni a szerszámpályát megmunkálás közben, de ez általában egy utófeldolgozóban történik.
Egy másik probléma, amelyet a forgástengely okoz, a szingularitás. Ha a szingularitás a forgástengely szélső helyzetében van, akkor a szingularitás közelében egy kis oszcilláció 180° a forgástengely megfordítása, ami elég veszélyes.
CAD/CAM rendszerek követelményei
A pentaéderes feldolgozás működéséhez a felhasználónak egy kiforrott CAD/CAM rendszerre kell támaszkodnia, és tapasztalt programozókkal kell rendelkeznie a CAD/CAM rendszer működtetéséhez.
Jelentős beruházás szerszámgép vásárlásba
Régen óriási árkülönbség volt az 5 tengelyes és a 3 tengelyes gépek között. Most egy forgótengely hozzáadása egy 3 tengelyes szerszámgéphez alapvetően egy közönséges 3 tengelyes szerszámgép ára, amely képes megvalósítani egy többtengelyes szerszámgép funkcióit. Ugyanakkor az 5 tengelyes szerszámgépek ára csak 30% nak nek 50% magasabb, mint a 3 tengelyes szerszámgépeké.
A szerszámgépbe történő beruházás mellett a CAD/CAM rendszerszoftvert és az utóprocesszort is frissíteni kell, hogy megfeleljen az 5 tengelyes megmunkálás követelményeinek. A kalibráló programot frissíteni kellett, hogy az egész szerszámgépet szimulálni lehessen.
Alkatrészek és tartozékok
🛠️ Alapalkatrészek. A megmunkálóközpont alapszerkezete, amely egy ágyból, egy oszlopból és egy asztalból áll. Ezek elsősorban a megmunkálóközpont statikus terhelését és a megmunkálás során keletkező vágási terhelést viselik, ezért kellő merevséggel kell rendelkezniük. Ezek a nagyméretű alkatrészek lehetnek öntöttvas alkatrészek vagy hegesztett acél szerkezeti elemek. Ezek a megmunkálóközpont legnagyobb térfogatú és w8-as alkatrészei. Az AKIRA-SEIKI öntvények kiváló minőségű meehanit öntvényekből készülnek, amelyek hőkezelés után nagy stabilitással rendelkeznek.
🛠️ Orsóalkatrészek. Főtengelyszekrényből, főtengelymotorból, főtengelyből és főtengelycsapágyból áll. Az orsó indítását, leállítását és sebességváltoztatását mind a numerikus vezérlőrendszer vezérli, és részt vesz a vágási mozgásban az orsóra szerelt szerszámon keresztül, amely a vágási folyamat teljesítménykimeneti része. Ez a megmunkálóközpont kulcsfontosságú alkotóeleme, amely meghatározza a megmunkálási pontosságot és stabilitást.
🛠️ Numerikus vezérlőrendszer. A megmunkálóközpont numerikus vezérlésű része CNC eszközből, programozható vezérlőből (PLC), szervohajtásból és kezelőpanelből áll.
🛠️ Automatikus szerszámcserélő rendszer. Szerszámtárból, manipulátor meghajtó mechanizmusból és egyéb alkatrészekből áll. Amikor a szerszámot cserélni kell, a CNC rendszer utasítást ad, és a manipulátor (vagy más módon) kiveszi a szerszámot a szerszámtárból, és betölti az orsófuratba. A munkadarab egyszeri befogása után a folyamatos több folyamat során a szerszámok automatikus tárolását, kiválasztását, szállítását és cseréjét oldja meg a folyamatok között. A szerszámtár (vágófej) egy olyan eszköz, amely a megmunkálási folyamatban használt összes szerszámot tárolja. A szerszámtár tárcsás láncos típusú, és a kapacitása néhánytól néhány százig terjed. A szerszámkar szerkezete is különböző formájú lehet a szerszámtár és az orsó relatív helyzetétől és szerkezetétől függően, például egykaros típus, kétkaros típus stb. Egyes megmunkálóközpontok nem a szerszámkart használják, hanem közvetlenül az orsófej vagy a szerszámtár mozgását a szerszámcseréhez.
🛠️ Segédberendezés. Ide tartoznak a kenő-, hűtési-, forgácseltávolító-, védő-, hidraulikus-, pneumatikus- és érzékelő rendszerek. Bár ezek az eszközök nem vesznek részt közvetlenül a forgácsolási mozgásban, szerepet játszanak a megmunkálóközpont megmunkálási hatékonyságának, megmunkálási pontosságának és megbízhatóságának garantálásában, így a megmunkálóközpont nélkülözhetetlen részét képezik.
🛠️ APC automatikus palettacserélő rendszer. A felügyelet nélküli előtolás megvalósítása vagy a feldolgozás nélküli idő további lerövidítése érdekében egyes megmunkálóközpontok több automatikus cserélő munkaasztalt alkalmaznak a munkadarabok tárolására. Míg az egyik munkadarabot a munkaasztalra szerelik a feldolgozáshoz, a másik egy vagy több munkaasztalra más alkatrészeket is be- és kirakodhat. Amikor a munkapadon lévő alkatrészeket megmunkálják, a munkapadok automatikusan cserélődnek az új alkatrészek feldolgozásához, ami csökkentheti a mellékidőt és javíthatja a feldolgozás hatékonyságát.
Vevői útmutató
Ha új vagy használt 5 tengelyes CNC gépet vásárol online, meg kell tennie az online vásárlási folyamat minden kritikus lépését a kutatási és vásárlási folyamattól kezdve. Íme 10 egyszerűen követhető lépés az online vásárláshoz.
1. lépés: Tervezze meg költségvetését.
Mielőtt vásárol egy szerszámgépet az interneten vagy bármilyen módon, készítsen egy költségvetési tervet. Nehéz meghozni a választást, ha fogalma sincs arról, hogy mit engedhet meg magának.
2. lépés: Végezzen kutatást.
A költségvetés megtervezése után meg kell értenie, mi a megfelelő szerszámgép az Ön számára? Mire fogja használni? Miután felmérte igényeit, összehasonlíthatja a különböző kereskedőket és modelleket az online szakértői vélemények segítségével.
3. lépés: Kérjen konzultációt.
Értékesítési vezetőnkkel online konzultálhat, és mi az Ön igényei alapján ajánljuk Önnek a legmegfelelőbb szerszámgépet.
4. lépés: Kérjen ingyenes árajánlatot.
Megadjuk Önnek részletes árajánlatunkat az Ön által egyeztetett szerszámgép alapján. A legjobb specifikációkat és megfizethető árat kapja költségvetésén belül.
5. lépés: Írjon alá szerződést.
Mindkét fél gondosan kiértékeli és megvitatja a megrendelés minden részletét (műszaki paraméterek, specifikációk és üzleti feltételek), hogy kizárja a félreértéseket. Ha nincs kétsége, elküldjük Önnek a PI-t (Proforma Invoice), majd szerződést kötünk Önnel.
6. lépés: Építse meg gépét.
Az aláírt adásvételi szerződés és a letét kézhezvétele után azonnal megszervezzük a gépgyártást. Az épülettel kapcsolatos legfrissebb hírek a gyártás során frissülnek, és a vevőt tájékoztatják.
7. lépés: Ellenőrzés.
Az egész gyártási eljárás rendszeres ellenőrzés és szigorú minőség-ellenőrzés alatt lesz. A teljes gépet ellenőrizni fogják, hogy megbizonyosodjanak arról, hogy nagyon jól működnek-e, mielőtt kivonják a gyárat.
8. lépés: Szállítás.
A szállítás a szerződésben foglalt feltételek szerint indul az Ön visszaigazolása után. Szállítási információkat bármikor kérhet.
9. lépés: Egyéni vámkezelés.
Az összes szükséges szállítási okmányt kiszállítjuk és kézbesítjük a vevőnek, és gondoskodunk a zökkenőmentes vámkezelésről.
10. lépés: Támogatás és szerviz.
Professzionális technikai támogatást és ingyenes ügyfélszolgálatot kínálunk telefonon, e-mailben, Skype-on, WhatsApp, Online élő chat, Távoli kiszolgálás. Egyes területeken házhozszállítást is kínálunk.
Indexelt vagy szimultán: Az igazi kérdés
Az 5 tengelyes megmunkálás két meglehetősen eltérő munkamódszert fed le. Az indexelt megmunkálás, amelyet gyakran 3 plusz kettőnek is neveznek, az alkatrészt vagy fejet egy szögbe forgatja, rögzíti, és a szokásos 3 tengellyel vág, így egyetlen beállítással több felületet is elér, és a programozás ismerős marad. Az egyidejű megmunkálás mind az 5 tengelyt együtt mozgatja vágás közben, a szerszámot a görbék mentén söpörve, így a propellerek, pengék és formázott formák simák lesznek. A legtöbb műhely sokkal többet foglalkozik az elsővel, mint a másodikkal. A kis 5 tengelyes középpont egy értelmes módja mindkettő elsajátításának.
Melyik konfiguráció illik az alkatrészeidhez
Az oldal 9 géptípust nevez meg, és a hasznos különbség egyszerűen az, hogy mit forog. Amikor az orsófej elfordul, az asztal a helyén marad, és valami hatalmasat is elbír, ezért egy nagyméretű, 5 tengelyes portál hajótestekhez, autókarosszériákhoz és teljes lemezekhez alkalmas. Amikor az asztal ehelyett billent és forog, az alkatrész egy rögzített fej alatt leng, ami kiváló merevséget biztosít kisebb, sűrűbb munkáknál, például öntőformáknál, ami a megközelítés a mini 5-tengelyes marógépAz alkatrész mérete és súlya, nem pedig a tengelyek száma határozza meg a kívánt elrendezést.
A szoftver a vásárlás fele
Az 5-tengelyes kód gépspecifikus, így az egyik gépre írt program nem fog egyszerűen egy másikon futni. Ezáltal a posztprocesszort, amely lefordítja a szerszámpályákat a gép nyelvére, érdemes ellenőrizni a megrendelés előtt. A teljes szimuláció ugyanilyen fontos, mivel az ilyen szögeknél történő ütközés drága és szemmel nehezen látható. Az itt található tesztelők mindkét oldalt bemutatják: egy tapasztalt kezelő órák alatt lefaragta a gépet, míg az újonnan érkezőknek hosszabb emelkedővel kell szembenézniük, így a képzés a vásárlás része. ipari 5 tengelyes marógép.
Gyakori 5-tengelyes elrendezések:
| Configuration | Mi mozog | Suits |
|---|---|---|
| Forgófejes portál | Az orsó dől és forog | Nagy panelek, hajó- és autómodellek |
| Forgóasztal | Az alkatrész billenthető és forog | Kis, sűrű alkatrészek és formák |
| Fej és asztal | Egy fordulat mindegyik | A kettő egyensúlya |
| Indexelt (3+2) | Forog, rögzít, majd vág | Többlapos alkatrészek, egyszerűbb kód |
5 tengelyes vásárlási ellenőrzőlista:
☑ Döntse el, hogy 3+2 vagy valódi egyidejű vágásra van-e szüksége.
☑ Kérjen utófeldolgozót a saját CAM-rendszeréhez.
☑ Szimulálja a teljes programot az első vágás előtt.
☑ Költségvetési képzés a gép mellett.
☑ Az egyszerűbb munkákat tartsa meg egy olcsóbb 3 tengelyes gépen.
Gyakran ismételt kérdések
Átalakíthatok egy 3 tengelyes gépet 5 tengelyesre?
Hozzáadhatsz egy forgótengelyt, hogy elérd a négyet, ami jól lefedi a hengeres megmunkálásokat. Az igazi 5 tengelyeshez keretre, meghajtókra és vezérlésre van szükség, így egy meglévő 3 tengelyes marógép átalakítása eggyel nem praktikus.
A jelenlegi CAM szoftverem fogja meghajtani?
A legtöbb professzionális CAM program 5 tengelyes szerszámpályákat hoz létre, de minden géphez saját posztprocesszorra van szükség. Ellenőrizze, hogy a szállító biztosít-e az Ön szoftveréhez és gépmodelljéhez illeszkedő posztprocesszort, mivel egy általános poszt nem fog megbízható kódot előállítani.
Milyen anyagokat vágnak ezek a gépek?
A fa, hab, gyanta, műanyagok, kompozitok és nemvasfémek, mint például az alumínium és a sárgaréz, a természetes választékot képviselik. Az acél folyamatos termeléséhez egy olyan fémmegmunkáló központra van szükség, amely a munkavégzéshez szükséges merevséggel és hűtőfolyadékkal van felszerelve.
Szükségem van még egy 3 tengelyes gépre?
Általában igen. A síkpanelek és az egyszerű alkatrészek nem indokolják egy 5 tengelyes gép óradíját, ezért a legtöbb műhely az egyszerűbb munkákat egy olcsóbb marógépen végzi, és az 5 tengelyes gépet azokra a munkákra tartja fenn, amelyekhez valóban szükség van rá.
Mennyi idő alatt termel pénzt?
Hetekre, ne napokra tervezzen. Az egyik vezérlőrendszer-tapasztalattal rendelkező felülvizsgáló órákon belül elkészült, míg egy CNC programozásban újonc kezelőnek betanulási időre és alkatrészek gyakorlására van szüksége, mielőtt magabiztosan árajánlatot adna az ügyfél munkájára.
Miért változnak ennyire az árak?
A munkaterület hajtja a legtöbbet, az orsóhajtással, a szerszámtárral és a vezérlőrendszerrel együtt. Egy kompakt, 4x4-es gép található a kínálat alján, míg egy szerszámváltó portálmodell egy nagyobb orsóval a tetején ül.
Vásárlói vélemények és ajánlások
Ne csak a saját szavainkat vegyük természetesnek. Hallgassa meg, mit mondanak ügyfeleink. Mi jobb bizonyíték, mint valódi ügyfeleink véleményei és beszámolói? Ügyfeleink visszajelzései lehetővé teszik, hogy több ember építsen ki bennünket bizalmat, ami arra késztet bennünket, hogy folytassuk az innovációt és a növekedést.