A legtöbb vásárló a két meghajtócsalád közötti választásnál halogat, mivel mindkét tábor meggyőző számokat tesz közzé. Ez az útmutató a teljes döntési folyamatot sorban végigvezeti: hogyan CNC hajlítógép fémformákat, mit változtatnak valójában a hajtástípusok a gyártócsarnokban, hogyan kell méretezni a tonnatartalmat és a tengelyeket a valós rendelési könyvhöz, és hol rejtőznek a tulajdonlási költségek. Végső soron a munkához megfelelő géposztálynak nyilvánvalónak, nem pedig vitathatónak kell lennie.
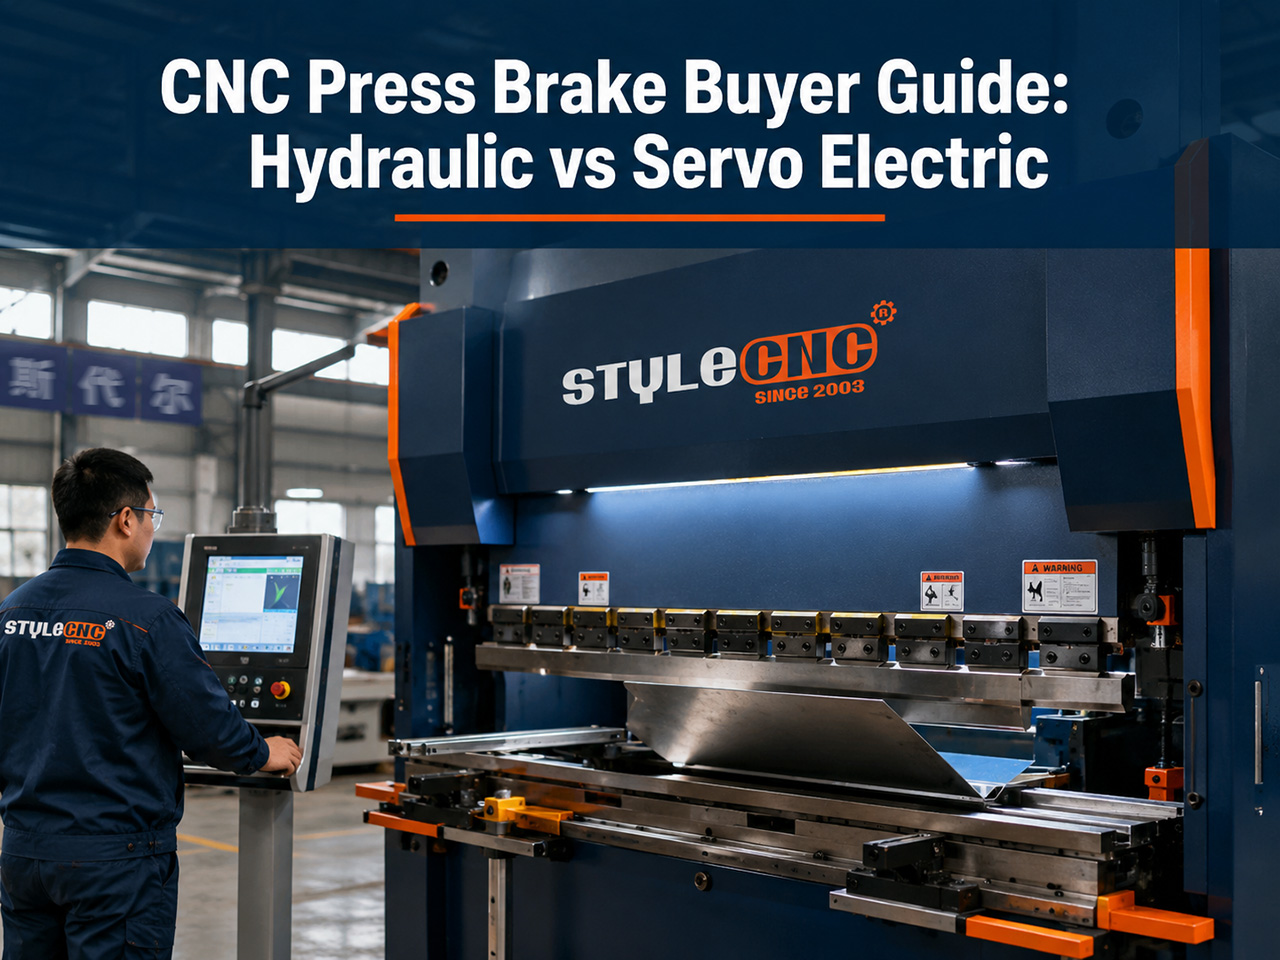
Hogyan működik egy CNC élhajlító?
Minden élhajlító alapvetően ugyanazon a módon alakítja ki a fémet. Egy döngölő egy felső bélyeget lefelé hajt az alsó szerszámba, és a lemez a bélyeg hegye körül egy programozott szögben hajtódik. A vezérlő koordinálja a döngölő mélységét, a hátsó ütköző helyzetét és a hajlítási sorrendet, így minden perem a rajz szerint oda kerül, ahol lennie kell.
A formázási módszert az határozza meg, hogy a lyukasztó milyen mélyen hatol be a szerszámba. A levegős hajlítás a szerszám alja előtt megállítja a lyukasztót, a legkisebb tömeget használva, és lehetővé téve, hogy egyetlen szerszámkészlettel több szöget alakítson ki, a kompenzáláshoz szükséges nagyobb visszarugózási ráta rovására. A talppréselés a lemezt teljesen a szerszámba préseli a pontosabb szögszabályozás érdekében. A préselés még ennél is tovább megy, a lyukasztó hegyét a tömeg többszörösének megfelelő nyomás alatt az anyagba préselve, hogy a szöget szinte teljesen rögzítse. A legtöbb modern műhely alapértelmezés szerint levegős hajlítást alkalmaz, és a talpprést azokra az alkatrészekre fenntartja, ahol a tűréshatár megköveteli.
A hátsó idomszer az, amit az alkatrészvásárlók alábecsülnek. Ez pozicionálja a lemezt minden löket előtt, így a tengelyek száma határozza meg, hogy mennyire összetett alkatrészt lehet megformázni manuális áthelyezés nélkül. Az alapvető X tengely előre és hátra mozgatja a idomszer ujjait, az R tengely felemeli őket a peremes alkatrészekhez, a Z tengelyek pedig oldalra tolják el őket az eltolt hajlításokhoz.
A gépkezelők hajlamosak gyakorlati szempontból megfogalmazni a kérdést: képes-e ez a gép fél fokot tartani 2 mm-es rozsdamentes acélon teljes műszakban, vagy hány löketet igényel valójában egy 4 hajlítású burkolat? Ez a két kérdés, a konzisztencia és a ciklusszám, gyorsabban választja el a géposztályokat, mint bármelyik specifikációs lap. Egy gyártó vágja a nyersanyagokat egy... CNC plazmavágó hajlítás előtti profilalkotáshoz azt is szeretné, hogy a hajlító oldal lépést tartson a vágó oldallal, ami a löketszámot inkább gyártási kérdéssé, mint kényelmi jellemzővé teszi.
Hidraulikus vs. szervoelektromos: A legfontosabb döntés
A hajtásrendszer a legnagyobb tényező a vásárlási döntésben. A hidraulikus gépek folyamatosan működő szivattyú olajnyomásával mozgatják a hengert. A szervoelektromos gépek motorokat golyóscsavarokhoz vagy szíjakhoz kapcsolnak, és közvetlen helyzetvezérléssel mozgatják a hengert.
A mérhető különbségek elég nagyok ahhoz, hogy megváltoztassák egy üzlet gazdaságosságát:
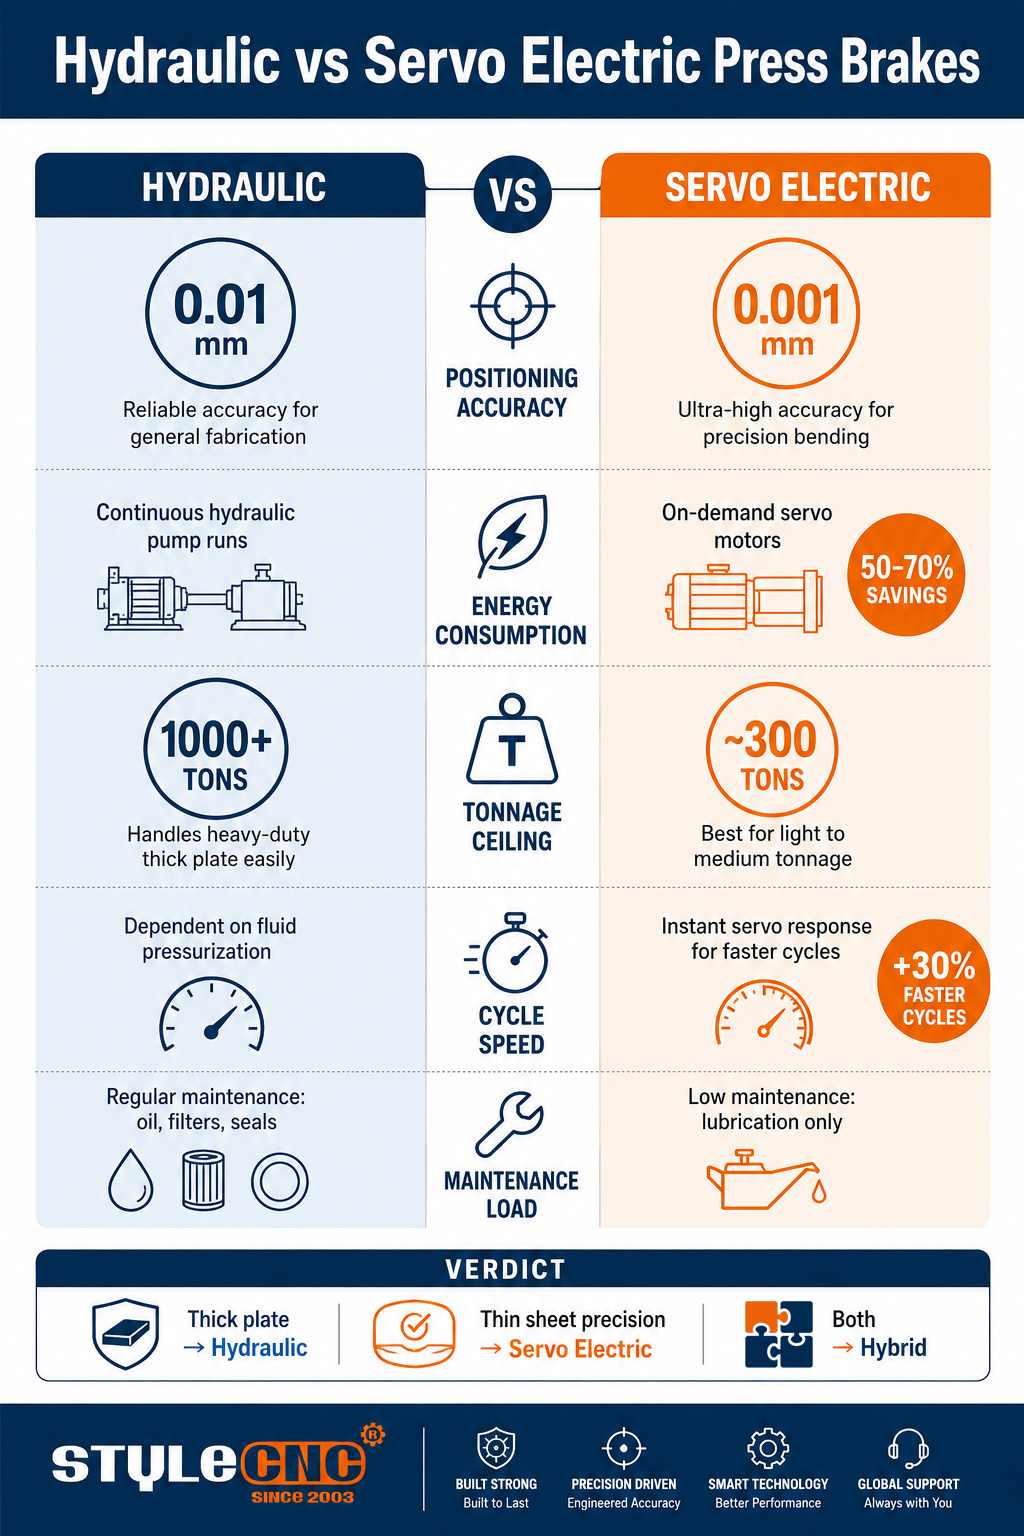
• A szervoelektromos hajtások 50-70 százalékkal kevesebb energiát fogyasztanak, mint a hidraulikus megfelelőik, mivel a motorok csak a döngölő mozgása közben vesznek fel áramot.
• A pozicionálási pontosság eléri a 0.001 mm-t a közvetlen hajtású elektromos gépeken, szemben a tipikus hidraulikus munkahengerek nagyjából 0.01 mm-es értékével.
• Az elektromos hajtások ciklusideje akár 30 százalékkal is lerövidülhet, mivel a szervomotor azonnal reagál, a löket előtt nincs folyadéknyomás.
• A hidraulikus gépek továbbra is a nehezebbik végpontot képviselik, meghaladva az 1000 tonnát, míg a jelenlegi elektromos gépek közel 300 tonnát érnek el.
A tereptanulmányok egy fontos figyelmeztetést adnak, amelyet érdemes szem előtt tartani: a hirdetett elektromos megtakarítás nagy része üresjárati időben történik, amikor a hidraulikus szivattyú folyamatosan keringteti az olajat, miközben a kezelő az alkatrészeket kezeli. Ha a gép a műszak nagy részét terhelés alatt vastag lemezek hajlításával tölti, a rés szűkül. Mérje az energiát reprezentatív alkatrészenként a saját munkaciklusán, ahelyett, hogy a brosúrában szereplő százalékos arányt alkalmazná.
| Tényező | Hidraulikus CNC élhajlító | Szervo elektromos présfék | Mérés |
|---|---|---|---|
| Pozicionálási pontosság | Körülbelül 0.01–0.02 mm-es ismétlési pontosság | 0.001–0.003 mm-ig golyósorsós hajtásokkal | nyomórúd ismétlési pontossága mm-ben; ellenőrizze próbahajlításon, ne a brosúrában |
| Energiahasználat | A szivattyú folyamatosan működik, még alapjáraton is fogyaszt energiát | A motorok csak a löket alatt vesznek fel energiát; 50-70 százalékkal alacsonyabb fogyasztás | kWh reprezentatív alkatrészenként teljes műszak alatt, az üresjárati időt is beleértve |
| Tonnatartalom felső határa | 1000 tonna feletti súlyok vastagsága nehézlemezekhez | A jelenlegi tervekben a gyakorlatias mennyezet közel 300 tonna | Szükséges tonnatartalom a vastagság, a szakítószilárdság és a szerszámnyílás alapján |
| Ciklussebesség | A folyadéknak minden löket előtt nyomás alá kell kerülnie | Azonnali szervo válasz, akár 30 százalékkal gyorsabb ciklusok | Alkatrészek óránként a tényleges alkatrészkeveréken |
| Karbantartási terhelés | Olaj, szűrők, tömítések, szelepek és hűtő szervizelése ütemterv szerint | Nincs hidraulikus kör; csak kenés és hajtásellenőrzés | Éves karbantartási órák és fogyóeszközök költsége gépenként |
| Legjobban illeszkedő | Vastag lemez, nagy tonnatartalom, vegyes nehézgyártás | Vékonylemez, precíziós burkolatok, nagy volumenű ismétlődő munkák | A megrendelési könyvében 6 mm feletti és alatti munkák aránya |
Egy hibrid szervohidraulikus hajtás megosztja a különbséget azokban az üzletekben, ahol a teherbírás és a hatékonyság együttesére van szükség, jellemzően 30-50 százalékkal csökkentve az energiafogyasztást egy fix sebességű hidraulikus rendszerhez képest, miközben a nagy teljesítményű elektromos hajtások még nem tudnak versenyre kelni.
Tonnatartalom, ágyhossz és tengelyszám
A gép anyaghoz való méretezését
A szükséges tonnatartalom 3 tényezőből adódik: a lemezvastagságból, az anyag szakítószilárdságából és a szerszámnyílás szélességéből. A 3 mm-es lágyacél hajlítása egy 3 méteres ágyon egészen más gép, mint a 12 mm-es lemez alakítása, annak ellenére, hogy mindkettőt élhajlítónak nevezik. A rozsdamentes acél nagyjából feleannyi tonnatartalmat igényel azonos vastagság mellett, mint a lágyacél, míg az alumínium kisebb erővel alakít, de jobban visszarugalmasodik, ami ismerős viselkedés bárki számára, aki... alumínium megmunkálási munkák más géptípusokon.
Vásároljon a rendszeresen formázott legvastagabb anyagnak megfelelő mennyiséget, majd adjon hozzá körülbelül 20 százalékos ráhagyást, hogy a gép soha ne járjon a határán. CNC nyomófék A maximális kapacitáson élve gyorsabban kopik és rosszabbul tartja a szöget.
A visszarugózási képesség a méretezés másik fele. Minden fém rugalmasan visszaalakul a lyukasztó felemelése után, a hajlítást egy vagy több fokkal megnyitva, az ötvözettől és a vastagságtól függően. A vezérlők egy kiszámított mértékű túlhajlítással kompenzálnak, de a számítás csak akkor érvényes, ha a gép pontosan ismeri az anyagot. Azok a műhelyek, amelyek konzisztens, tanúsított anyagot adagolnak a fékbe, sokkal pontosabb szögismétlési pontosságot érnek el, mint a vegyes forrásból származó lemezeket hajlító műhelyek, függetlenül a gép árától. Az anyagellátás állandóságát is vegye figyelembe a fizetendő pontossági osztályban.
Mit ér a tengelyek száma?
A tengelyjelölések leírják, hogy a vezérlő mely mozgásokat automatizálja. Az Y1 és Y2 egymástól függetlenül vezérli a nyomórúd két végét, így az a középponttól eltérő terhelések esetén is vízszintes marad. Az X tengely a hátsó mérőeszköz mélységét pozicionálja, az R tengely felemeli a mérőujjakat, a Z tengelyek pedig az ágy mentén mozgatják azokat. A 4 tengelyes gép a legtöbb általános megmunkálási feladatot kezeli; a 6 vagy 8 tengely csak akkor térül meg, ha az alkatrész geometriája állandó mérőeszköz-újrapozicionálást kényszerít ki.
A szerkezeti és lemezmegmunkálást párhuzamosan végző műhelyek gyakran más élhajlítókkal is párosítják az élhajlítót. fém CNC gépek gyártáshoz Így a vágás, hajlítás és megmunkálás házon belül marad. Az élhajlító akkor nyeri el leggyorsabban a helyét, ha a nyersanyagok pontosan érkeznek meg, ezért a hajlítási pontossággal kapcsolatos beszélgetések gyakran egészen a vágóasztalig nyúlnak vissza.
Vezérlők, szerszámok és birtoklási költségek
A vezérlő a kezelő teljes interfésze a géppel. A modern CNC vezérlők grafikusan szimulálják a hajlítási sorrendet, jelzik az ütközéseket, mielőtt azok bekövetkeznének, és elfogadják az offline írt programokat, így a gép folyamatosan hajlít, amíg a következő feladat programozása folyamatban van. Gépek összehasonlításakor minden vezérlő elé egy kezelőt kell ültetni egy órára; az interfészek közötti beállítási időbeli különbség gyakran nagyobb, mint a nyomórúd sebességének különbsége.
A szerszámozás megérdemli a saját költségvetési tételét. A precíziósan köszörült lyukasztók és matricák egy gyorscsere-rendszerben kezdetben többe kerülnek, de az átállási időt 30 percről percekre csökkentik. Egy évnyi vegyes rövid szériák során az átállási idő nagyobb kapacitáskiesést eredményez, mint bármely egyedi gépspecifikáció esetében.
A dombornyomás a hosszú ágyas gépek csendes jellemzője. Terhelés alatt a nyomórúd kissé elhajlik a közepén, ami egy hosszú hajlítás közepét alulformáltá tenné, ha semmi sem korrigálná. A mechanikus vagy hidraulikus dombornyomásos rendszerek előhajlítják az ágyat, hogy kiküszöböljék az elhajlást, a CNC-vezérelt dombornyomás pedig automatikusan beállítja a korrekciót munkánként. 3 méteres és hosszabb ágyak esetén mielőtt bármi mást kérdezne a pontosságról, kérdezze meg, hogyan történik a dombornyomás, mert egy korrigálatlan nyomórúd minden más pontossági számot irrelevánssá tesz a teljes hajlítási hossz mentén.
A tulajdonlási költség a számlán túlra is kiterjed:
• A hidraulikus áramkörök évente olajat, szűrőket, tömítéseket és hűtőt fogyasztanak; az elektromos hajtások ezt a listát rendszeres kenéssel helyettesítik.
• Az energiafogyasztás több kilowatt/órás eltérést mutathat a műszakok és az évek között.
• A kezelői képzés a vezérlőről és a hajlítási ráhagyás alapjairól megakadályozza a selejtképződést, amely csendesen erodálja a széleket.
Az anyagmozgatás a fék mindkét oldalán is számít. Hajlékony műhelyek acél alkatrészek szerkezeti és lemezes alkalmazásokhoz jellemzően azt tapasztalják, hogy a hajlítócella valódi áteresztőképességét az határozza meg, hogy milyen gyorsan érik el a pontos nyersanyagok, ezért sokan párosítják a féket egy szálas lézervágó gép, amely a hajlítóvonalat táplálja ahelyett, hogy a két vásárlást külön kezelné.
Gyakori hibák CNC élhajlító vásárlásakor
• Az anyag által nem használható pontosság megvásárlása: egy 0.01 mm-es pontosságú döngölő nem tud megmenteni egy 0.1 mm-rel változó vastagságú lemezt.
• A mennyiséget az átlagos munkához igazítjuk a legnehezebb, ismétlődő munkához képest.
• A hátsó mérőeszköz tengelyeinek számának figyelmen kívül hagyása, majd ennek figyelembevétele minden összetett alkatrész kézi áthelyezésekor.
• Brosúrában szereplő energiaszázalékok alkalmazása a kWh alkatrészenkénti mérése helyett realisztikus kitöltési tényező mellett.
• A szerszámok és a gyorscserélő rendszerek költségvetésből való kihagyása a gép megérkezése utánig.
Döntési ellenőrzőlista elköteleződés előtt
• Sorold fel az 5 leggyakoribb alkatrészedet vastagsággal, anyaggal, tűréshatárokkal és a legnehezebbtől kezdődő méret- és súlytáblázattal.
• Válassza ki a hajtást a kitöltési tényező alapján: szervoelektromos vékony lemezekhez és precíziós lemezekhez, hidraulikus vastag lemezekhez, hibrid, ha mindkettőre szüksége van.
• Győződjön meg arról, hogy a hátsó hasáb tengelyei lefedik a legösszetettebb, ismétlődő alkatrészt manuális áthelyezés nélkül.
• Végezzen próbahajlítást a saját anyagán, és mérje meg az ismételhetőséget tíz löketen keresztül.
• A szerszámok, a képzés és a telepítés költségeinek kiszámítása a gép árával párhuzamosan, ne pedig utána történjen.
Építsd fel a saját komplett fémmegmunkáló celládat
Az élhajlító a legjobban az azt adagoló gépek mellett teljesít. Fedezze fel a teljes választékot CNC élhajlítók és csőhajlítók és kérjen ingyenes árajánlatot, amely az anyaglistájához és a napi mennyiséghez igazodik.