Egyetlen lézertermék sem terjedt el gyorsabban a gyártóműhelyekben, mint a kézi hegesztőgép. Az ok nem maga a technológia, amely évtizedek óta automatizált formában létezik, hanem az, hogy a kézi formátum mit tesz egy nagyon régi problémával: a képzett hegesztők ritkák, drágák, és gyorsabban vonulnak nyugdíjba, mint ahogy lecserélik őket. Ez az útmutató elmagyarázza, hogy miben jó a gép, hogyan válasszunk teljesítményosztályt és hűtési típust, mit ad hozzá a huzalelőtoló, milyen biztonsági szabályok vonatkoznak a kézi 4-es osztályú sugárra, és hol érdemli még meg a TIG a munkát.
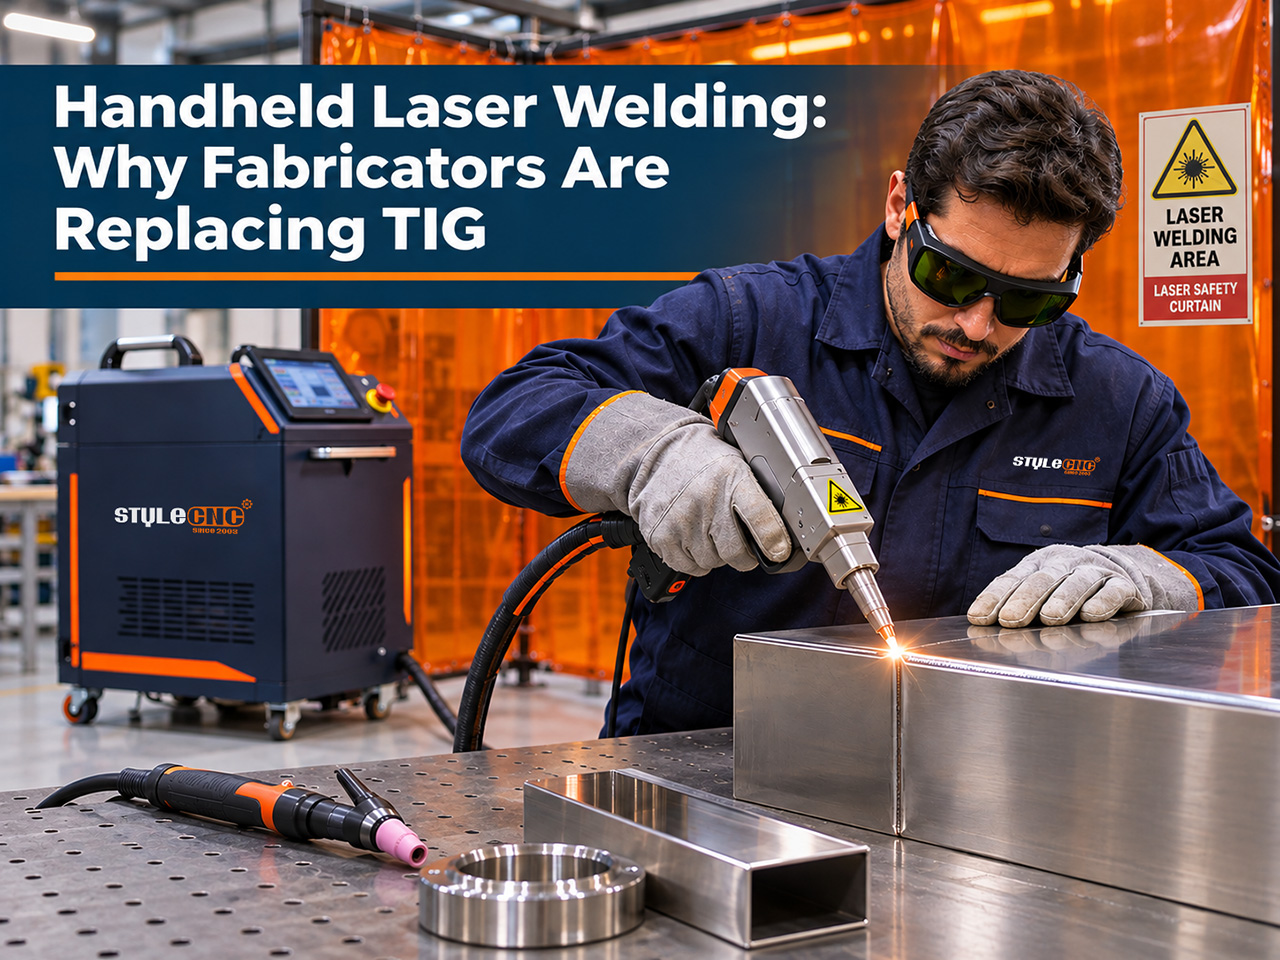
Miért terjedt el a kézi lézerhegesztés?
3 előny hajtja a váltást, és mindegyik egy másik költségsort érint:
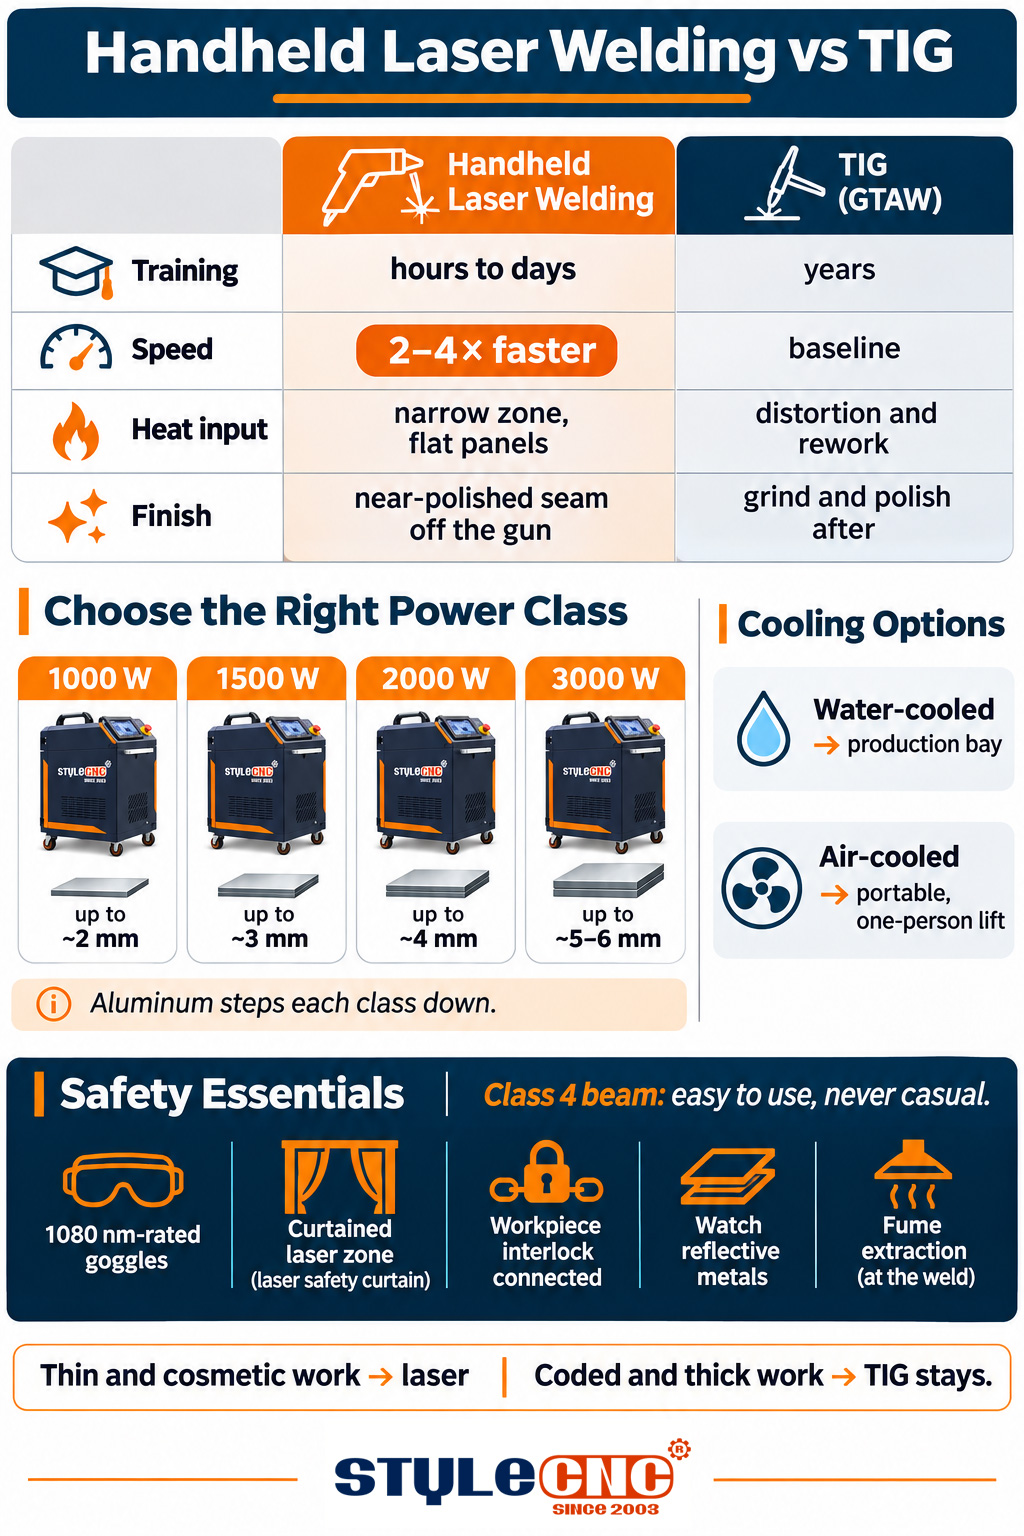
⦿ Betanulási idő: egy gondos kezelő órákon belül elfogadható varratokat, napokon belül pedig jó minőségű munkát készít a kézi lézeren; a rozsdamentes acél és alumínium TIG-technológiájának elsajátítása évekig tart.
⦿ Sebesség: tipikus lemezmegmunkálásnál a lézerhegesztés nagyjából 2-4-szer gyorsabb, mint a TIG, mivel a lézersugár koncentrált energiát szolgáltat anélkül, hogy meg kellene várni, amíg egy tócsa kialakul és halad.
⦿ Hőbevitel: a fókuszált sugár egy keskeny zónát olvaszt meg, majd továbbhalad, így a vékony panelek laposak maradnak, a színek tiszták maradnak a rozsdamentes acélon, és a TIG hegesztést követő csiszolás és egyengetés nagyrészt eltűnik.
A későbbi hatás legalább annyira fontos, mint maga a hegesztés. Kevesebb hő kevesebb torzulást jelent, ami kevesebb utólagos megmunkálást jelent, ami gyakran az a pont, ahol a vékonylemez-megmunkálás elveszíti a rugalmasságát. A műhelyek egyszerűen leírják a változást: a polírozópad elcsendesedett abban a hónapban, amikor a lézer megérkezett. A varrat megjelenése közvetlenül a pisztoly után közel áll a kész TIG-hegesztéshez, és a lézerhegesztőgép projekt galéria azt mutatja, hogy a felület rozsdamentes, szénacél és alumínium munkákon is használható.
A formátum megváltoztatta azokat is, akik vásárolnak. lézerhegesztők. Automatizált lézerhegesztő cellák hatszámjegyű költségvetéssel rendelkező autóipari és elektronikai gyárak, valamint robotprogramozók tulajdonában volt. A kézi pisztoly ugyanazt az illesztési fizikát tette elérhetővé egy kétszemélyes korlátműhely, egy élelmiszeripari berendezésgyártó és egy mobil javítóautó számára, olyan áron, amely közelebb volt egy jó TIG-berendezés árához, mint egy robotcellához. A vásárlói bázisnak ez a bővülése, amely jobban meghaladta bármely egyedi specifikációét, tette ezt a leggyorsabban növekvő lézerterméket a piacon.
Teljesítményosztályok anyagvastagság szerint
A teljesítmény az első szempont, amit figyelembe kell venni, és a helyes szabály az, hogy a hetente hegesztendő vastagságnak megfelelően vásároljunk, ne pedig a valaha látott legvastagabb alkatrésznek megfelelően:
| Teljesítményosztály | Egymenetes képesség (acél) | Tipikus munka | Lehűlés | Mérés |
|---|---|---|---|---|
| 1000 W | Vékony lemez, körülbelül 2 mm-ig | HVAC, szekrények, könnyű rozsdamentes acél gyártás | Víz vagy levegő | Teljes behatolás a legvékonyabb és legvastagabb lemezbe is |
| 1500 W | Akár körülbelül 3 mm-ig | Általános gyártás, korlátok, konyhai berendezések | Víz; léghűtéses modellek gyakoriak itt | Hegesztési sebesség 1 m-es tesztvarraton |
| 2000 W | Akár körülbelül 4 mm-ig | Javítóműhelyek, alumínium ~3 mm-ig | Víz - Water | Behatolás egy szekcionált kuponon |
| 3000 W | Akár 5-6 mm-ig | Masszív gyártás, vastagabb alumínium és acél | Víz - Water | Munkaciklus egy teljes műszakon keresztül |
A vastagsági kapacitás a kötés illesztésétől, a haladási sebességtől és attól is függ, hogy elfogad-e több menetet, ezért az adatokat acélon egyetlen menetre vonatkozó útmutatóként kell tekinteni. Az alumínium és a réz jobban visszaveri a gerendát, és gyakorlatilag egy osztállyal lejjebb sorolja a gépet: egy 2000 W-os egység alumíniumon nagyjából úgy viselkedik, mint egy 1500 W-os egység acélon. Az 1500 W-os és 2000 W-os osztályok dominálnak az általános gyártásban, mivel lefedik a legtöbb műhelyben ténylegesen előforduló lemeztartományt.
Vízhűtéses vs. léghűtéses hordozható eszközök
A hagyományos kézi hegesztők a lézerforrást egy vízhűtővel párosítják, ami egy második szekrényt, hűtőfolyadék-karbantartást és egy valódi W8-ast ad hozzá, amelyet át lehet mozgatni. Az újabb generációs léghűtéses gépeknél a hűtő teljesen hiányzik:
⦿ Léghűtéses: egyetlen kompakt ház, gyakran elég könnyű ahhoz, hogy egy személy beemelje egy furgonba; ideális helyszíni munkákhoz, javításokhoz és olyan műhelyekbe, ahol naponta mozgatják a gépet.
⦿ Vízhűtéses: magasabb tartós kitöltési tényező és teljes teljesítménytartomány; a megfelelő választás egész napos termelési hegesztéshez egy fix állomáson.
⦿ A klíma számít: a léghűtéses egységek a környezeti levegőtől függenek, így egy melegvizes műhely hamarabb leállítja a működési ciklusát, mint egy hűtöttvizes kör.
A gyakorlatban a termelés és a mobilitás közötti különbség a lényeg. Egy fix hegesztőállás, ahol minden műszakban varratokat készítenek, a vízhűtéses 1500-2000 W-os gépet részesíti előnyben; egy karbantartó csapat vagy egy helyszíni gyártó egy... léghűtéses hordozható kézi lézerhegesztő ami a munkahelyre utazik. Sok üzlet végül mindegyikből vásárol egyet.
Mit ad hozzá a drótadagoló?
Az autogén lézerhegesztés, amely az alapanyagot hozaganyag nélkül olvasztja össze, szoros illeszkedést igényel, mivel a keskeny sugár nem tudja áthidalni a réseket úgy, mint egy TIG hegesztőpohár. A huzaladagoló megoldja ezt a problémát. Automatikusan betolja a hozaganyagot a hegfürdőbe, így a pisztoly képes kezelni a valódi gyártmányok tökéletlen réseit, külső sarkait és sarokillesztéseit.
A legtöbb vásárló számára az adagoló nem opcionális. Rendelje meg a gépet vele együtt, a huzalátmérőt a szokásos vastagságtartományhoz igazítsa, és számítson arra, hogy az adagolási sebességet a teljesítmény és a haladási sebesség mellett kell beállítani. Maga a pisztoly mozgása, beleértve a varrat szélesítéséhez szükséges billegő beállítást is, könnyebben bemutatható, mint leírható; a bemutató a ... részben található. Hogyan kell használni a kézi lézeres hegesztőgépet valódi ízületeken mutatja be a technikát.
Védőgáz és fogyóeszközök
A TIG-hez hasonlóan a lézeres hegesztéshez az olvadékfürdőt gázzal védik, általában argonnal az általános munkákhoz, és néha nitrogénnel a rozsdamentes acélon. Tervezzen be egy palackot és egy szabályozót a berendezésbe, és vegye figyelembe a pisztoly hegyénél található apró fogyóeszközöket: a védőlencsék, fúvókák és rézhegyek használat közben elkopnak, és időben cserélve kevésbe kerülnek. A csendesebb a védőlencse; a fröccsenés fokozatosan elhomályosítja, és az elhomályosodott lencse gyengíti a hegesztést, mielőtt bárki is gyanakodna a gépre.
Biztonság: 4-es osztályú sugár a kezedben
A kézi lézerhegesztő 4-es osztályú lézereszköz, és több tiszteletet érdemel, mint egy ívhegesztő, nem kevesebbet. A sugár és annak visszaverődése távolról is károsíthatja a szemet, és az ívvel ellentétben a kóbor lézerfény visszaverődése láthatatlan, amíg kárt nem okoz:
⦿ Szemvédelem: a lézer közelében mindenki a forrás hullámhosszára, körülbelül 1080 nm-re méretezett védőszemüveget visel; a hagyományos hegesztőszemüvegek nem védenek ellene.
⦿ Ellenőrzött terület: hegesztést szúnyoghálóval vagy függönnyel elzárt, figyelmeztető jelzésekkel ellátott zónában végezzen, hogy a visszaverődések ne érjék el a járókelőket.
⦿ Reteszelések: a pisztoly biztonsági áramkörét a tervezett módon kell csatlakoztatni a munkadarab-szorítóhoz; ennek megkerülése kiiktatja a sugár szabadba történő kilövését megakadályozó rendszert.
⦿ Fényvisszaverő célpontok: a polírozott alumínium és réz visszaveri a sugarat; ennek megfelelően állítsa be a fegyvert és az ernyőket.
⦿ Füst elszívás: a lézerhegesztés, mint bármely hegesztési folyamat, fémfüstöt termel, ezért a forrásnál kell elszívni, különösen rozsdamentes és horganyzott acél esetén.
A kezelői képzést a telepítés részének, ne pedig valami extra dolognak tekintse. A gép könnyen használható, pontosan ezért veszik fel a kezébe a képzetlen kezek; a védőszemüveg és függöny használatának szabályait tegye ugyanolyan rutinszerűvé, mint a főkapcsoló használatát.
Ahol a TIG még mindig nyer
Egy őszinte útmutató ezt világosan kimondja: a lézer nem mindenhol iktatja ki a TIG-et.
⦿ Kódex és tanúsított munka: számos eljárás és tanúsítvány kapcsolódik a TIG hegesztéshez; egy folyamat újraminősítése időbe telik, még akkor is, ha a lézerhegesztés metallurgiailag kiváló.
⦿ Nagyon vastag szakaszok: az egymenetes tartományon túlmutató többmenetes szerkezeti munkák továbbra is az ívhegesztési eljárásokat részesítik előnyben.
⦿ Nehéz hozzáférés: egy TIG hegesztőpisztoly olyan sarkokba és belső illesztésekbe is elér, ahová a lézerpisztoly fúvókája és távtartója nem tud.
⦿ Egzotikus és kritikus kohászat: a titánnal kapcsolatos repülőgépipari munkák és hasonló alkalmazások az eljárásaik által minősített folyamatoknál maradnak.
A különbségek mögött meghúzódó tágabb fizika megértéséhez a következő bevezetőt kell olvasni: lézeres hegesztés alapjai mélyebben lefedi a nyalábillesztést. A műhelyekben a gyakorlatban az együttélés a jellemző: a lézer végzi a vékony és kozmetikai munkákat, az ív megtartja a vastag és kódolt munkákat, és mindkettő lefoglalt marad.
Az üzemeltetői költség érve
A döntést általában a gazdasági tényezők döntik el. Egy minősített TIG hegesztő az egyik legnehezebben felvehető szakember a gyártásban, és a fizetés is ezt tükrözi. Egy kézi lézerrel egy félig képzett kezelő már az első napon tiszta varratokat, egy héten belül pedig gyártási minőségű munkát készíthet, a TIG sebesség 2-4-szeresével lemezen.
Végezze el a számítást a saját számain: a minősített hegesztő és a képzett hegesztő közötti bérkülönbséget szorozza meg a havi vékonylemez-hegesztési órák számával, plusz a befejező munkák azon óráinak számát, amelyek alacsonyabb hőbevitellel járnak. Sok műhely számára ez az összeg egy közepes teljesítményű... kézi lézerhegesztőgép fémekhez az első évben, mielőtt beleszámítanánk a gyorsabb átfutási idővel elnyert munkákat. A tulajdonosok tapasztalatait a különböző méretű üzletekben gyűjtik össze. lézerhegesztő vásárlói vélemények, és őszinték mind a tanulási görbével, mind a megtérüléssel kapcsolatban.
Vevői ellenőrzőlista
✔ Sorolja fel a leggyakrabban használt anyagait és vastagságait, és válassza ki azt a teljesítményosztályt, amely egyetlen menetben lefedi a heti munkát.
✔ Válassza ki a hűtési módot a felhasználási mód szerint: vízhűtéses fix gyártóálláshoz, léghűtéses mobilitás érdekében.
✔ Rendelje meg a huzaladagolót, valamint a géppel együtt egy kezdőkészletet, amely fúvókákat, lencséket és védőszemüveget tartalmaz.
✔ Tervezze meg a lézerbiztonsági zónát: függönyök, jelzések, hullámhossz-besorolású védőszemüvegek és füstelszívás.
✔ Vásárlás előtt hegessze saját maga a mintaillesztéseket, és tartsa TIG hegesztési minősítéssel ellátva a kódolt és vastag anyagokból végzett munkákhoz.
Szereljen fel lézerhegesztőt a műhelyébe
Hasonlítsa össze a teljesítményosztályokat, a hűtési lehetőségeket és a huzaladagolókat a kézi lézerhegesztőgép fémekhez, és kérjen ingyenes árajánlatot az Ön anyagaihoz, vastagságaihoz és napi hegesztési óráihoz igazítva.