Automatikus CNC lézergépek: a belépő szinttől a professzionálisig
Utolsó frissítés: 2026. január 10 10:37:25
Az elmúlt néhány évben az automata CNC lézeres megmunkálás széles körben elterjedt, a hobbiboltoktól a kisvállalkozásokig, iskolákig, valamint szigorúan ipari gyártókig terjedt. A megnövekedett piaci verseny azt is jelenti, hogy a megfelelő CNC lézergép kiválasztása a vágáshoz, gravírozáshoz, jelöléshez, maratáshoz, tisztításhoz és hegesztéshez nehezebb lesz, mint valaha. A legtöbb srácnak fogalma sincs, hol kezdje. STYLECNC Szeretnénk segíteni a kiválasztási folyamatban, nem azzal, hogy konkrét CNC lézerkészletet javasolunk, hanem inkább azzal, hogy segítünk Önnek saját döntést hozni, az Ön igényeinek és költségvetésének megfelelően. Sok mindent tudnia kell, mielőtt megtalálja a megfelelő CNC lézervágót, gravírozót, jelölőt, maratót, tisztítót és hegesztőt vállalkozása elindításához vagy fejlesztéséhez. Annak érdekében, hogy segítsünk a megfelelő információk megszerzésében, íme néhány CNC és lézer alapismeret, amit tudnia kell. Ez az útmutató bemutatja, hogy mit kell figyelembe vennie annak eldöntésekor, hogy melyik CNC lézergép a legmegfelelőbb a vállalkozása számára.
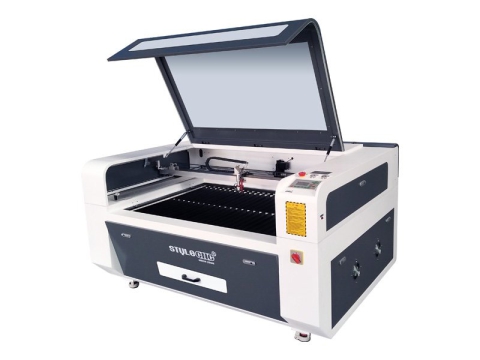
STJ1390
$3,500 - $5,500
Olcsó CO2 Lézergravírozó 60W, 80W, 100W, 130W, 150W, 180W
Olcsó CO2 lézergravírozó géppel 60W, 80W, 100W, 130W, 150W,180W teljesítményopciók fához, szövethez, bőrhöz, üveghez, akrilhoz, papírhoz, műanyaghoz, kőhöz használatosak.
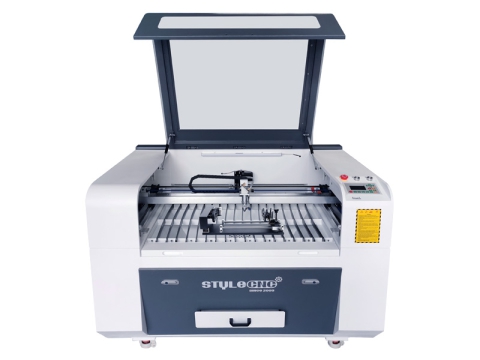
STJ9060
$2,600 - $3,600
2026 legjobb belépő szintű kis lézergravírozó kezdőknek
A 2026 legjobb kis lézergravírozó egy belépő szintű mini lézergravírozó gép kompakt szerkezettel kezdőknek kézműves, művészeti és ajándékok gravírozására és vágására.
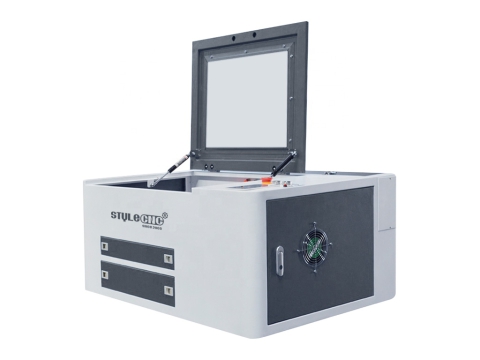
STJ6040
$2,400 - $2,600
Kedvező árú kis asztali lézergravírozó vágógép
Kisméretű asztali lézergravírozó vágógép 40W/60W CO2 A lézercső egy megfizethető hobbilézer kompakt kialakítással otthoni használatra és kisvállalkozások számára.
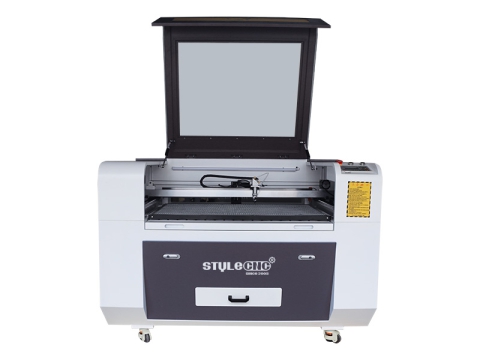
STJ9060
$2,600 - $3,600
2026-ös legjobb minősítésű lézeres fagravírozó gép eladó
A legjobb fa lézergravírozó gépet keresed fa, rétegelt lemez és MDF vágásához, maratásához és gravírozásához? Tekintsd meg a 2026-os legjobbra értékelt lézergravírozó gépet, amely eladó önköltségi áron.
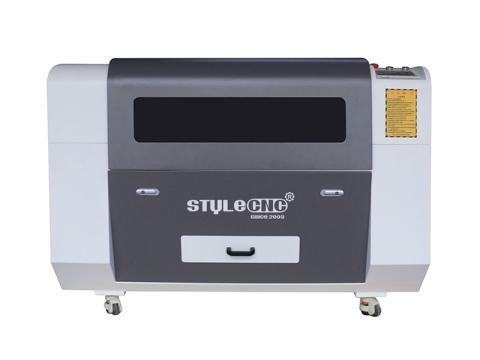
STJ9060
$2,600 - $3,600
Hobby lézergravírozó műanyaghoz, akrilhoz, üveghez, polimerhez
STJ9060 hobbi lézergravírozóval 2x3 Asztallap műanyag, akril, üveg, gumi, polimer, fa vágásához és gravírozásához hobbi felhasználóknak, kisvállalkozásoknak és otthoni barkácsoláshoz.

STJ1390-2
$3,800 - $6,500
Megfizethető lézergravírozó bőrhöz, szövethez, papírhoz, farmerhez
Megfizethető lézergravírozóval CO2 A lézercsövet bőr, szövet, textil, papír, karton, farmer és szálak vágására, maratására és gravírozására tervezték.
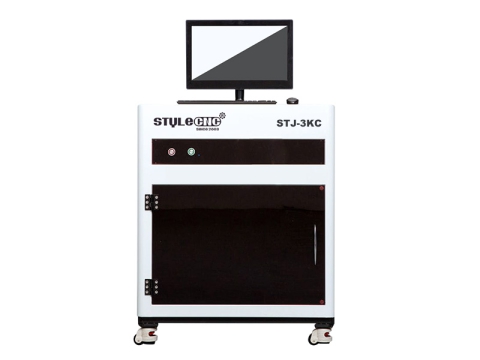
STJ-3KC
$15,000 - $18,000
2026 Legjobb 3D Lézerkristály gravírozó gép eladó
3D A felszín alatti lézeres kristálygravírozó gép 2026 legjobb gravírozója személyre szabott buborékgramok, ajándékok, szuvenírek, művészeti alkotások, kézműves termékek, trófeák készítéséhez kristállyal és üveggel.
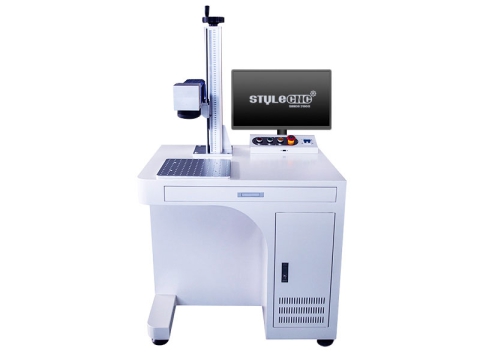
STJ-50F-D
$2,400 - $4,200
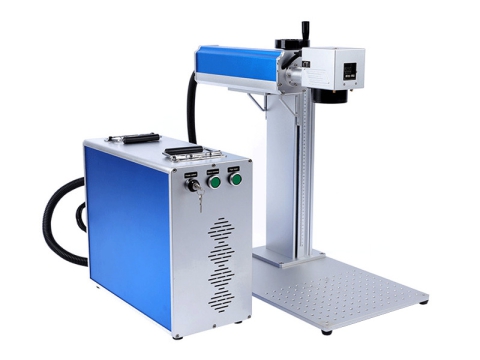
50W Fiber lézeres mélygravírozó gép fémhez
Lézeres mélygravírozó gép 50W A szálas lézerforrás a legjobb fémlézergravírozó domborműmaratáshoz és jelöléshez, valamint vékony fémek vágásához.
STJ-50F-S
$2,400 - $6,500
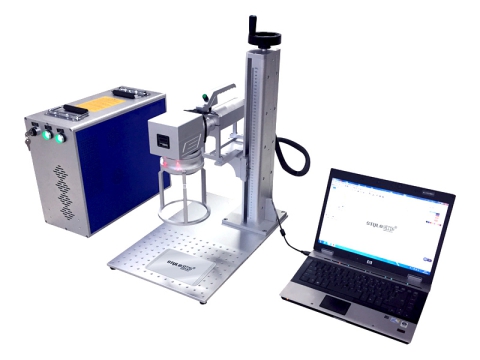
2026 legjobb lézergravírja a pisztolyfoltozáshoz és a markolatmintázathoz
2026 legjobb költségvetésű lézergravírozó gép pisztolyos pontozáshoz és markolat textúrázáshoz IPG szálas lézergenerátor 2D/3D színes gravírozás vagy mély gravírozás a fegyvereken.
STJ-30F-H
$1,400 - $2,500
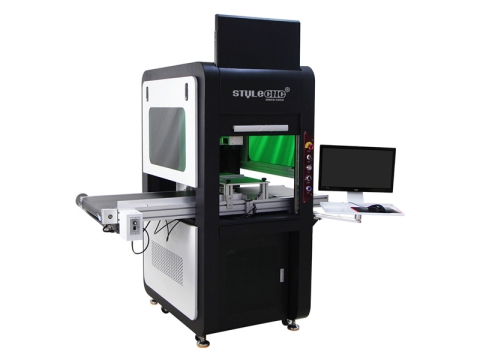
Mini kézi szálas lézeres jelölőgép 20W, 30W, 50W
Mini kézi szálas lézeres jelölőgép 20W, 30W, 50W, 100W A Power Options kompakt és hordozható, így finom gravírozást tesz lehetővé beltéren és kültéren egyaránt.
STJ-50F-C
$6,200 - $9,000
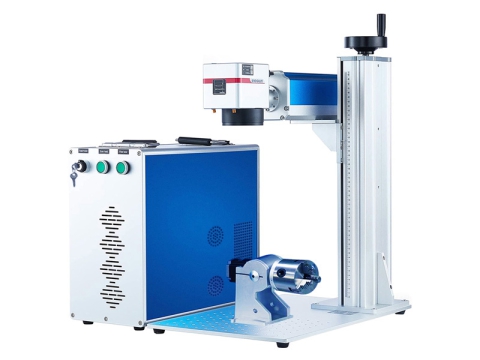
Lézeres jelölőgép CCD Vizuális helymeghatározó rendszer
A legjobb szálas lézeres jelölőgép CCD A vizuális pozicionáló rendszert alacsony költségű tömegtermelésre használják, változatos és összetett gravírozásokkal és vágásokkal.
STJ-30FM-S
$2,500 - $5,800
Megfizethető szálas lézergravírozó gép színjelöléshez
A megfizethető szálas lézergravírozó színes jelöléshez fekete, fehér, szürke és színek maratására készült rozsdamentes acél, titán és króm fémeken.
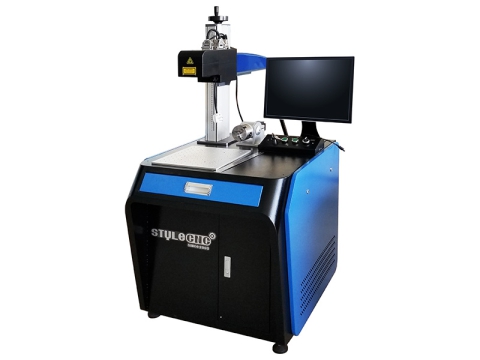
STJ-100FM-3D
$6,800 - $8,800
3D Fiber lézeres jelölőgép fém textúrához
3D szálas lézeres jelölőgép egy 5 tengelyes lézeres textúráló rendszer a maratáshoz 3D ívelt fémfelületek és mély gravírozott textúrák és domborművek fémformákon.
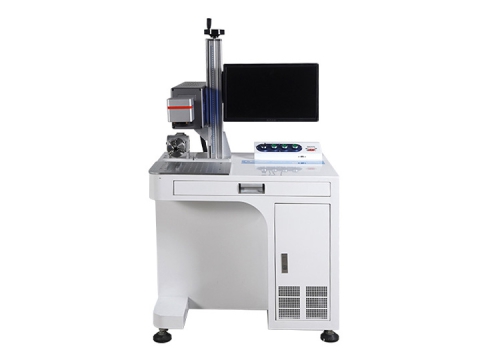
STJ-30C
$4,000 - $6,500
CO2 Lézeres jelölőgép üveghez, akrilhoz, műanyaghoz
2022 legjobb CO2 A lézeres jelölőgépet műanyag, akril, üveg gravírozására használják. Most megfizethető CO2 asztali lézeres jelölő rendszer önköltségi áron eladó.
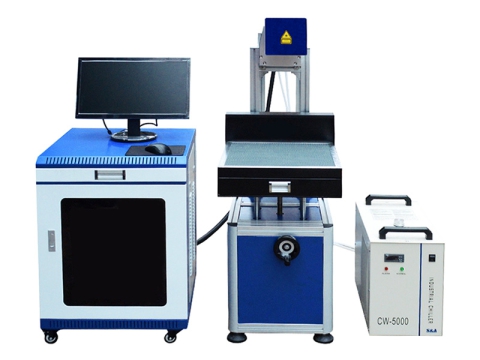
STJ-80C
$4,700 - $5,500
Low Cost CO2 Lézeres jelölőgép bőrre és szövetre
Olcsó CO2 A lézeres jelölőgép bőr, szövet, farmer, textil személyre szabására szolgál. Most az olcsó CO2 lézeres marker rendszer önköltségi áron eladó.
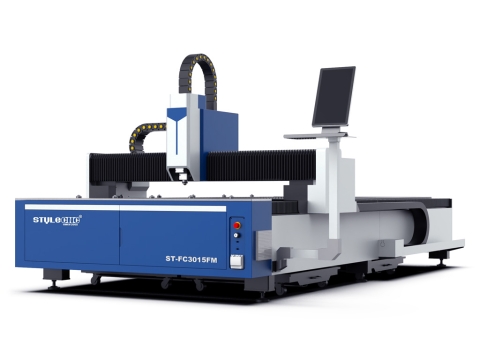
ST-FC3015FM
$15,000 - $43,000
2026 legjobb eladó fémlemez lézervágó (1500W - 6000W)
A 2026 legjobb fémlemez lézervágó egy teljes méretű automatikus CNC lézeres fémvágó gép 1500W nak nek 6000W energiaellátási lehetőségek alkatrészekhez, táblákhoz, művészetekhez és kézművességekhez.
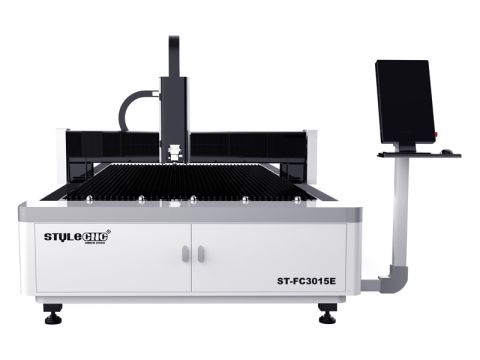
ST-FC3015E
$12,800 - $16,000
2026 legjobb minősítésű szálas lézervágó gép eladó - 2000W
A legnépszerűbb és legjobb minősítésű szálas lézervágó gép fémgyártáshoz megfizethető áron érhető el, teljesítmény opciókkal 1500W, 2000W, 3000W.
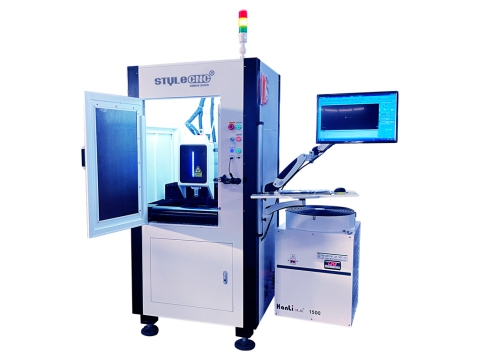
ST-FC3030
$12,200 - $14,500
Mini lézeres fém ékszervágó ezüst, arany, réz számára
Precíziós lézervágót keres fémékszerek készítéséhez ezüst, arany, réz, rozsdamentes acélból? Tekintse át az eladó mini kompakt lézeres ékszervágót.
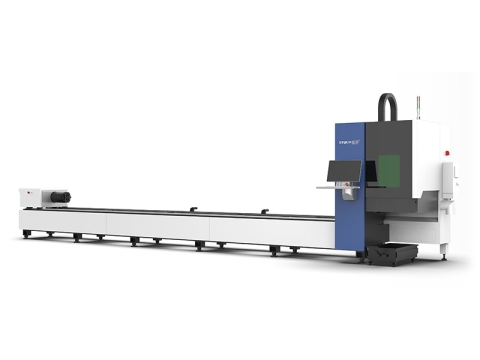
ST-FC6020T
$20,800 - $56,800
2026 legjobb minősítésű szálas lézercsővágó gép eladó
A 2026-os legjobb szálas lézeres csővágó gép egy automatikus CNC fémcső-vágó, amelyet négyzet, kerek, téglalap alakú, ovális alakú csövek formáinak és kontúrjainak létrehozására használnak.
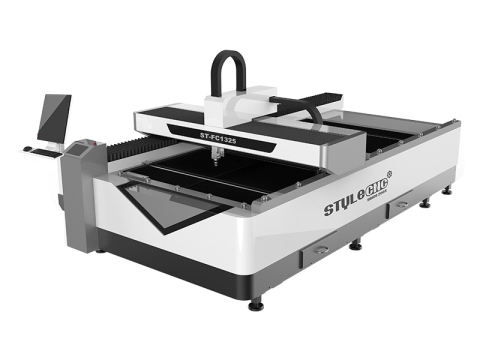
ST-FC1325
$14,000 - $18,500
2026 legolcsóbb 4x8 Fiber lézeres rozsdamentes acél vágó 1500W
2026 legolcsóbb 4x8 lézeres rozsdamentes acél vágógép 1500W szálas lézerrel kevesebb fémet lehet vágni, mint 2mm alumínium, 3-4mm rozsdamentes acél, 12mm szénacél.
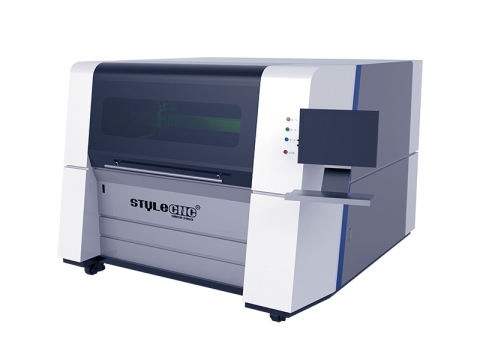
ST-FC1390
$17,000 - $31,000
Belépő szintű kis fém lézervágó kezdőknek
ST-FC1390 kisméretű fém lézervágó szálas lézergenerátorral egy kompakt belépő szintű szálas lézervágó rendszer amatőröknek és kisvállalkozások otthoni használatra.
ST-18R
$46,000 - $78,000
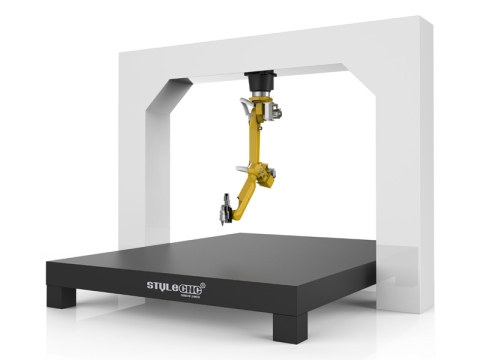
Ipari 3D Robotszálas lézervágó gép fémekhez
Ipari 3D robotszálas lézervágó gép 5 tengelyes robotkarral 3D ívelt fém alkatrészek, fém csövek, autóalkatrészek, konyhai eszközök, elektronikai alkatrészek.
ST-FC3015GAR
$40,000 - $730,000
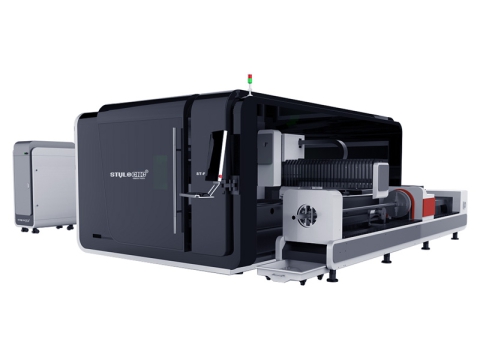
Kettős cél 6KW Fiber lézervágó fémlemezekhez és csövekhez
Kettős cél 6000W Kedvező áron szálas lézervágó gép eladó kettős funkcióval lemezek, fémlemezek, fémcső, fémcsövek vágására.
ST-FC3015LR
$19,800 - $46,000
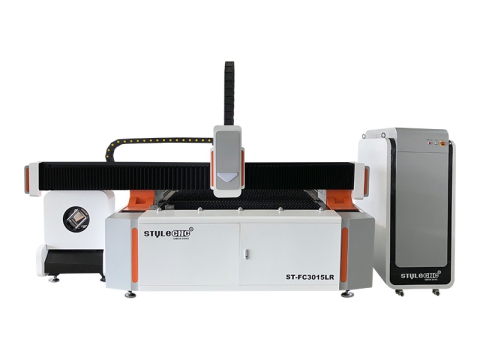
5x10 Ipari szálas lézeres fémvágó gép eladó
Megfizethető 5x10 Ipari szálas lézeres fémvágó gép önköltségi áron eladó fémlemezek és csövek vágásához egy gépben fémgyártáshoz.
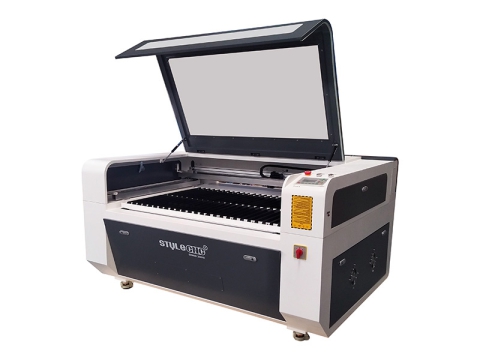
STJ1390
$2,850 - $10,000
2026 Legjobb CO2 Lézervágó kisvállalkozásokhoz és otthoni használatra
2026 legjobb CO2 A lézervágót kisvállalkozások, otthoni felhasználók és hobbi felhasználók számára tervezték fa, papír, akril, műanyag, üveg, bőr és szövet gravírozására és vágására.
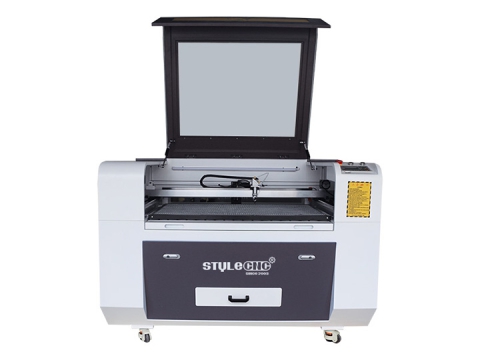
STJ9060
$2,800 - $4,000
Pályakezdő CO2 Hobbi lézervágó gép kezdőknek
CO2 A hobbi lézervágó gép kezdőknek egy belépő szintű lézergravírozó és vágó rendszer 2x3 asztalkészletek amatőröknek, kisvállalkozásoknak, otthoni boltoknak.
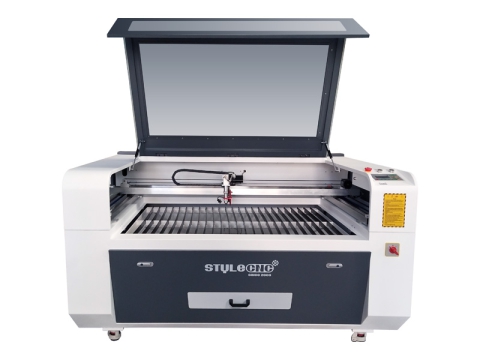
STJ1390
$3,500 - $10,000
100W Lézeres favágó gravírozógép famegmunkáláshoz
100W A lézeres favágó gravírozógép megfizethető CO2 Lézervágó készlet kezdőknek és kezdőknek keményfa, rétegelt lemez, MDF, bambusz gravírozására és vágására.
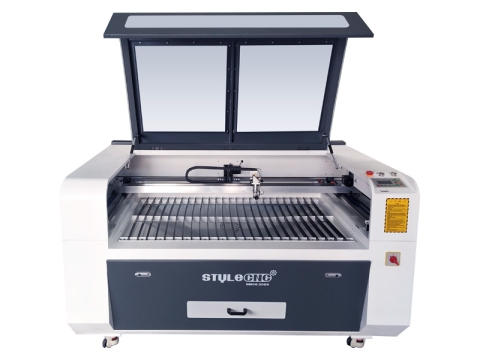
STJ1610
$3,200 - $12,000
2026 legjobb akril lézeres vágógép eladó
A 2026-ös legjobb akril lézervágó gép műanyagok, átlátszó és színes akrillemezek vágására szolgál betűk, számok, jelek, logók, minták, művészeti és kézműves termékek formájában.
STJ1630A
$9,800 - $10,800
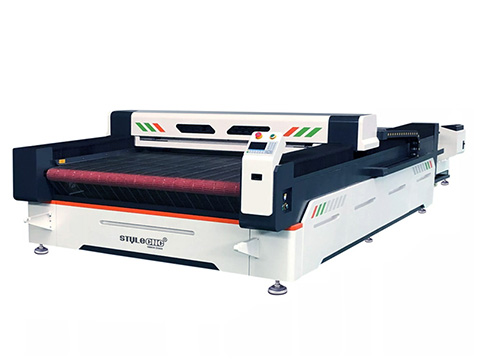
2026 legjobb ipari szövet lézervágó gép eladó
2026 legjobb ipari szövet lézervágó gép nagy szállítóasztallal és automatikus adagolórendszerrel ruházati, ruházati és divatos kereskedelmi használatra.
STJ1610-CCD
$4,500 - $12,700
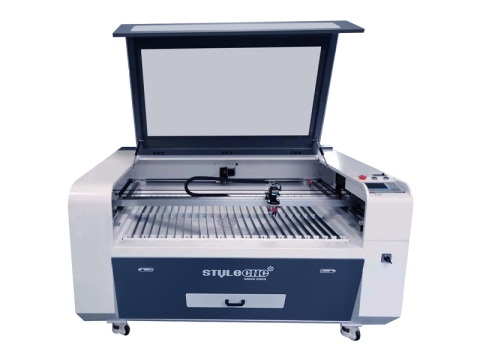
CNC lézervágó CCD Kamera vizuális felismerő rendszer
CNC lézervágó integrálva van egy CCD kamerás vizuális felismerő rendszer, amely ideális bonyolult hímzett jelvények készítéséhez olyan anyagokból, mint a prémium szövet, a vászon és a pamutvászon.
STJ1390-2
$4,200 - $11,000
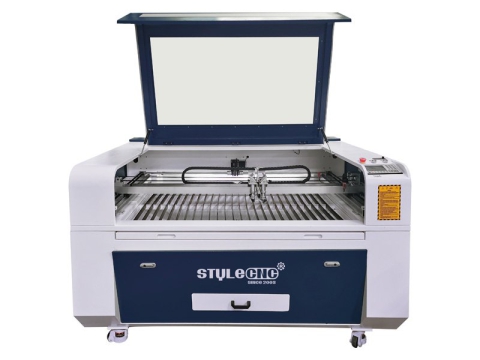
Kettős fejű CO2 Lézeres vágó papírhoz és kartonhoz
Kettős fej CO2 A lézervágó 2 lézervágó fejjel van felszerelve a papír és a karton vágásához személyre szabott meghívók, kártyák, makettek, tárolódobozok készítéséhez.
STJ1325-4
$8,400 - $20,000
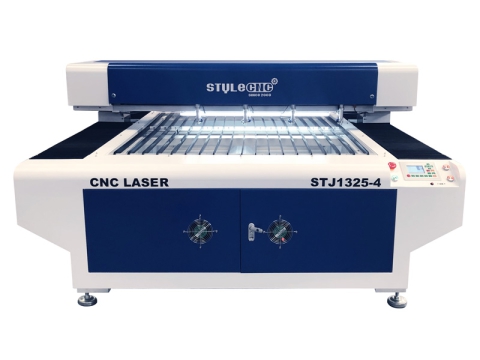
2026 legkelendőbb 4x8 Lézeres vágó rétegelt lemezhez és MDF-hez
2026 legkelendőbb, megfizethető 4x8 A 4 lézerfejes lézervágó teljes rétegelt lemezt, MDF-et képes vágni, hogy egyszerre több projektet készítsen 1-től 4-ig.
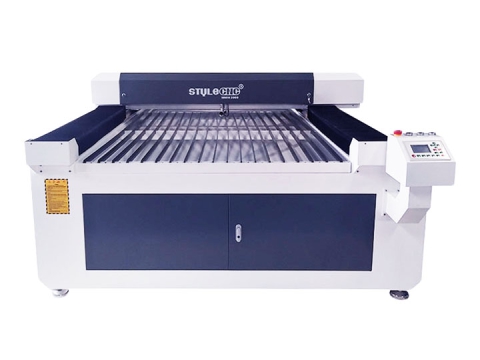
STJ1325
$5,200 - $10,800
Eladó 2026 legjobb ipari lézeres habvágó gép
A 2026-os legjobb ipari lézeres habvágó gép EVA hab, EPS hab, XPS hab, hungarocell, PE hab és gumi vágására szolgál, egyedi habprojektek és tervek készítéséhez.
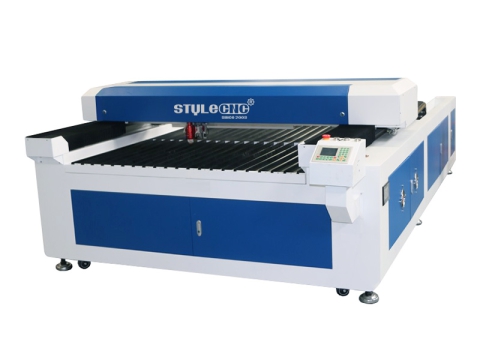
STJ1325M
$6,500 - $13,000
Fém és nem fém lézervágó 300W CO2 Lézercső
Fém és nemfém lézervágó gép 300W CO2 A lézercső egy új tervezésű lézervágó rozsdamentes acélhoz, ötvözethez, akrilhoz, bőrhöz, rétegelt lemezhez, MDF-hez, fához.
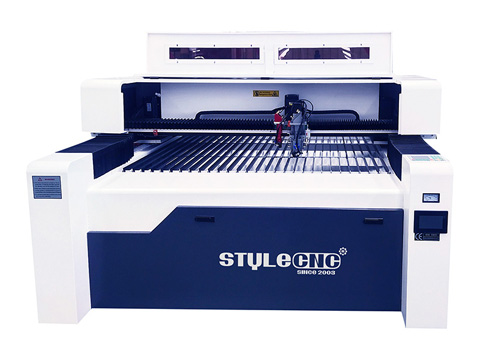
STJ1325M-2
$9,000 - $14,000
Sokoldalú 4x8 CNC lézergravírozó vágógép eladó
4x8 A CNC lézergravírozó vágógépet fémek – például acél, alumínium, sárgaréz – és nemfémek, például akril és rétegelt lemez gravírozására és vágására használják.
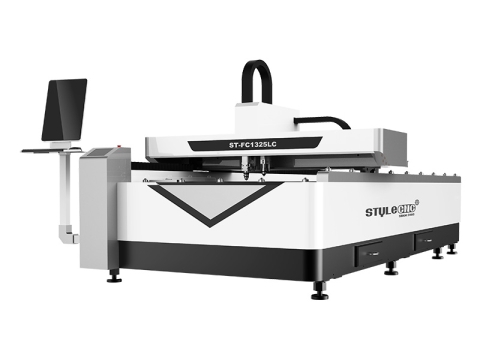
ST-FC1325LC
$15,800 - $20,500
Rost és CO2 Kombinált lézeres vágórendszer fémekhez és nemfémekhez
1500W szálas lézeres fémvágó géppel kombinálva 150W CO2 A lézervágó rendszer egy hibrid lézervágó fémhez, fához, akrilhoz, műanyaghoz, bőrhöz, szövethez.
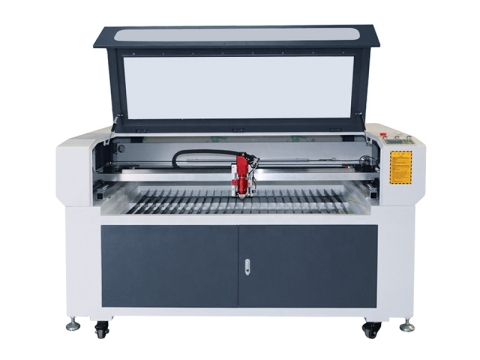
STJ1610M
$7,500 - $12,000
2026 legjobb fém és nem fém lézervágó gép eladó
2026 legjobb vegyes hibrid lézervágó gép STJ1610M fogad CO2 lezárt lézercső, amelyből vastagabb nemfémeket és fémanyagokat lehet vágni 0.5mm legfeljebb 2mm.
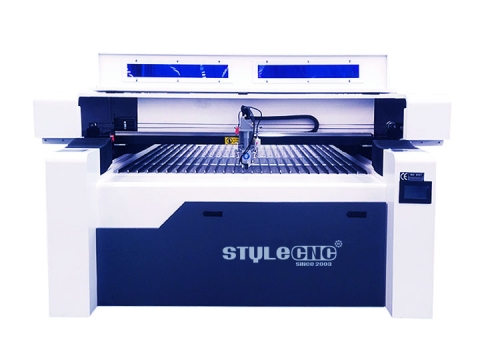
STJ1325M
$8,000 - $12,800
Vegyes CNC lézervágó gravírozógép fához és fémhez
A vegyes CNC lézervágó gravírozógép egy sokoldalú hibrid lézer, amely különféle anyagokat tud gravírozni és vágni a nem fémektől, például a fától a fémekig, például az acélig.
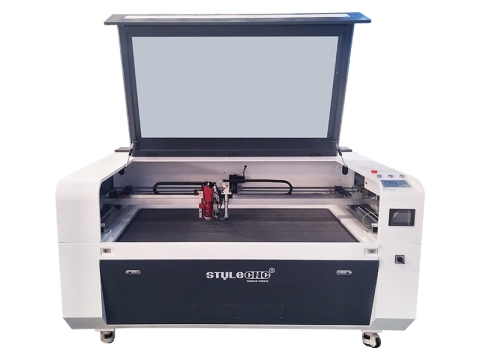
STJ1390M-2
$7,500 - $12,500
Jövedelmező vegyes CNC lézervágó hibrid vágógép
Jövedelmező vegyes CNC lézervágó hibrid vágógép egy előnyös lézervágó rendszer fa, rétegelt lemez, MDF, akril és fémek kereskedelmi használatra.
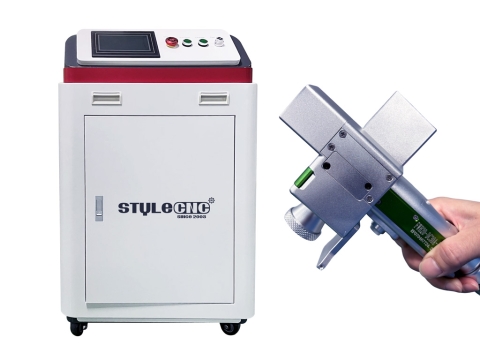
LC3000
$3,800 - $6,000
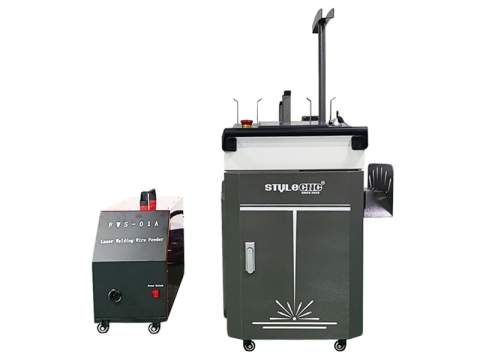
Eladó 2026 legjobb kézi szálas lézertisztító gép
A 2026-os legjobb kézi szálas lézeres tisztítógép egy kézi, hordozható lézeres tisztító szálas lézerekkel rozsda eltávolítására, festék eltávolítására és bevonat eltávolítására.
LCW1500
$3,300 - $4,700
3 az 1-ben kézi lézerhegesztő, tisztító, vágógép
A 3 az 1-ben lézerhegesztő, tisztító és vágó egy hordozható, többfunkciós lézergép kézi lézerpisztollyal fém vágásához és hegesztéséhez, rozsda, festék és bevonat tisztításához.

LCW3000
$3,600 - $16,800
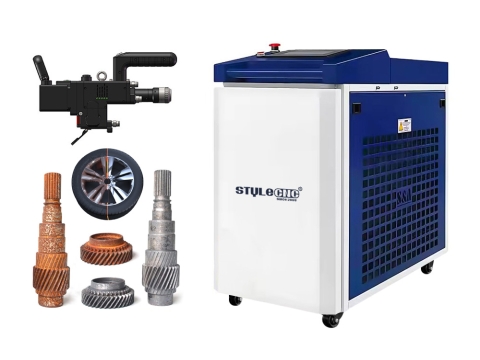
Eladó 2026 legjobb hordozható kézi lézerhegesztőgép
2026 legjobb hordozható lézeres hegesztőgép jár hozzá 1500W, 2000W, 3000W, 6000W Kézi szálas lézeres hegesztőpisztoly élek, tompa, póló, sarok, lapok fémkötéseihez.
LC6000
$12,500 - $13,500
2026 legjobb kézi lézeres rozsdaeltávolító gép eladó
A 2026-os legjobb kézi lézeres rozsdaeltávolító gép egy hordozható lézertisztító, amelyet a fémek rozsdájának eltávolítására használnak szálas lézer teljesítményével. 1500W, 2000W, 3000W, 6000W.
LWT2000
$8,800 - $11,300
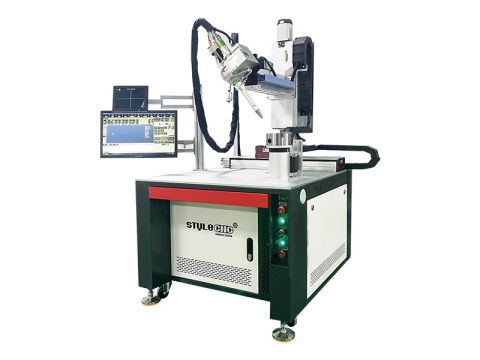
Nagy pontosságú automata CNC lézeres hegesztőgép eladó
A CNC lézeres hegesztőgép egy automatikus lézerhegesztő szálas lézersugaras hegesztőrendszerrel precíziós fémkötésekhez, tompa, lap, sarok, póló, él, karima.
LWR3000
$10,800 - $32,000
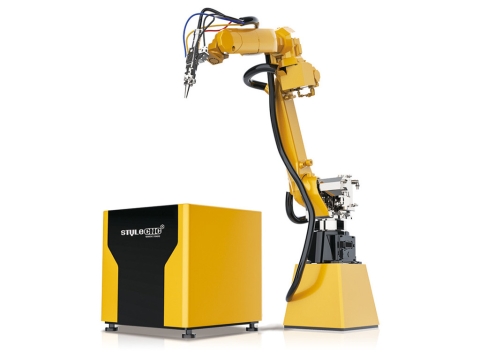
Automatikus intelligens 3D Ipari lézerhegesztő robot eladó
Automata autó keresése és vásárlása 3D szálas lézeres hegesztőrobot önköltségi áron 6 tengelyes ipari robotkarral népszerű hegesztőgép-gyártóktól és márkáktól.
Kiemelt történetek és cikkek, amelyek érdekelhetik Önt


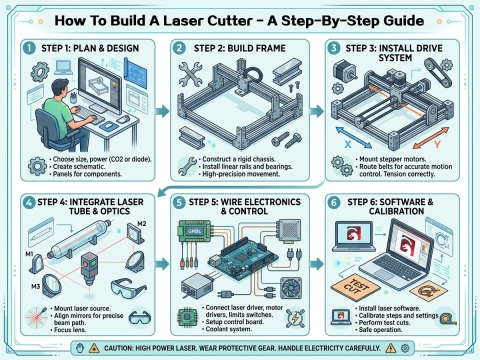
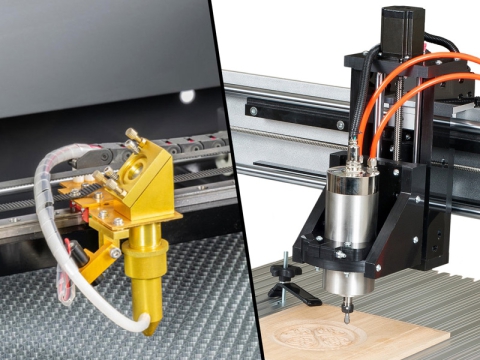
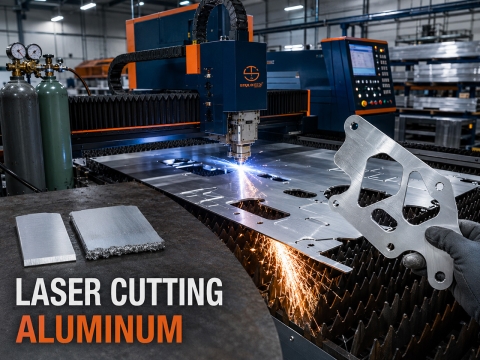
Találd meg és vásárold meg első CNC lézergépedet
Meghatározás
A CNC lézergép egy automatizált gyártóeszköz, amely rostot, szén-dioxidot (CO2), vagy ultraibolya (UV) lézersugarakat fémes és nemfémes anyagok jelölésére, maratására, gravírozására és vágására, fém alkatrészek hegesztésére, valamint szennyeződések, rozsda, festék vagy bevonatok eltávolítására. A berendezés egy gépágyból, vezérlőből, tápegységből, lézergenerátorból, lézercsőből, megmunkálófejből, tükrökből, lencsékből, vízhűtőből, léptető- vagy szervomotorokból, légkompresszorból, gázpalackokból, légtároló tartályból, porgyűjtőből, léghűtő szűrőből és szárítóból, valamint a támogató szoftverekből és rendszerekből áll. Ezeket a gépeket széles körben alkalmazzák különböző ágazatokban, beleértve az ipari gyártást, az oktatást, a kisvállalkozásokat, az otthoni műhelyeket, a reklámozást, a művészeteket és kézművességet, az ajándéktárgyakat, a játékokat, a csomagolást, a nyomtatást, a bőrfeldolgozást, a ruházati cikkeket, az autógyártást, a hangszergyártást, az építőiparban, a címkekészítést és az orvostudományt.
Alkalmazási területek
A CNC (számítógépes-numerikus vezérlésű) lézergépeket fémes és nemfémes anyagok széles skálájának jelölésére, maratására, gravírozására, vágására, hegesztésére és tisztítására használják:
Fémes anyagok: Szénacél, rozsdamentes acél, szerszámacél, rugóacél, horganyzott acél, alumínium, réz, arany, ezüst, ötvözetek, titán, vas, sárgaréz, mangán, króm, nikkel, kobalt és ólom.
Nem fémes anyagokFa, közepes sűrűségű farostlemez (MDF), rétegelt lemez, forgácslap, akril, műanyagok, polimetil-metakrilát (PMMA), bőr, szövetek, karton, papír, gumi, Depron hab, EPM, Gatorfoam, poliészter (PES), polietilén (PE), poliuretán (PUR), neoprén, textíliák, bambusz, elefántcsont, szénszál, polivinil-klorid (PVC), polivinil-butirál (PVB), politetrafluoretilén (PTFE/teflon) és berillium-oxid, valamint bármilyen halogént (klór, fluor, jód, asztatin vagy bróm), fenolgyantát vagy epoxigyantát tartalmazó anyag.
Típusai
A CNC lézergépeket vágó-, gravírozó-, jelölő-, tisztító- és hegesztőgépekre osztják.
A vágók között szerepel a rost, CO2 és a hibrid lézervágók,
Metszetek beleértve a szálakat, az UV-t és CO2 lézergravírozó.
A markerek közé tartozik a rost, CO2 és a UV lézeres jelölőgép.
A hegesztők között kézi és automata lézerhegesztő is található.
Műszaki paraméterek - Műszaki adatok
| Márka | STYLECNC |
| Lézeres teljesítmény | 20W - 60000W |
| Lézeres hullámhossz | 10.6 μm, 1064 nm, 355 nm |
| Lézer típus | Rost, CO2 és UV lézer |
| Képesség | Vágás, gravírozás, maratás, jelölés, tisztítás, hegesztés |
| Árkategória | $ 2,400 - $260,000 |
Költség és árképzés
Egy CNC lézergép költségszerkezete különféle alkatrészeket foglal magában (például CNC vezérlők, tápegységek, lézergenerátorok, lézerfejek, lézercsövek, lencsék, tükrök, gépvázak, vízhűtők, léptető- vagy szervomotorok, porgyűjtő rendszerek, légkompresszorok, gázpalackok, légtároló tartályok, léghűtő szűrők és szárítók), valamint szoftver- és vezérlőrendszereket, szállítási költségeket, adókat, vámkezelési díjakat, valamint szolgáltatásokat és műszaki támogatást.
A CNC lézervágó gépek ára a következő tartományban mozog: $2,600 és $300 000; CNC lézergravírozó gépek kínálata a következőktől kezdődik: $2,400-ig $70,000; CNC lézeres jelölőgépek ára között mozog $3,000 és $70,000; és a CNC lézerhegesztő gépek skálája a következőktől kezdődik $16,800 a $28,000. Összességében 2026-ra egy CNC lézerberendezés beszerzésének átlagos költsége várhatóan körülbelül $6, 000.
Előnyök
Modern technológiai fejlesztésként a CNC (számítógépes numerikus vezérlésű) lézeres megmunkáló gépek nagy energiasűrűségű lézersugarat irányítanak a munkadarabra. Ez lokalizált felmelegedést és olvadást okoz, majd a nagynyomású gáz elfújja az olvadt anyagot – lehetővé téve a precíz vágást (formázást vagy kontúrozást) vagy gravírozást (szöveg és minták esetében).
• Keskeny vágásszélességgel, nagy pontossággal és kiváló felületi minőséggel rendelkezik, így nincs szükség utólagos megmunkálásra.
• Magas fokú automatizálást kínál és támogatja a teljesen zárt működést; tiszta, csendes, és jelentősen javítja a kezelők munkakörnyezetét.
• Csökkenti a feldolgozási költségeket. Míg a kezdeti beruházás a berendezésekbe jelentős, az egységköltség jelentősen csökken a folyamatos, nagyméretű termelés révén.
• Érintésmentes, alacsony tehetetlenségű megmunkálási módszert alkalmaz, ami nagy feldolgozási sebességet eredményez. CAD/CAM szoftverrel CNC rendszeren keresztül integrálva kényelmes, időtakarékos működést és kivételes összhatékonyságot kínál.
• A lézersugár nagy energiasűrűsége bármilyen fémet képes megolvasztani, így különösen hatékony a kihívást jelentő anyagok – például a nagy keménységű, nagy ridegségű vagy magas olvadáspontúak – feldolgozásában.
• Rövid kölcsönhatási idők és kis hőhatásövezet (HAZ) jellemzi, ami minimalizálja a hődeformációt és a belső feszültséget. Továbbá, mivel nem mechanikus érintkezési folyamatról van szó, a munkadarab mentes marad a mechanikai feszültségtől, így ideális a precíziós megmunkáláshoz.
• Számítógép-alapú rendszerként a CNC lézertechnológia rugalmas beállításokat és módosításokat tesz lehetővé. Ezáltal kiválóan alkalmas az egyedi gyártásra – különösen összetett kontúrú és formájú lemezalkatrészek esetében. Változó tételméretek vagy rövid termékéletciklusok esetén a hagyományos formagyártás gyakran sem költséghatékony, sem időhatékony; ilyen esetekben a lézervágás és -gravírozás egyértelmű előnyt kínál.
Egy CNC lézergép nem pusztán fogyasztási cikk, hanem egy hatékony eszköz a vagyonteremtéshez. Mivel az ilyen berendezések beszerzésének elsődleges célja a termelési kapacitás növelése, a hatékonyság növelése, a költségek csökkentése és a műszaki képességek fejlesztése, a megfelelő gép kiválasztása kritikus fontosságú.
Hogyan kell használni?
1. lépés: A gyártási ütemterv alapján határozza meg a gyártási tervet, és ossza ki a feldolgozási rajzokat a berendezés üzemeltetési csapatának.
2. lépés. A műszaki rajzolók a tervnek megfelelően elemzik a rajzokat, és CAD szoftver segítségével elkészítik a szükséges műszaki rajzokat.
3. lépés. A minőségellenőr ellenőrzi és megerősíti a műszaki rajzolók által készített rajzok pontosságát.
4. lépés. A gyártásvezető a digitális rajzok alapján kiszámítja a becsült elkészülési időt, és előkészíti a szükséges anyagokat és a kiegészítő vágógázokat.
5. lépés. A programozók speciális szoftvert használnak NC (számjegyvezérlésű) megmunkálási programfájlok létrehozásához.
6. lépés. A felügyelő munkautasítást ad ki a berendezés kezelőinek (a munkautasítás tartalmazza: a program nevét, az anyag típusát, az anyag vastagságát, a munkadarab maximális méreteit és a szükséges mennyiséget).
7. lépés: Végezze el az első darab próbavágását, és küldje el egy minőségellenőrnek ellenőrzésre. Miután a méretek megerősítést nyertek arról, hogy a specifikációkon belül vannak, archiválja az első darabot.
8. lépés. Kötegelt feldolgozás indítása.
9. lépés. Rendeljen azonosító számokat a kész munkadarabokhoz.
Óvintézkedések
Indítási óvintézkedések
• Vizsgálja meg a munkaasztalt, és keressen olyan akadályokat, amelyek akadályozhatják az X, Y és Z tengelyek visszatérését a kiindulási (nulla) pozíciójukba. Ha ilyen akadályokat talál, kérjük, távolítsa el azokat.
• Készítse elő a vágáshoz szükséges gázokat, és állítsa be a nyomásukat a kívánt szintre. Például a vágáshoz szükséges oxigénnyomást 0.4–0.5 MPa-ra, a nitrogénnyomást pedig 1.8–2.2 MPa-ra kell állítani. (Megjegyzés: A nyomást a vágandó anyag vastagsága alapján kell beállítani – vékony lemezekhez alacsonyabb, vastag lemezekhez pedig magasabb nyomást használjon.)
• Nyissa ki a légkompresszor tárolótartályán lévő leeresztő szelepet a felgyülemlett víz és szennyeződések eltávolításához, majd zárja el a szelepet és indítsa el a légkompresszort. (A légkompresszor be- és kirakodási nyomását 0.8 MPa-ra, illetve 1 MPa-ra kell állítani.)
• Kapcsolja be a feszültségstabilizátort (állítsa a kimeneti feszültséget 380 V és 400 V közé).
• Kapcsolja be a légszárítót (amely lehűti és megszárítja a légkompresszor által előállított gázt, mielőtt a tükrökre juttatná).
• Kapcsolja be a vízhűtőt, ellenőrizze, hogy a vízszint és a nyomás a normál tartományon belül van-e, majd aktiválja a hűtővíz és a környezeti hőmérsékletű vízellátást. A hűtővíz nyomását körülbelül 0.5 MPa-ra kell beállítani, a felső hőmérsékleti határérték pedig 20°C. A környezeti hőmérsékletű víznyomásnak körülbelül 0.3 MPa-nak kell lennie, a felső hőmérsékleti határérték pedig 30°C nyáron és 25°C más évszakokban.
• Győződjön meg arról, hogy a nagy tisztaságú nitrogén (tisztaság ≥99.999%), a nagy tisztaságú szén-dioxid (tisztaság ≥99.999%) és a nagy tisztaságú hélium (tisztaság ≥99.999%) tápnyomása mind 0.4 MPa felett van.
• Kapcsolja be a lézergenerátort.
• Kapcsolja be a berendezést, és jelentkezzen be a kezelői rendszerbe (jelszó: "user"). Engedje el a vészleállító gombot, és törölje az esetleges riasztásokat. Hajtsa végre a "referenciapontra való visszatérés" (alaphelyzet/NULLAPONT BEÁLLÍTÁSA) eljárást. Aktiválja a CLC gombot, majd nyomja meg a start gombot (LÉZER BE). Amint a "HV READY" felirat megjelenik az elektromos vezérlőszekrény paneljén, megnyomhatja a "HV ON" gombot a CNC vezérlőpanelen.
• A gyártási ütemtervnek megfelelően vigye be a szükséges megmunkálási programot a CNC rendszerbe, és folytassa a megmunkálási folyamatot.
Leállítási óvintézkedések
• Állítsa vissza az X, Y és Z tengelyeket a referenciapontjaikba.
• Kapcsolja ki a nagyfeszültségű kapcsolót (HV ON).
• Kapcsolja ki a készüléket (LÉZER KI).
• A CNC panel leállításához nyomja meg a vészleállító gombot. (Ne erőltesse az áramkimaradást a CNC panelen; a nem megfelelő leállítás a rendszeradatok elvesztéséhez vezethet.)
• Válassza le a szerszámgép elektromos vezérlőszekrényének tápellátását.
• Állítsa le a hűtőt, és válassza le a tápellátását.
• Válassza le az elektromos vezérlőszekrény tápellátását.
• Állítsa le a légkompresszort, és válassza le az áramellátását.
• Állítsa le a kondenzátort, és válassza le a tápellátását.
• Zárja el az összes kiegészítő gázszelepet.
• Tisztítsa meg a CNC lézergépet.
Óvintézkedések működés közben
• Akadályozza meg a salakképződést a lyukasztás során (védőlencse használatával).
• Rozsdamentes acél, horganyzott lemezek vagy alumínium vágása során salak képződhet, amely könnyen szennyezheti a fókuszáló lencsét. Az ilyen, nem megfelelő paraméterbeállítások okozta problémák elkerülése érdekében kérjük, tartsa be az alábbi irányelveket:
• Állítsa a lyukasztás h8 értékét 2–5 mm-re; vastagabb anyagok esetén növelje ezt a h8 értéket.
• 2.5 mm-es vagy annál vastagabb anyagok esetén engedélyezze a „kis lyukak vágása lyukasztás után” funkciót, és állítsa a kis lyuk sugarát 0.5–1 mm-re.
• 3 mm vagy annál vékonyabb rozsdamentes acél esetén nitrogént kell használni a lyukasztáshoz.
• 3 mm-nél vastagabb rozsdamentes acél esetén nitrogén vagy oxigén használható a lyukasztáshoz.
• Alumínium vagy horganyzott lemezek esetén oxigént kell használni a lyukasztáshoz.
• Oxigén használata esetén a lyukasztáshoz engedélyezze az „oxigén/nitrogén várakozás kapcsolóra” funkciót, és állítsa a kapcsolási időt 1–3 másodpercre.
• A vágás során gondosan figyelje az anyag deformálódását. Ha a lemez vetemedik vagy rezeg (pattog), vágás előtt simítsa ki, hogy elkerülje a hiányos vágásokat vagy az ilyen mozgás okozta salakképződést.
Személyes biztonsági tippek
• Határozza meg a vágandó anyag jellegét, állapítsa meg, hogy a vágási folyamat során felszabadulnak-e mérgező gázok, és gondoskodjon megfelelő füst-/füstelszívó rendszer meglétéről. (Megjegyzés: A kezelőknek védőfelszerelést kell viselniük.)
• Fordítson különös figyelmet a berendezés kezelési útmutatójában található utasításokra.
Megmunkálási biztonsági tippek
• A megmunkálási műveletek megkezdése előtt kérjük, vegye figyelembe a következőket: ellenőrizze a vágandó anyag tulajdonságait, értse meg, hogyan veri vissza a lézersugarat, és győződjön meg arról, hogy elegendő fényelnyelő képességgel rendelkezik ahhoz, hogy a visszaverődő fény ne károsítsa a lézerforrást.
• Működés közben tegyen óvintézkedéseket az elektromos veszélyek és a lézerrel kapcsolatos esetleges sérülések elkerülése érdekében.
Elektromos biztonság
A berendezés 390–400 V váltakozó feszültséggel működik, amelyet egy nagyfeszültségű transzformátoron keresztül 10 kV feletti nagyfeszültségre emelnek a szükséges gerjesztőenergia biztosítása érdekében.
• Bekapcsolt berendezés esetén ne nyissa ki az elektromos szekrényt vagy a lézerfej védőajtóit, mivel ez áramütés veszélyét hordozza magában.
• A berendezés kikapcsolása után se nyissa ki az elektromos szekrényt vagy a lézerfej védőajtóit (különösen az elektromos szekrény hátsó ajtaját).
• Ez azért van, mert a lézerrendszerben még mindig lehet maradék elektromos töltés, ami könnyen sérülést okozhat a személyzetnek.
Lézeres biztonság
A lézer egy láthatatlan, nagy teljesítménysűrűségű fényforrás, amely égési sérüléseket és sugárzással összefüggő sérüléseket okozhat az emberi testben. Lézer használata közben ne álljon a sugár útjába, mert ez égési sérüléseket okozhat; soha ne nézzen közvetlenül a lézerbe, mert ez sérülést okozhat. A készülék használata közben védőszemüveg viselése ajánlott.
A lencsék fókuszálására vonatkozó óvintézkedések
Ügyeljen a fókuszáló lencse tisztaságára, és rendszeresen tisztítsa meg. Ha bármilyen eltérést észlel az optikai útvonalban, azt havonta be kell állítani. Továbbá végezze el a berendezés rendszeres karbantartását a használati útmutatóban leírt követelményeknek megfelelően, hogy biztosítsa a folyamatos optimális üzemállapotot.
Hideg szárító óvintézkedések
• A beltéri hőmérséklet nem haladhatja meg a 35°C.
• Naponta eressze le a szennyvizet.
• Tisztítsa meg a szellőzőnyílásokat hetente egyszer (légfúvóval).
• Tisztítsa meg a szűrőket havonta egyszer (puha kefével és szappanos vízzel).
Karbantartás és hibaelhárítás
Szerszámgép napi karbantartása
• Ellenőrizze a külső optikai útvonalat 1-2 havonta. Ha a réztükrök szennyezettnek bizonyulnak, azonnal tisztítsa meg őket (a szokásos üzemeltetési eljárások betartásával). Tisztítás után a külső optikai útvonalat újra be kell állítani; az beállítás után ne mozgassa az alkatrészeket.
• Kenje meg és tartsa karban a vezérorsókat és a lineáris vezetőket 2 hetente és 1 havonta egyszer.
• Hetente egyszer tisztítsa meg a gép teljes felületét.
• Hetente egyszer távolítsa el a port a hűtő hűtőjéről (használhat légáramot is a hűtő átfújásához). Ellenőrizze havonta a hűtő vízszintjét, és szükség szerint töltse fel (győződjön meg róla, hogy a használt víz a lehető legtisztább).
• 2-3 havonta ellenőrizze a hűtött levegőszárító szűrőjét, és tisztítsa meg a szűrőbetétet (alkohollal). Tisztításkor finoman nyomja meg; ha olajos maradványokat talál, használjon benzint a tisztításhoz. Cserélje ki a sérült szűrőbetétet.
• Havonta egyszer tisztítsa meg a munkaasztal és az emelőplatform vezetősíneit.
• Ellenőrizze a hűtőt havonta. Ha alacsony a vízszint, adjon hozzá vizet. A tiszta vizet kéthavonta, a desztillált vizet pedig hathavonta cserélni kell. Ha az ellenőrzés során a víz minősége rossznak tűnik, azonnal cserélje ki.
• 9.6 mm-nél vastagabb szénacél vagy 5 mm-nél vastagabb rozsdamentes acél vágásakor a lencse jobb védelme érdekében hosszú fókusztávolságú objektív használata ajánlott.
• Mindig tisztítsa meg a lencsét rozsdamentes acél, fa, gumi, szerves üveg (akril) vagy kvarc anyagok vágása után.
• Nyáron, magas hőmérséklet esetén a Z-tengely és annak háza kissé felmelegedhet a CNC lézerberendezés hosszabb ideig tartó működése során; ez normális jelenség. Ha azonban a hőmérséklet túlzottan magasra emelkedik – odáig, hogy tapintásra forróvá válik –, az rendellenes. Ilyen esetekben ellenőrizze a következőket:
- Győződjön meg arról, hogy a hűtőn található külső optikai útvonal vezérlőkapcsolója be van kapcsolva.
- Ellenőrizze, hogy a Z-tengely optikai útvonala megfelelően van-e beállítva.
- Ellenőrizze a fókuszáló lencse felületét jelentős sérülések szempontjából (pl. számos folt jelenléte).
- Győződjön meg arról, hogy a Z-tengely függőlegesen van elhelyezve. - Ellenőrizze, hogy az Y-tengely közelében található 2 réztükör tiszta-e. A fent említett problémák bármelyike a Z-tengely és a házának felmelegedését okozhatja; kérjük, a további műveletek során legyen éber.
- A gázkeverék cseréje után győződjön meg arról, hogy a gázkeverék szelepe meg van húzva, majd óvatosan zárja le a fedőpanelt.
• Mindig kövesse a megfelelő kezelési eljárásokat. A „RETRACT” (Visszahúzás) parancs, majd a „CYCLE START” (Ciklusindítás) vagy a „SET TO CUT” (Vágásra beállítás) parancs, majd a „CYCLE START” (Ciklusindítás) végrehajtásakor figyeljen a program kijelzőjére. Soha ne kezdjen gyors mozgást, miközben a vágófej leereszkedik (ez nagy ütközésveszélyt okozhat).
• A következő állapotok gyakori „lencsekiütésekhez” vezethetnek (ami károsíthatja a lencséket):
- Instabil lézerimpulzusok, amelyeket esetleg ingadozó üzemi feszültség vagy egyéb tényezők okozhatnak.
- Az optikai útvonal hibás beállítása.
- Nem megfelelő lyukasztási paraméterek beállításai.
• Rendszeresen tisztítsa meg a Z-tengely szerelvényének belsejét egy kevés acetonnal megnedvesített vattacsomóval vagy nedvszívó vattával.
CNC lézeres napi karbantartás
Annak érdekében, hogy egy CNC lézergép elérje és fenntartsa az optimális teljesítményt, megfelelő üzemi környezetet kell biztosítani számára – konkrétan olyat, amely megfelel a víz-, gáz- és elektromos ellátásra vonatkozó összes követelménynek.
A hűtővíz elsődleges funkciója a gép működése során keletkező hő elvezetése, megakadályozva a túlzottan magas hőmérsékleten történő működést. A hűtő keringteti a hűtővizet, hogy elvonja a hőt az elektromos szekrényből és a rezonáns üregből, ezáltal biztosítva a berendezés megfelelő működését. A hűtővíz hőmérsékletét 20°C-on kell tartani. Mivel a hűtővíz a hűtő csövein és a rezonáns üregben lévő rézlemezeken keresztül áramlik, szigorú követelmények vonatkoznak a víz pH-értékére és elektromos vezetőképességére. Ha a víz minősége nem megfelelő, a hosszú távú használat károsíthatja a lézert. Az ilyen problémák megelőzése érdekében korróziógátló szereket kell adni a vízhez, és az elektromos vezetőképességet rendszeresen ellenőrizni kell, hogy az a megadott értékeken belül maradjon. A rádiófrekvenciás (RF) generátort ioncserélt vízzel hűtik, amelyhez speciális szerek hozzáadását is meg kell tenni annak biztosítására, hogy az elektromos vezetőképessége megfeleljen az előírt szabványoknak.
Az üzemi gázok két kategóriába sorolhatók: a rezonáns üreg közegeként szolgáló gázkeverék, és a nagy tisztaságú nitrogén. A nagy tisztaságú nitrogénnek legalább 99.99%-os tisztaságúnak kell lennie; ellenkező esetben beszennyezheti és károsíthatja a belső optikai útvonalon belüli lencséket. Rendkívül fontos a gázminőség prioritásként való kezelése, mivel ennek elmulasztása könnyen a lézer károsodásához vezethet.
Légkompresszorok karbantartása
• Naponta indítás előtt ellenőrizze az olajszintet (a 3/4-es jelzésnél kell lennie), és leállítás után engedje le a felgyülemlett vizet.
• Tisztítsa meg a hűtőrácsokat mindkét oldalon (légfúvóval) és a levegőszűrőt hetente.
• 1,000 üzemóránként tisztítsa meg az olaj- és levegőhűtőt, valamint ellenőrizze és állítsa be a szíjfeszességet.
• 4,000 üzemóránként cserélje ki a levegőszűrőt, az olajszűrőt és a kompresszorolajat.
• Az üzemi hőmérséklet nem haladhatja meg a 110°C-ot (normál üzemi körülmények között 80°C és 110°C között kell maradnia) 90°C).
• A villanymotort óránként legfeljebb 20 alkalommal szabad beindítani.
• Ne használja a vészleállító gombot, kivéve valódi vészhelyzet esetén.
• A ventilátorlapátoknak az óramutató járásával ellentétes irányban kell forogniuk; ez a bekötés helyességét jelzi (azaz nincs fordítva).
Biztonság és védelem
Tűzvédelem
A CNC lézergép működéséhez oxigénre van szükség, ezért a rejtett veszélyek és a szükségtelen károk elkerülése érdekében tilos a dohányzás a gép környékén, különösen az oxigénpalack közelében. (Ha a körülmények lehetővé teszik, tűzoltó készüléket kell biztosítani a berendezés mellett)
Lézeres védelem
A középre ütéskor figyelni kell arra, hogy az illető keze először távol legyen, kapcsolja ki a h8 vezérlőt (kapcsolja ki a CLC-t), majd gyújtson. A külső fényút beállításakor ügyelni kell arra, hogy senki ne álljon a fényút tartományában. A kezelőnek arra is ügyelnie kell, hogy a lámpa ne érje el az embereket a gyújtás előtt. A világítási teljesítményt és az időt ésszerű tartományban kell szabályozni (a központi teljesítmény általában 200 0.01 és 0.02 S között. A külső optikai út beállításakor a fénykimeneti teljesítmény általában kb. 300W, és a fénykibocsátási idő 0.2 és 0.5 másodperc között van szabályozva). A külső optikai út beállítása után a vágás előtt minden védőburkolatot fel kell szerelni. Levegőcserekor először távolítsa el a nagyfeszültséget, és a levegőcsere után azonnal zárja be az ajtót. Ne nyissa ki véletlenül az elektromos szekrény ajtaját, és ne érintse meg a benne lévő áramköröket és elektronikus alkatrészeket.
Trends
Minden tekintetben eljön az intelligencia korszaka. Legyen szó a német ipar 4.0-ról vagy a kínai intelligens gyártásról, az ipari területen csendben közeleg a negyedik ipari forradalom. Nagy pontosságú lézeres CNC gépként a lézeres CNC vágógép vagy lézeres CNC gravírozógép köteles lépést tartani a korral és repülni a technológiával. A lézeres CNC automatizálás fejlesztése nagymértékben javította a műhely gyártási kapacitását és automatizálási szintjét.
A jövőben ezen az alapon a lézeres CNC gravírozó- és vágógépek és az intelligens gyártással kombinált korszaka mélyen kialakul a hálózati technológia, a kommunikációs technológia és a számítógépes szoftvertechnológia területén. Intelligens gyártási kísérleti bemutató egységként STYLECNC saját rendszertechnológiai integrációs képességeire támaszkodik, a jövőbeni fejlesztési irányra és a technológiai magaslatokra összpontosítva, és stratégiai partnerekkel csatlakozva egy teljesen intelligens lézeres CNC megmunkáló gyárat épít, és új helyzetet teremt az intelligens lézeres CNC gravírozó és lézeres CNC vágó számára.
A folyamattal kezdd, ne a géppel
Ez az oldal 5 különböző munkát gyűjt össze egyetlen szó alatt. A vágás leválasztja az alkatrészeket a lemezről, a gravírozás anyagot távolít el a mélység és a textúra érdekében, a jelölés megváltoztatja a felületet anélkül, hogy sokat eltávolítana. hegesztés fémet illeszt össze, és tisztítás Eltávolítja a rozsdát és a bevonatokat. A folyamat első megnevezése jelentősen csökkenti a választékot, mivel egy gép, amelyet az egyik célra építettek, ritkán teljesít jól a másikkal. Azok a műhelyek, amelyek egy költségvetésből indulnak ki egy folyamat helyett, általában olyan géppel végzik, amely a legtöbbet elvégzi, amit akartak, de egyiket sem kiválóan. Írja le a munkát, majd az anyagot, majd a mennyiséget, és a kategória magától kiválasztódik.
A hullámhossz dönti el az anyagot, a teljesítmény nem
Az ezen az oldalon található leghasznosabb szabály a specifikációs táblázatában található: 3 hullámhossz van felsorolva, és mindegyik más-más anyaghoz illik. Egy hosszú CO2 A hullámhosszt a fa, az akril, a bőr és az üveg elnyeli, ezért lézervágók mert ezek az anyagok CO2A rövidebb hullámhosszú szálat a fém elnyeli, az ultraibolya hullámhosszt pedig a műanyagok és az üveg olyan gyengéden nyeli el, hogy semmi sem ég meg. A teljesítmény növelése ezt soha nem változtatja meg: egy nagyon erős CO2 A lézer továbbra sem vág vastag acélt, a száloptikás lézer pedig továbbra sem vág átlátszó akrilt. Először a hullámhosszt illessze az anyaghoz, majd válassza ki a teljesítményt a vastagságnak és a sebességnek megfelelően.
Egy pár védőszemüveg nem elég
Ez egy pont, ami megragadja a figyelmet az egynél több lézert használó üzletekben. A védőszemüvegek meghatározott hullámhosszakra vannak méretezve, így a száloptikát blokkoló szemüvegek semmit sem tesznek a lézersugár ellen. CO2 vagy ultraibolya. Egy műhely egy száljelölő egy mellett CO2 A gravírozónak két különböző párra van szüksége, amelyeket egyértelműen felcímkéztek, és a géppel együtt tartottak, nem pedig megosztva. Mindenkinek, aki a visszaverődés hatókörében van, szüksége van rájuk, nem csak a kezelőnek és a sugaraknak. jelölőgépek láthatatlanok, ami pontosan az, ami veszélyessé teszi a hétköznapi szokásokat.
A munka lézerhez való illesztése:
| Amire szükséged van | folyamat | Szokásos forrás |
|---|---|---|
| Alkatrészek lemezről | Vágás | Szál fémhez, CO2 biotermékekhez |
| Szöveges és soros kódok | Jelzés | Rost, CO2 vagy UV anyagonként |
| Mélység és textúra | Metszés | CO2 fához, rostokhoz fémhez |
| Fém illesztése | Hegesztés | Száloptikás, kézi vagy automatikus |
| Rozsda és bevonat eltávolítása | Takarításra | Pulzált vagy folyamatos szál |
Lézer vásárlási ellenőrzőlista:
✅ Nevezd meg a folyamatot a gépek összehasonlítása előtt.
✅ A hullámhosszt az anyaghoz, ne a költségvetéshez kell igazítani a teljesítményt.
✅ Vásárolj minden hullámhosszhoz megfelelő szemüveget.
✅ Tervezze meg minden lézer elszívását és hűtését.
✅ Teszteld le az anyagaidat, mielőtt belevágsz.
Fontolható dolgok
Ez csak egy apró karc az automatikus CNC lézeres megmunkálásról. Ha azonban ismeri ezeket a hasznos fogalmakat, akkor gyorsan építhet rájuk, és bővítheti ismereteit a CNC lézergépek választási lehetőségeiről.
Gyakran ismételt kérdések
Egyetlen gép tud vágni, jelölni, hegeszteni és tisztítani?
A kézi 3 az 1-ben egységek valóban egyetlen forrásból hegesztenek, tisztítanak és vágnak vékony fémeket, ami alkalmas javítási munkákhoz. Minden egyes funkció könnyebb igénybevételt jelent, mint egy külön gép, így bármely folyamat termelési volumene továbbra is indokolttá teszi az adott folyamat megvásárlását.
Minden lézerhez kell vízhűtő?
Nem. Az alacsony fogyasztású szálas jelölők általában léghűtésesek, és semmi másra nincs szükségük, mint tiszta légáramlásra, míg CO2 A csövek, UV-források és nagy teljesítményű vágók mind tiszta, szabályozott hőmérsékletű vízre támaszkodnak. A telepítés megtervezése előtt ellenőrizze.
Melyik lézerekhez van szükség füstelszívásra?
Mindegyik, bár más-más okból. A szerves anyagok füstöt, a fémek finom részecskéket, a bevonatok pedig bármiből is készülnek. Az extrakció védi a tüdőt és távol tartja a maradványokat az optikától, ezért a gép részének kell tekinteni.
Meddig bírja egy lézerforrás?
Típustól függ. A száloptikai források körülbelül százezer órás élettartamra vannak méretezve, és modulként cserélik őket, miközben lezártan vannak... CO2 Az üvegcsövek több ezer órát bírnak, majd fokozatosan elhalványulnak. A csőcserét üzemeltetési költségként, ne javításként kell figyelembe venni.
Ráadhatok később több teljesítményt?
Ritkán hasznos módon. A váz, a hűtés és a vezérlés a forráshoz van illesztve, így a jelentős teljesítménynövekedés általában új gépet jelent. Inkább annyi munkát vásárolj, amennyit néhány éven belül elvársz tőle, ahelyett, hogy bővíteni terveznéd.
Mi az az értelmes első lézer?
Kézműves termékekhez, ajándékokhoz és feliratokhoz egy közepes teljesítményű CO2 a gép olcsón lefedi a legszélesebb anyagválasztékot, és egy belépő lézergravírozó megtanítja az alapokat. Fémmegmunkálásnál kezdj szálakkal, mivel nincs CO2 a gép követni fog oda.
Mit mondanak ügyfeleink?
Ne vedd mindennek a szavainkat. Tudja meg, mit mondanak ügyfeleink az általuk birtokolt vagy tapasztalt CNC lézergépeinkről. Miért van STYLECNC hiteles márkának és gyártónak tartotta új CNC lézergép vásárlását? Egész nap beszélhetünk minőségi termékeinkről, 24/7 kiváló ügyfélszolgálat és támogatás, valamint 30 napos visszaküldési és visszatérítési szabályzatunk. De nem lenne hasznosabb és relevánsabb az újoncok és a szakemberek számára is, ha a vásárlók a való életben is megtapasztalhatják, milyen egy számítógép által vezérelt automata szerszámgép vásárlása és üzemeltetése nálunk? Mi is így gondoljuk, ezért rengeteg őszinte visszajelzést gyűjtöttünk össze, hogy átláthatóbbá tegyük egyedi vásárlási folyamatunkat. STYLECNC garantálja, hogy minden vásárlói vélemény valós értékelés azoknak, akik megvásárolták és használták termékeinket vagy szolgáltatásainkat.