A lézeres vágás típusai
A lézeres vágásnak 4 leggyakoribb típusa van: lézeres párologtatásos vágás, lézeres olvasztásos vágás, lézeres oxigénvágás, valamint lézeres vágás és szabályozott törés.
Lézeres elpárologtatásos vágás
Nagy energiasűrűségű lézersugarat használnak a munkadarab felmelegítésére, így a hőmérséklet gyorsan emelkedik, nagyon rövid időn belül eléri az anyag forráspontját, és az anyag párologni kezd, és gőz keletkezik. Ezek a gőzök nagy sebességgel távoznak, és a gőzök kilökődésével egyidejűleg vágások keletkeznek az anyagban. Az anyag párolgási hője általában nagy, ezért nagy teljesítmény és teljesítménysűrűség szükséges a lézeres párologtatásos vágáshoz.
A lézeres párologtatásos vágást leginkább rendkívül vékony fémanyagok és nem fémes anyagok (például papír, szövet, bőr, rétegelt lemez, MDF, fa, műanyag és gumi) vágására használják.
Lézeres olvasztó vágás
A lézeres olvasztás és vágás során a fémanyagot lézeres melegítéssel megolvasztják, majd a sugárral koaxiális fúvókán keresztül nem oxidáló gázt permeteznek, és a folyékony fémet a gáz erős nyomása kiüríti, hogy vágást képezzen. A lézeres olvasztó vágásnál nem kell teljesen elpárologtatni a fémet, és a szükséges energia csak az elpárologtatott vágás 1/10-e.
A lézeres olvasztási vágást elsősorban olyan anyagok vágására használják, amelyek nem könnyen oxidálódnak vagy aktív fémek, például rozsdamentes acél, titán, alumínium és ötvözeteik.
Lézeres oxigénvágás
A lézeres oxigénvágás elve hasonló az oxiacetilén vágáséhoz. Előmelegítő hőforrásként lézert, vágógázként aktív gázt, például oxigént használ. Egyrészt a kifújt gáz kölcsönhatásba lép a vágófémmel, és oxidációs reakció lép fel, amely nagy mennyiségű oxidációs hőt szabadít fel. Másrészt az olvadt oxidokat és olvadékokat kifújják a reakciózónából, vágásokat képezve a fémben. Mivel a vágási folyamat során az oxidációs reakció sok hőt termel, a lézeres oxigénvágáshoz csak az energia szükséges 1/2 az olvasztási vágásnál, és a vágási sebesség sokkal nagyobb, mint a lézergőzvágásnál és az olvasztási vágásnál.
A lézeres oxigénvágást főként könnyen oxidálódó fémanyagokhoz, például szénacélhoz, titánacélhoz és hőkezelt acélhoz használják.
Lézeres írás és szabályozott törés
A lézeres csíkozás nagy energiasűrűségű lézert használ a rideg anyag felületének letapogatására, így az anyagot felmelegítik és elpárologtatják egy kis horonyba, majd bizonyos nyomást alkalmaznak, és a rideg anyag megreped a kis horony mentén. . A lézeres íráshoz használt lézerek általában Q-kapcsolós lézerek és CO2 lézerek.
Az ellenőrzött törés a lézeres hornyolás által előidézett meredek hőmérséklet-eloszlás alkalmazása, amely helyi hőfeszültséget generál a rideg anyagban, aminek következtében az anyag eltörik a kis horony mentén.
A lézeres vágógépek típusai
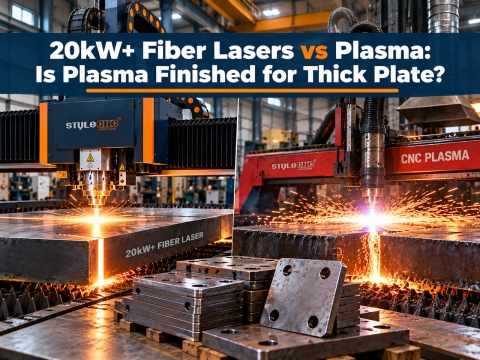
Sokféle lézervágó gép létezik a piacon. A vágási anyagok szerint fémlézervágókra és nemfémes lézervágókra azonosíthatók. Lézertípusok szerint oszthatók szálas lézervágó rendszerek, CO2 lézervágó rendszerek. A lézerkimeneti teljesítmény besorolása szerint nagy teljesítményű lézervágó gépre, közepes teljesítményű lézervágó gépre és kis teljesítményű lézervágó gépre osztható. A különböző típusú lézergépeknek más és más a felhasználása, nézzük meg őket együtt.
Azonosítsa a típusokat a lézerrel vágott anyagok alapján
Vannak 2 típusok fém lézervágók és nem fém lézervágók. Ez jó megkülönböztetés. Általában lézeres fémvágó gépet használnak, ha fémanyagokra van szükség, és nem fémes lézervágó gépet nem fémes anyagok vágásakor.
Osztályozza a típusokat a lézergenerátorok alapján
A lézergenerátor típusa szerint 3 típusba sorolható: szálas lézer, CO2 lézer és YAG lézer, amelyet megszüntettek. A lézerpiacon jelenleg a szálas lézerek a fő típus.
Azonosítsa a típusokat a lézerteljesítmény alapján
A lézer teljesítménye szerint 3 típusra osztható: nagy teljesítményű, közepes teljesítményű és kis teljesítményű. A különböző alkalmazási területek által igényelt lézerteljesítmény is eltérő. Az ipari területen a nagy teljesítményű szálas lézervágó gépek, míg a lézergravírozás területén a közepes teljesítményű lézergravírozó és -vágó gépek a főszerep.
Határozza meg a típusokat a lézeres vágóasztalok alapján
A lap mérete 2 típusra definiálható: standard formátumra és nagy formátumra, így a lézervágó asztal két típusra osztható: standard formátumú lézervágó asztal és nagy formátumú lézervágó asztal. A nagy formátumú típus X tengely irányú vágási hossza többnyire meghaladja a 800-at.0mm, és az Y tengely irányában a vágási szélesség többnyire 2500mm, míg a standard formátumú vágóasztal általában körülbelül 3000mm× 1500mm, és az 4000mm× 2000mm.
Ismerje fel a típusokat lézerrel vágott formák alapján
A vágási formák típusai felismerhetők 2D alakzatokba ill 3D formák. A 2D alakzatokat általában síkágyas lézervágó rendszerekkel vágják, míg 3D formák vághatók robotlézervágó rendszerekkel és 5 tengelyes lézervágó rendszerekkel.
Típusok megkülönböztetése struktúrák alapján
A gép felépítése szerint konzolos és portálos típusra különböztethető meg. A konzolos típus nyitott szerkezetet vesz fel, amely kényelmes a be- és kirakodáshoz, és alacsony költséggel rendelkezik. Közepes és kis tulajdonosok szívesen fogadják. A portáltípus kétoldali meghajtási módot alkalmaz, amely jó dinamikus teljesítménnyel, nagy vágási hatékonysággal, valamint stabil és megbízható, hosszú távú működéssel rendelkezik.
Ismerje meg a típusokat az alkalmazások alapján
Az alkalmazások szerint megkülönböztethető kis és nagy formátumú típusra. Általánosságban elmondható, hogy a kis típusokat amatőrökben, otthoni boltokban és kisvállalkozásokban használják. A nagy formátumú típusokat kereskedelmi használatra és ipari gyártáshoz használják.