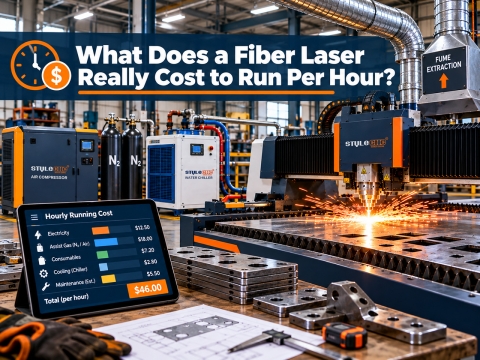
Melyik rásegítő gázt érdemes használni?
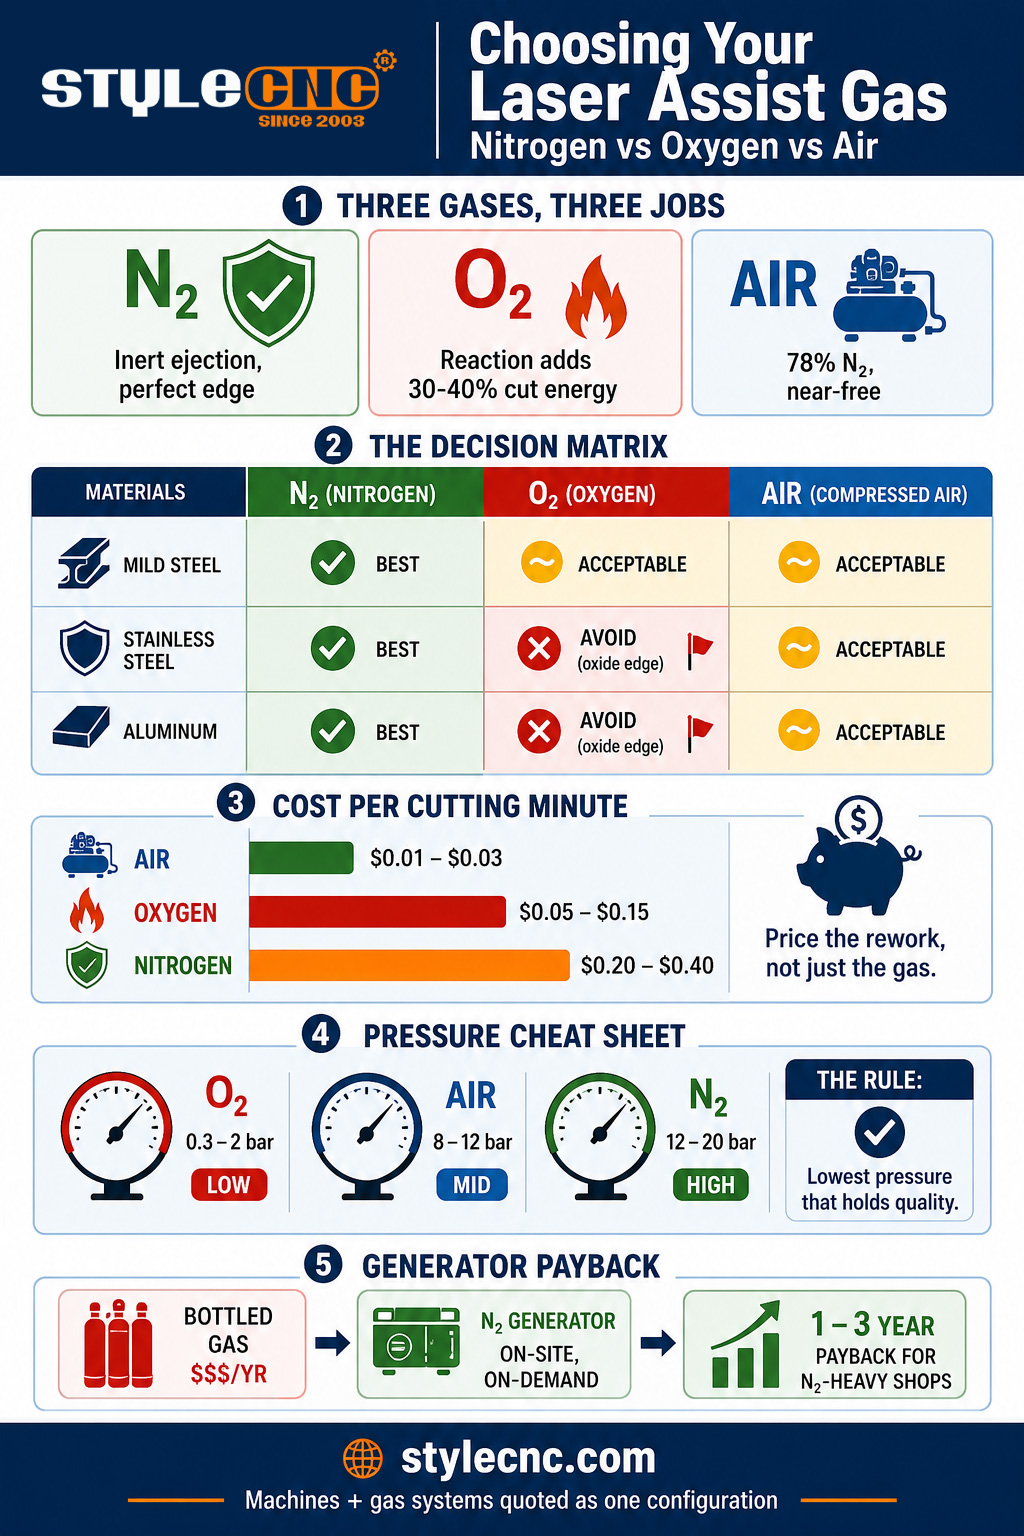
6 mm-nél vastagabb szénacélhoz oxigént használjon, ahol exoterm reakciója alacsony nyomáson és költséggel növeli a vágási energiát. Rozsdamentes acélhoz, alumíniumhoz és minden olyan élhez, amelynek oxidmentesnek és hegesztésre késznek kell lennie, 12-20 bar nyomáson használjon nitrogént. Vékony és közepes lágyacélhoz és nem esztétikai munkákhoz szárított, olajmentes sűrített levegőt használjon, ahol a közel nulla költség felülmúlja az enyhén oxidált élt.
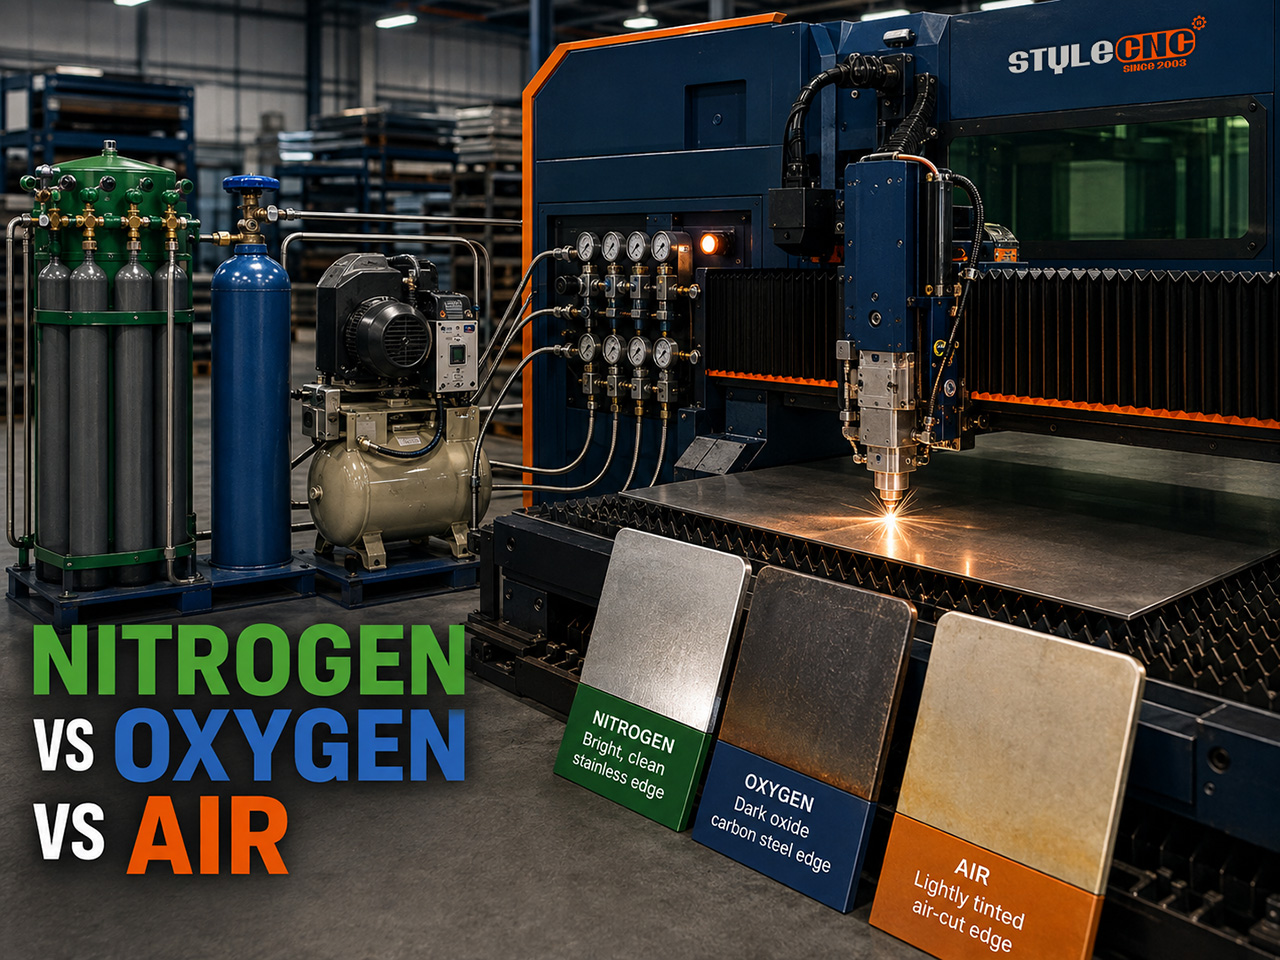
A segédgáz kétféle feladatot lát el. Mechanikusan fújja ki az olvadt fémet a vágatból, mielőtt az újra megszilárdulna, ami nagyban függ az élminőségtől. Kémiailag vagy táplálja a vágást, vagy védi azt: az oxigén reakcióba lép a forró vassal, és a szénacél teljes vágási energiájának nagyjából 30-40 százalékát teszi ki, míg a nitrogén inert marad, és pontosan úgy hagyja el a vágási felületet, ahogyan a sugár tette. A levegő, amely 78 százalékban nitrogénből és 21 százalékban oxigénből áll, egyszerre mindkettő hígított változatát alkotja. Minden kiválasztási döntés ezen kémiai anyagok és azok nagyon eltérő költségei közötti kompromisszum.
Összehasonlítás: Élminőség, sebesség, nyomás és költség
Az alábbi táblázat összehasonlítja a 3 gázt a tényleges beszerzést és árajánlatot meghatározó tényezők alapján. A Mértékegység sor az alapot adja meg, így a számok összehasonlíthatók, nem pedig homályosak a brosúrában.
| Tényező | Nitrogén | Oxigén | Sűrített levegő |
|---|---|---|---|
| Mérés | Tipikus 1-6 kW-os szál, 1-12 mm-es lemez, gyártási beállítások | Ugyanazon az alapon, szénacél fókuszban | Ugyanazon az alapon, olajmentes szárított levegő |
| Vágó mechanizmus | Csak inert olvadék kidobása | Az exoterm reakció 30-at ad hozzá az 40% a vágott energiából | Hígított mindkettő (78% N2, 21% O2) |
| Üzemi nyomás | 12–20 bar | 0.3–2 bar | 8-12 bar (~17-re növelve) |
| Gázáram | 300–500+ l/perc | 20-60 l / perc | Kompresszorral ellátott, nagy térfogatú |
| Vágási percenkénti költség | 0.20–0.40 $(0.60+ nagynyomású) | 0.05 $0.15 | 0.01–0.03 $(áram) |
| Lágyacél él | Fényes, oxidmentes, hegesztésre kész | Gyorsan vágható, sötét oxidréteg | Világos oxid színezés, jó az árához képest |
| Rozsdamentes acél él | Fényes, festésre és hegesztésre kész (a standard) | Szennyezett króm-oxid él; kerülje | Enyhe sárgulás; elfogadható, nem kozmetikai jellegű |
| Alumínium él | Tiszta, eloxálásra kész (a standard) | Kemény oxid, érdes él; kerülje | Elfogadható vékony lemez szürke árnyalattal |
| Sebesség karakter | Leggyorsabb vékony lemezen, teljesítménykorlátozott vastagon | Leggyorsabb vastag szénacélon | Közel nitrogén vékony mérőeszközökön |
| A legjobb | Rozsdamentes, alumínium, kozmetikai és hegesztés-előkészítési munkák | 6 mm-es és nagyobb szénacél | Vékony és közepes lágyacél, nagy volumenű, költségvetésbarát munkák |
A rozsdamentes acél sor külön figyelmeztetést érdemel. Forgácsolási hőmérsékleten még a nyomokban jelen lévő oxigén is reakcióba lép a rozsdamentes acél krómjával, és szennyezett oxidélt hagy maga után, amely lepattogza a festéket és rontja a hegesztési varratokat. Ezért a nitrogén nem előnyben részesített, hanem szabványos megoldás a rozsdamentes acéllal szemben, és ezért a becsületes költségösszehasonlítás magában foglalja az utólagos megmunkálást is: a drága nitrogén olcsó ahhoz képest, amikor a gyártók ezerszámra csiszolják le az oxidációt.
Az alkatrészenkénti költség matematikája
Számítsd ki a számokat egy betonalkatrészen: egy konzol 60 másodperces vágási idővel 2 mm-es lemezben, 1,000 darabos árajánlat alapján.
✓ Oxigén0.05–0.15 USD/perc költség mellett a gáz alkatrészenként körülbelül 0.05–0.15 USD-t, azaz 50–150 USD-t a vágási ciklusonként. Az él oxidréteget hordoz, amelyet hegesztés vagy porfestés előtt meg kell tisztítani.
✓ Nitrogén0.20–0.40 USD/perc áron a gáz alkatrészenként 0.20–0.40 USD, futtatásonként pedig 200–400 USD-t ad hozzá a költségekhez. Az él a vágott állapotban készül: nincs sorjamentesítési és zsírtalanítási lépés, közvetlenül a hegesztés vagy a bevonatolás következik. Ha az oxid eltávolítása akár 20 másodperces munkaerőigényt is jelentene alkatrészenként, akkor a nitrogén nyeri az összesített számítást a magasabb gázvezeték ellenére.
✓ Sűrített levegőA kompresszor percenkénti 0.01–0.03 USD-s áramköltségével a gáz alkatrészenként 0.01–0.03 USD-vel, üzemenként pedig 10–30 USD-vel növeli az árát egy egyszeri, 5,000–20 000 USD-s olajmentes kompresszor-, szárító- és szűrőberendezés-befektetés után. Az olyan lágyacél alkatrészek esetében, amelyeket egyébként is festenek, ez az iparági költségküszöb.
A méretarány ismét megváltoztatja a választ. Egy kétműszakos üzem, amely nitrogén-nehéz munkákat végez, évente hatszámjegyű összeget égethet el palackozott vagy ömlesztett gáz formájában, ami a helyszíni nitrogéngenerátor klasszikus indoka; a megtérülés általában 1-3 év alatt következik be ekkora fogyasztás mellett. És kerülje el a tisztasági csapdát, ha már itt tart: a segédgáznak nincs szüksége laboratóriumi 5 kilences tisztaságra a lágyacél-megmunkáláshoz, és a finanszírozása a fúvókán keresztül kibocsátott pénz.
Vastagság szerinti segédgáznyomás
A nyomásbeállítás követi az anyagot és a gázt, nitrogén esetén a vastagsággal növekszik, oxigén esetén pedig csökken. Száloptikai lézeres munkák kezdőablakai:
| Anyag és vastagság | Gáz | Indítási nyomás |
|---|---|---|
| Lágyacél 1-6 mm | Levegő vagy nitrogén | 8–12 bar (levegő) / 10–14 bar (N2) |
| Lágyacél 6-20 mm | Oxigén | 0.5–2 bar, a vastagság növekedésével csökken |
| 1-6 mm-es rozsdamentes acél | Nitrogén | 10–16 bar |
| 6-12 mm-es rozsdamentes acél | Nitrogén | 16-20 bar, nagyobb fúvóka |
| 1-6 mm-es alumínium | Nitrogén (vagy levegő, híg) | 12–16 bar |
| 6-12 mm-es alumínium | Nitrogén | 16-20 bar, negatív fókusz |
2 fogyasztási szokás védi a költségvetést. Használja a legalacsonyabb nyomást, amely megőrzi az élminőséget, mivel az áramlás és a költség meredeken emelkedik a nyomással és a fúvóka átmérőjével. Tartsa a fúvókákat középen és a vastagsághoz igazítva: egy rosszul beállított vagy túlméretezett fúvóka óránként kétszámjegyű dollár veszteséget okozhat anélkül, hogy a vágás minősége bármilyen mértékben javulna.
A gáz egyike azon bemeneti tényezőknek, amelyek meghatározzák a végső vágási minőséget; szálas lézer teljesítménytényezők útmutatója leírja, hogyan hat kölcsönhatásba a nyomás a fókuszponttal, a fúvóka távolságával és a sebességgel, valamint a CO2 lézervágási paraméterek referencia a beállítások szintű részleteket tartalmazza CO2 platformok, ahol ugyanaz a 3 gáz érvényes.
A gázrendszer illesztése a géphez
A gázstratégia konfigurációs döntés, nem utólagos megfontolás. A nitrogénnel dúsított rozsdamentes acélhoz nagynyomású gázkörre, proporcionális szelepre és fúvókakönyvtárra van szükség, amelyet a rozsdamentes acél lézervágó gép konfiguráció köré épül. A levegőellátó műhelyeknek a géppel együtt meghatározott kompresszorra, szárítóra és szűrőre van szükségük, ahelyett, hogy később csavaroznák fel őket. Mondja el a STYLECNC Párosítsa az anyagkeveréket és a havi vágási órákat, és a gázrendszer, a generátoros kontra palackozott gáz ajánlás, valamint a gépkonfiguráció egyetlen, egyeztetett árajánlatként jelenik meg.
Gyakran ismételt kérdések
Mi a különbség a nitrogén és az oxigén között a lézervágás során?
Az oxigén részt vesz a vágásban: exoterm reakcióba lép a forró vassal, a szénacél vágási energiájának 30-40 százalékát teszi ki, ezért vágja gyorsan a vastag lágyacélt mindössze 0.3-2 bar nyomáson. Az ár egy sötét oxidréteg az élen. A nitrogén inert, és pusztán az olvadék 12-20 bar nyomáson történő kilökésével fejti ki hatását, fényes, oxidmentes, hegesztésre kész élt hagyva maga után a gáz árának többszöröséért. Az oxigén sebességet ad szénacélnál; a nitrogén mindenhol élminőséget biztosít.
Lehet lézerrel vágni sűrített levegővel?
Igen, és a modern műhelyek egyre inkább alkalmazzák ezt. A szárított, olajmentes sűrített levegő 8-12 bar nyomáson (gyakran 17 barra növelve) vékony és közepesen vastag lágyacélt, horganyzott acélt és vékony alumíniumot vág percenként nagyjából 0.01-0.03 $villamosenergia-költséggel, szemben a nitrogén 0.20-0.40 USD-s költségével. Mivel 21% oxigént tartalmaz, a levegő enyhe oxidszínt hagy maga után, így festett és nem esztétikai alkatrészekhez illik, a hegesztés-előkészítési rozsdamentes acélhoz képest. A belépőjegy egy megfelelően specifikált kompresszor, szárító és szűrőberendezés, amelynek ára jellemzően 5,000-20 000 USD.
Miért szükséges a nitrogén a rozsdamentes acélhoz?
Mivel az oxigén kémiailag szennyezi az élt. A vágási hőmérsékleten még a nyomokban jelen lévő oxigén is reakcióba lép a rozsdamentes acél krómjával, és oxidréteget hagy maga után, amely lepattogza a festéket és aláássa a hegesztés integritását, minden alkatrészt csiszolási munkává alakítva. A nitrogén inertté és fényessé teszi a vágott felületet, így az elkészült állapotban marad. A magasabb gáznyomású vezeték szinte mindig olcsóbb, mint az utómunkálatok költsége, ezért a nitrogén az iparági szabvány a rozsdamentes acélnál, nem pedig egy prémium opció.
Milyen rásegítő gáznyomást kell használnom?
Anyag és gáz szerint: a szénacél oxigénnyomása alacsony, 0.3-2 bar, és a vastagság növekedésével csökken, mivel a reakció végzi a munkát. A nitrogén nyomása magas, és a vastagsággal emelkedik, vékony rozsdamentes acélon és alumíniumon nagyjából 10-16 bar, 6 mm-től nagyobb fúvókákkal akár 16-20 bar is lehet. A levegő nyomása könnyű lágyacélnál 8-12 bar. Kezdjük az ablakban, majd állítsuk be a legalacsonyabb nyomást, amely még jó élminőséget biztosít, mert a fogyasztás és a költség minden egyes további barral meredeken emelkedik.
Mikor térül meg egy nitrogéngenerátor?
Amikor a fogyasztás állandó és magas. A palackozott és ömlesztett nitrogén térfogatonkénti költséggel, valamint tartálybérleti, szállítási és párolgási veszteségekkel jár; a nagy mennyiségű, kétműszakos nitrogéncsökkentés csak gáz esetén meghaladhatja az éves hatszámjegyű költséget. A helyszíni membrán- vagy PSA-generátorok ezt tőkebeszerzésre és áramra cserélik, a megtérülési időt általában 1-3 évre becsülik azoknál az üzemeknél, amelyek nitrogént használnak elsődleges gázként. Az egyműszakos vagy oxigénnel működő üzemek általában szállított gázzal dolgoznak.
A lényeg
A segédgáz kiválasztása 3 mondatra csökken. Oxigén vastag szénacélhoz, ahol a reakció szabad vágóerőt biztosít, és az oxidél elfogadható. Nitrogén mindenhol, ahol az élt vágott állapotban kell befejezni: rozsdamentes acél, alumínium, hegesztés-előkészítés és kozmetikai munkák. Levegő mindenhol, ahol az alkatrész megbocsát egy halvány oxidszínt, és a mennyiség a műhelyben kapható legolcsóbb gázt jutalmazza. Az utólagos megmunkálás ára, ne csak a gázé, és a helyes válasz általában kiesik az alkatrészlistából.
STYLECNC konfigurálja szálas lézervágók a munkához igazított gázkörrel, a levegős elsődleges lemezvágóktól a nagynyomású nitrogénig rozsdamentes acél vágórendszerekKüldje el az anyagkeverékét és a mennyiségeket, hogy a fenti matematikai számításokon alapuló gép-plusz gáz ajánlást kaphasson.