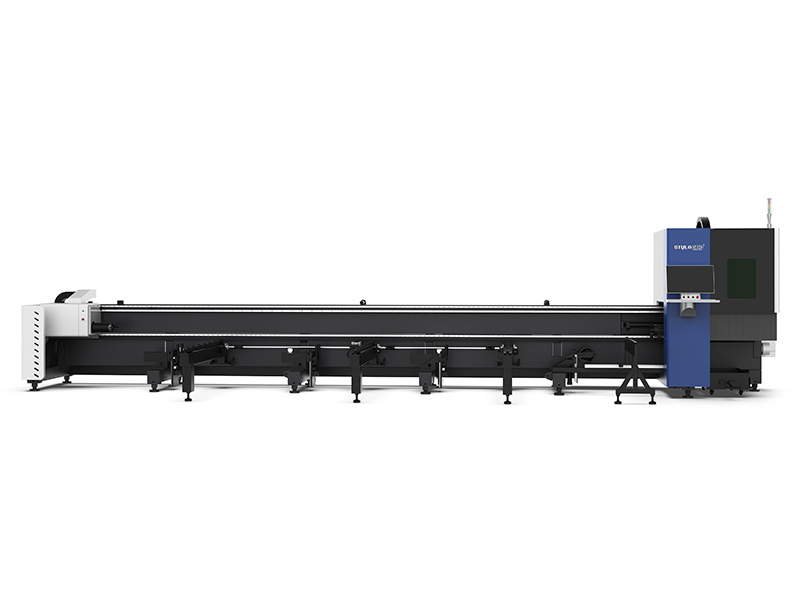
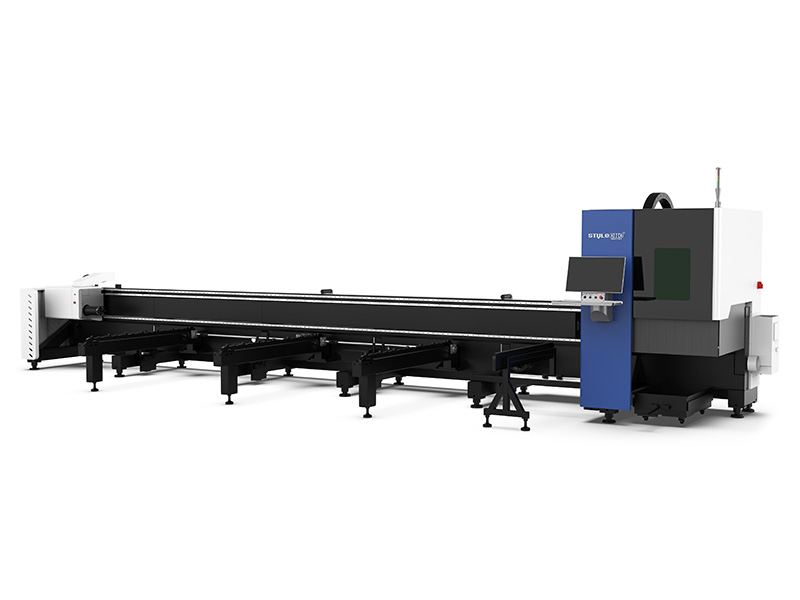
Ezt a lézert azért vettem, mert végre elértem a határaimat a plazmavágóval, amit korábban használtam – folyamatosan sorjákat hagyott a vágott éleken. Tekintettel arra, hogy korábban egy barátom lézeres csővágójával folyamatosan kiváló tapasztalataim voltak, végül úgy döntöttem, hogy belevágok, és beszerzem ezt a CNC lézervágó gépet (ST-FC6012K | 3000W) magamnak. Őszintén szólva, amióta megérkezett, nem tudtam abbahagyni a babrálást és a tesztelést. Iszonyatosan jól érzem magam! Könnyedén vág – mint kés a vajat –, és minden vágási feladatot abszolút egyszerűen elvégez. Még a rozsdamentes acélcsövek vágását is akár 1/4 hüvelyk vastagon gyerekjáték neki.
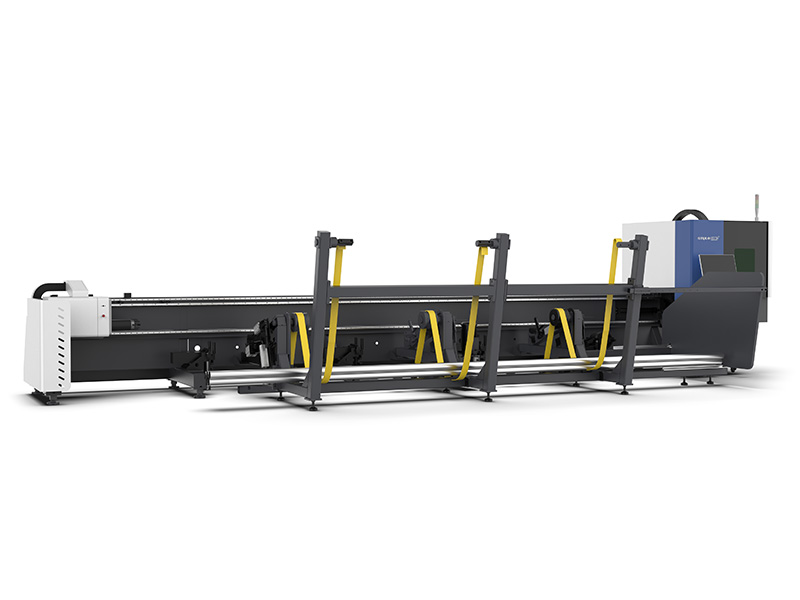
CNC fémcső lézervágó automata adagoló rendszerrel
Utolsó frissítés: 2026. január 09 17:26:54
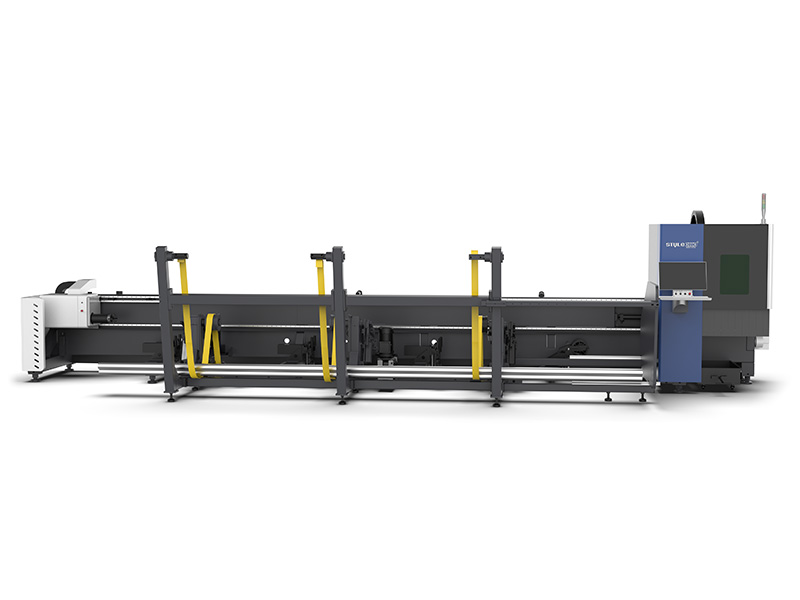
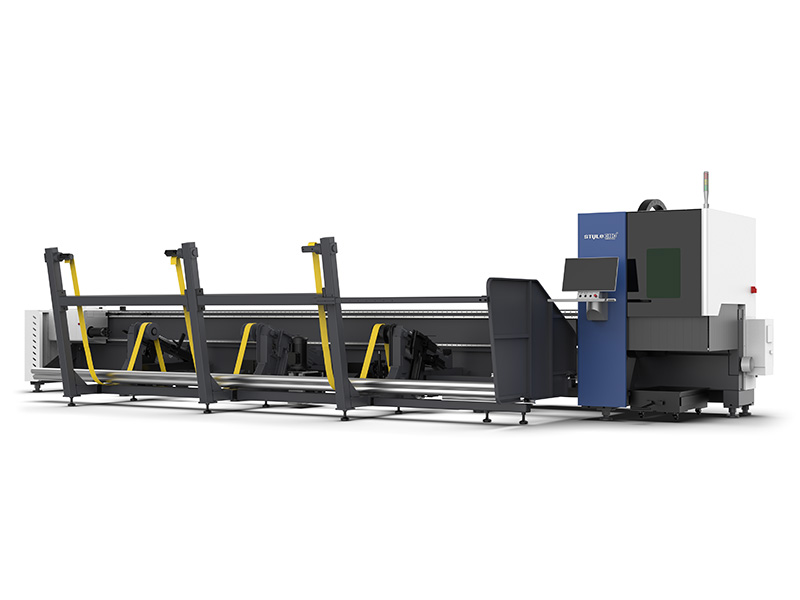
A CNC fémcső lézervágó gép egy automatikus szálas lézeres csővágó, amely számítógéppel vezérelt szerszámpályákat és forgó tokmányrendszert használ a kerek csövek, négyzet alakú csövek, téglalap alakú profilok, csatornagerendák és speciális alakú fémcsövek precíziós vágásához. Automatikus adagolórendszerrel, berakodási, kirakodási és szállítási képességekkel felszerelve, ez a gép csőátmérőket képes kezelni, amelyek a következőktől származnak: 10mm A 350mm és akár 12 méteres hosszúságig, száloptikai lézer teljesítményopciókkal a következőtől: 1500W nak nek 6000W.
- Márka - STYLECNC
- Modell - ST-FC6012K
- Készítő - Jinan Stílus Gépészeti Kft.
- Méretezése - φ10mm - φ350mm
- Kategória - Szálas lézervágó gép
- Lézerforrás - MAX, Raycus, IPG
- Teljesítmény opció - 1500W, 3000W, 6000W
$25,000 - $66,800 Basic és Pro kiadásokhoz
- 180 darab raktáron, minden hónapban eladó
- Megfelel a CE szabványoknak a minőség és a biztonság tekintetében
- Egy év korlátozott garancia a teljes gépre (kiterjesztett garancia elérhető a főbb alkatrészekre)
- 30 napos pénzvisszafizetési garancia vásárlására
- Ingyenes, élettartamra szóló műszaki támogatás végfelhasználók és kereskedők számára
- Online (PayPal, Alibaba) / Offline (T/T, bankkártyák és hitelkártyák)
- Globális logisztika és nemzetközi szállítmányozás bárhová
Mi az a CNC fémcső lézervágó gép?
A CNC fémcső lézervágó gép egy automatikus csővágó, amely számítógép és lézergenerátor együttműködésével precíz fémcsővágásokat tud készíteni különböző formákban és stílusokban. A CNC lézeres csővágó gépek bármilyen programozott formát képesek vágni a fémcsöveken különböző irányokban és szögekben. A lézerrel vágott formák számítógépes programozással rugalmasan és gyorsan tervezhetők és frissíthetők. A lézeres csővágók nagyfokú rugalmassága erős technikai támogatást nyújt az egyre személyre szabottabb fémgyártáshoz, ezáltal csökkentve a szerszámhasználatot és a munkaerőköltségeket.
A CNC vezérlővel ellátott moduláris felépítés a csővágási művelet pilóta nélküli és teljes adattermelését valósítja meg. A hagyományos fémcsővágó rendszerekkel, például lángvágással, plazmavágással és vízsugaras vágással összehasonlítva a lézerrel vágott fémcsövek pontossága sokkal nagyobb. A CNC lézercsővágó ezeknek az alakváltozásoknak megfelelően rugalmasan állítható, ami szintén túlmutat sok hagyományos fémcsővágó szerszám számára.
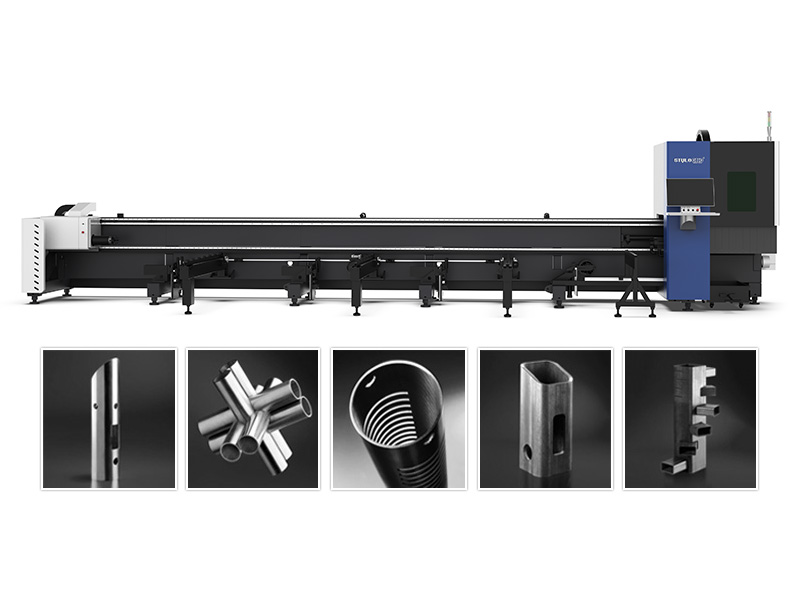
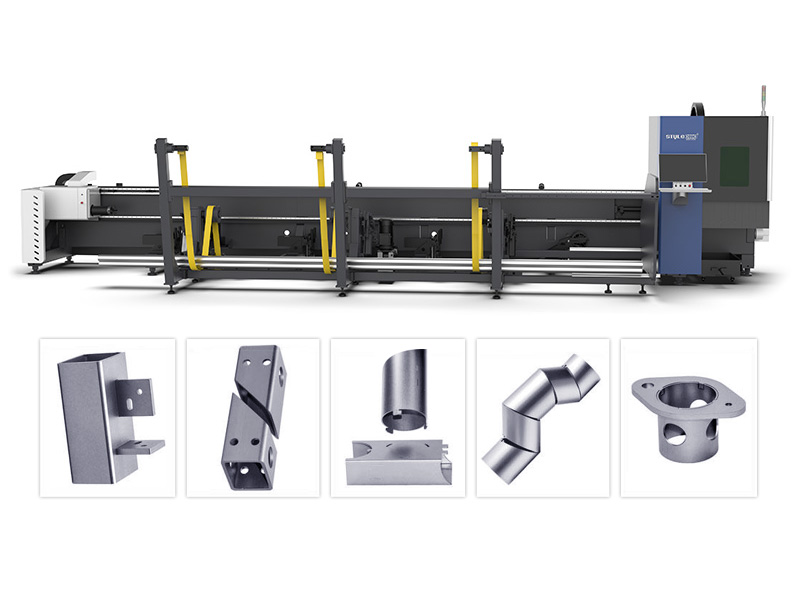
A CNC lézeres csővágó gép központi működéssel, rugalmas vágással, automatikus be- és kirakodással rendelkezik, és a rögzítés kényelmes és gyors. Precíziós fogasléccel és dupla meghajtási móddal érkezik, amely könnyen karbantartható és karbantartható, és alapvetően nem igényel karbantartást. Professzionális csővágó szoftverrel működik, amely alapvető garancia a hatékony anyagtakarékosságra és a vágási hatékonyság javítására. Ezen előnyök alapján a lézeres csővágó gépeket széles körben használják kerek csövek, négyzet alakú csövek, téglalap alakú csövek és speciális alakú csövek megmunkálására fitneszgépekben, irodabútorokban, konyhaszekrényekben és más iparágakban.
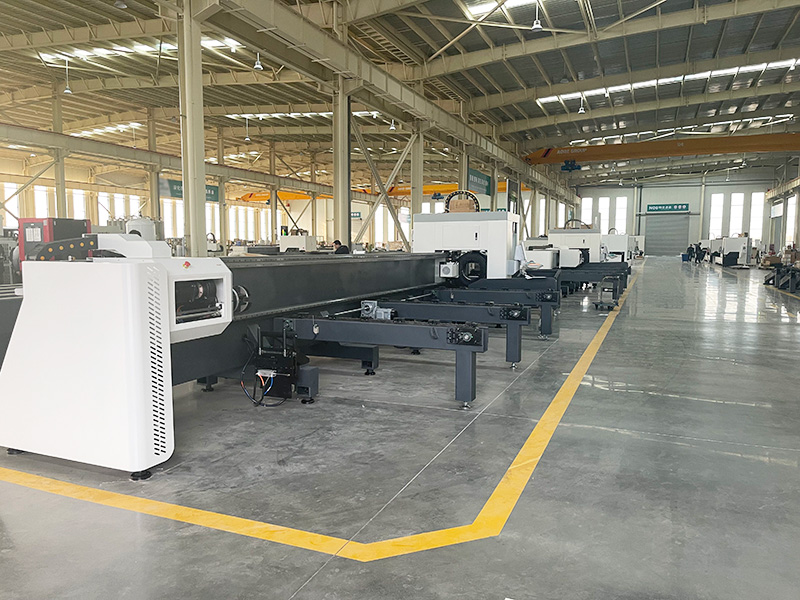
Hogyan működik egy CNC lézeres csővágó?
A működési elv egy nagy energiájú szálas lézersugarat ötvöz egy precíziós forgótokmánnyal és CNC mozgásvezérléssel. A lézerforrás egy fókuszált sugarat generál, amely egy programozott szerszámpálya mentén elpárologtatja vagy megolvasztja a fémet, miközben a segédgáz olvadt anyagot fúj ki a vágásból a tiszta élek létrehozásához. A forgótokmány megfogja a csövet, és a vágófejjel koordináltan forgatja, lehetővé téve összetett formák, szögek és kontúrok létrehozását minden oldalon áthelyezés nélkül.
Az automatikus etetési ciklus főbb automatizálási szakaszai:
• Szervohajtású adagoló tölti a nyers csőanyagot az anyagtartó állványról a tokmányba.
• A CNC vezérlő automatikusan a megfelelő vágási pozícióba indexeli az anyagot.
• A lézer végrehajtja a programozott vágási sorrendet az összes programozott profilon.
• A kész alkatrészek gyűjtőtartályokba kerülnek; a következő cső kezelői beavatkozás nélkül betöltődik.
Ez a zárt hurkú automatizálás kiküszöböli a kézi kezelést a vágások között, csökkenti az alkatrészenkénti ciklusidőt, és állandó pontosságot biztosít a kötegelt futásokon keresztül. A síklemezeket és a csőanyagokat is feldolgozó műhelyek számára a kettős célú száloptikás lézer lemezekhez és csövekhez 2 képességet egyesít egyetlen felületen.
Támogatott csőprofilok és anyagtípusok
Az ST-FC6012A K széles csőgeometria- és fémtípus-választékot képes megmunkálni. Az önközpontosító tokmány automatikusan beállítja magát, hogy manuális pofacsere nélkül is megfogja a szabálytalan profilokat, ami kritikus fontosságú a vegyes profilú gyártási sorozatoknál.
Támogatott csőprofilok:
• Kör alakú cső, négyzet alakú cső, téglalap alakú profil, laposrúd.
• C-profil, H-gerenda, U-cső, szögvas.
• Egyedi, speciális alakú extrudált elemek és nyitott profilok.
Kompatibilis fémek:
• Szénacél, lágyacél, horganyzott acél.
• Rozsdamentes acél (304, 316, 201).
• Alumínium, sárgaréz, réz.
Lézerteljesítmény vs. vágási vastagság kapacitás
A vágási vastagság közvetlenül függ a lézer teljesítménykonfigurációjától. Az alábbi táblázat a maximális falvastagság-kapacitást mutatja fémtípus és teljesítményszint szerint.
| Lézeres teljesítmény | Szénacél | Rozsdamentes acél | Alumínium |
|---|---|---|---|
| 1500W | akár 6mm | Akár 3mm | akár 2mm |
| 3000W | akár 12mm | akár 6mm | akár 5mm |
| 6000W | akár 16mm+ | akár 10mm | akár 8mm |
A részletes sebesség/vastagság referenciaértékeket lásd a teljes dokumentumban. szálas lézervágási sebesség- és vastagságtáblázat.
Miért jobb a lézeres csővágás a hagyományos módszereknél?
A hagyományos csővágási módszerek mindegyike olyan korlátozásokkal rendelkezik, amelyeket a száloptikás lézertechnológia kiküszöböl. Az alábbi összehasonlítás kiemeli a legfontosabb teljesítménybeli különbségeket.
| Jellemző | Fiber Laser | Vérplazma | Szalagfűrész | Láng |
|---|---|---|---|---|
| Kerf szélesség | 0.1–0.3 mm | 1–3 mm | 1-2mm | 2–4 mm |
| Élminőség | Sima, oxidmentes | Durva, salak | Sorjanyomok | Erős oxidáció |
| Profilvágások | ✓ Bármilyen alak | ✓ Alapformák | ✗ Csak egyenesen | ✗ Csak egyenesen |
| Szerszámkopás | Nincs (kontaktus nélküli) | Elektróda/fúvóka | Penge csere | Hegycsere |
| Másodlagos befejezés | Minimálistól semmiig | Csiszolás szükséges | Sorjátlanítás szükséges | Alapos takarítás |
A jelenleg egy Hypertherm plazma csővágó csőmegmunkálás esetén a száloptikás lézerre való átállás 60–60%-kal csökkenti az alkatrészenkénti megmunkálási időt.80% rozsdamentes acél és alumínium profilokon.
Hogyan alakítja át az automatikus etetési rendszer a termelést
Az automatikus adagoló egy lézeres csővágót félig manuális szerszámból teljesen autonóm gyártócellává alakít. Íme, mit kínál:
✓ Egyetlen kezelő felügyeli egyszerre több gépet, csökkentve az alkatrészenkénti munkaerőköltségeket
✓ A CNC-s illesztőszoftver optimalizálja az alkatrészek elhelyezését a cső mentén, minimalizálva a hulladékmennyiséget
✓ Nulla szünet a vágások között kézi adagolás esetén, maximalizálva a gép üzemidejét és áteresztőképességét
✓ Állandó méretpontosság a sorozatgyártás során, emberi pozicionálási hiba nélkül
✓ A műszakkezdéskor történő kötegbetöltés órákon át tartó felügyelet nélküli működést tesz lehetővé
Azoknál a műveleteknél, amelyek utólagos illesztést is igényelnek, a csővágót egy automata CNC lézerhegesztőgép teljes gyártási munkafolyamatot hoz létre a nyers csőtől a kész hegesztett szerelvényig.
Tulajdonságok és előnyök
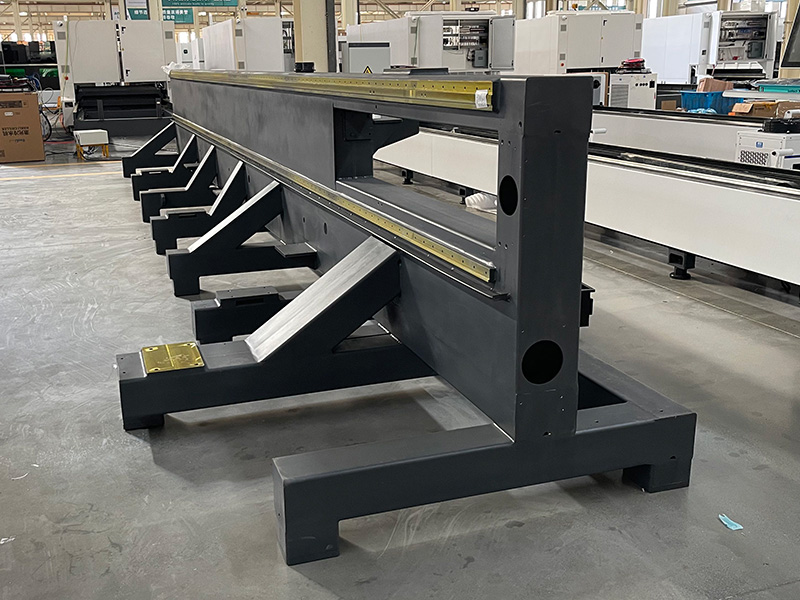
Oldalra akasztható gépágy
Oldalra lógó kialakítás, alacsonyabb súlypont, stabil és megbízható működés, lézeres vakolás, precíziós hiba belül 0.5mm, a vágási pontosság javítása érdekében.
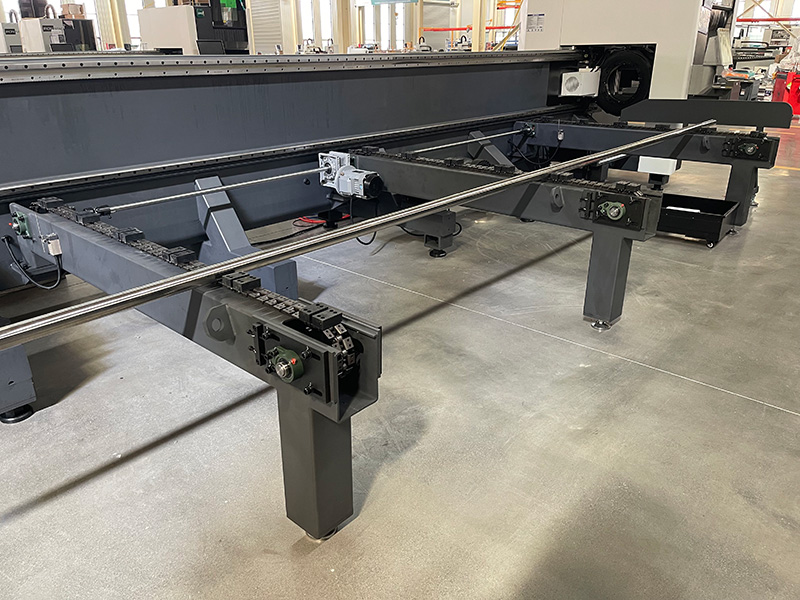
Félautomata etetőberendezés
Csövek gyors betöltése egyenként. Nincs szükség kézi beavatkozásra, munkaerőköltséget takarít meg és növeli a termelés hatékonyságát.
Teljesen automatikus önközpontosító pneumatikus tokmányok.
Precíziós pneumatikus tokmányok, 4 pofás automatikus központosító befogás, stabil rögzítés a munkadarabok sérülése nélkül, nagy vágási hatékonyság.
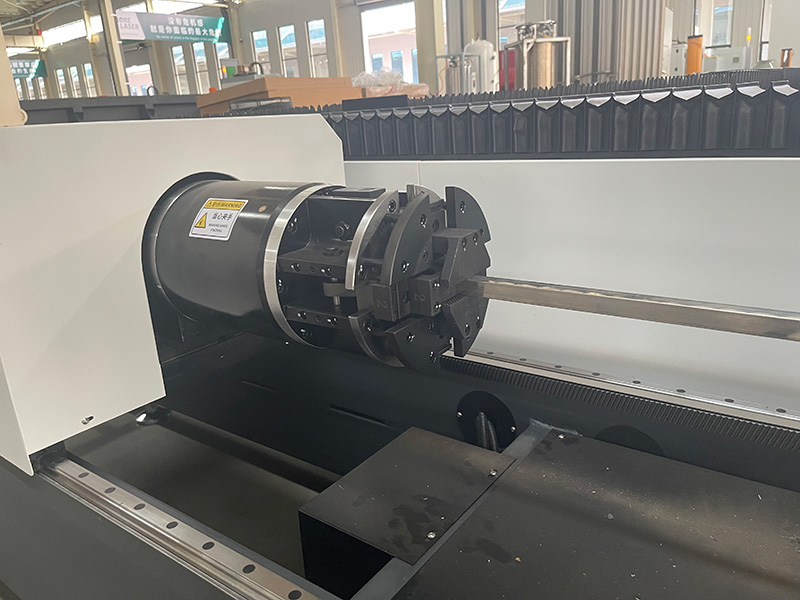
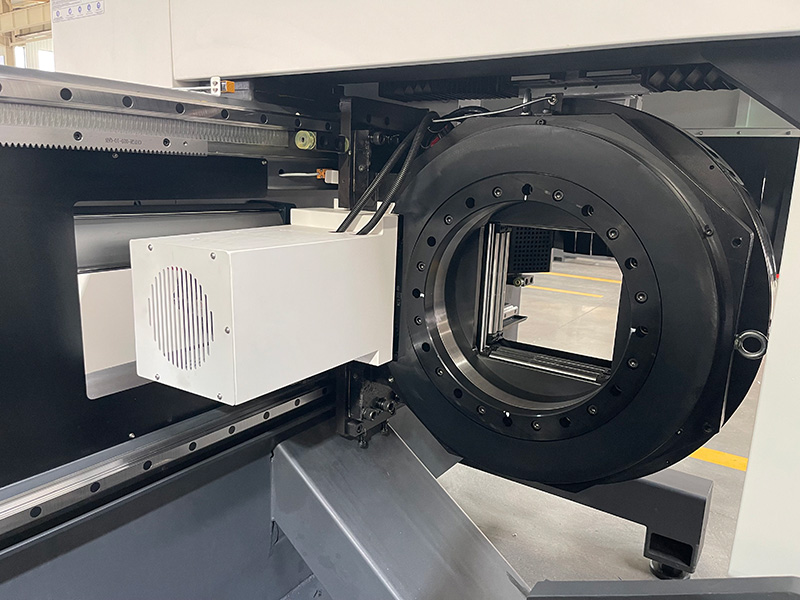
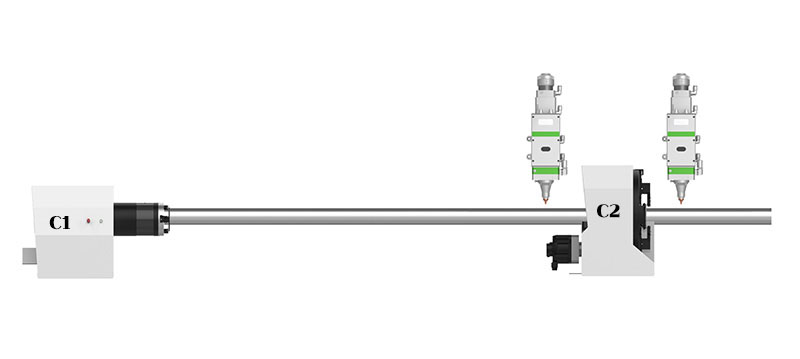
Tokmány ugrás rövid fűrészekhez (6035K nélkül)
A K sorozat lerövidítheti a farok hosszát a tokmányugrás révén.
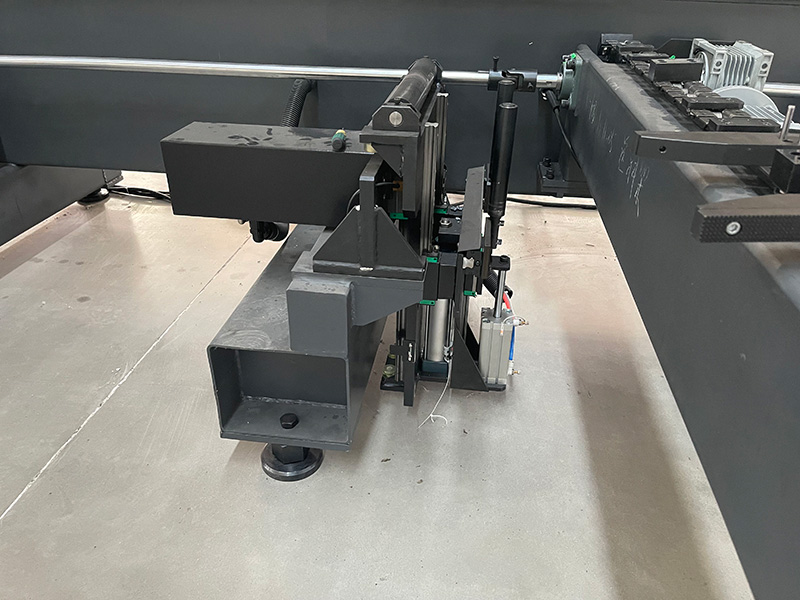
Szervo nyomon követési támogatás (6020K normál típus)
A vágóasztal rendkívül érzékeny és független szervo-követő támasztékkal van felszerelve, hogy elegendő támasztóerőt biztosítson a forgó vágásnál és nagy vágási pontosságot érjen el.
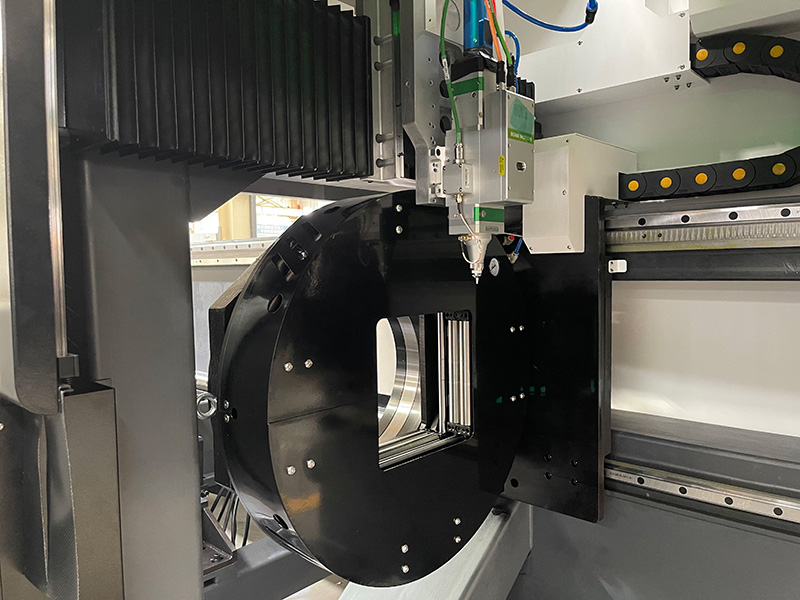
Raytools lézervágó fej
Összetett csővágások létrehozása karcsú TRA komponenssel és karcsú fúvókával.
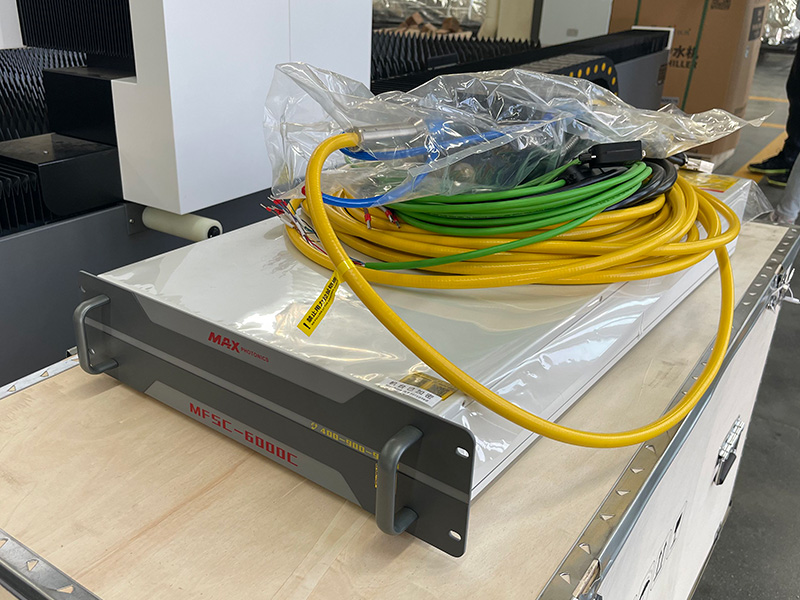
MAX lézerforrás
Hosszú, akár 100 000 órás élettartam, nagy vágási sebességgel. G5 csatlakozó alumínium vágásához. Raycus és a IPG A lézerforrások opcionálisak.
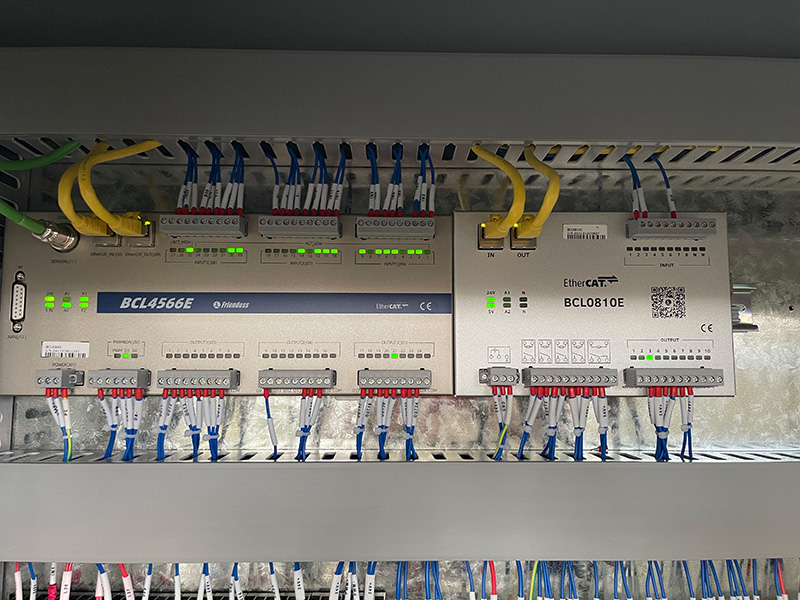
FSCUT3000 EtherCAT buszvezérlő rendszer
A csővágás különféle kiegészítő funkcióit úgy tervezték, hogy kielégítsék a többszörös feldolgozási igényeket.
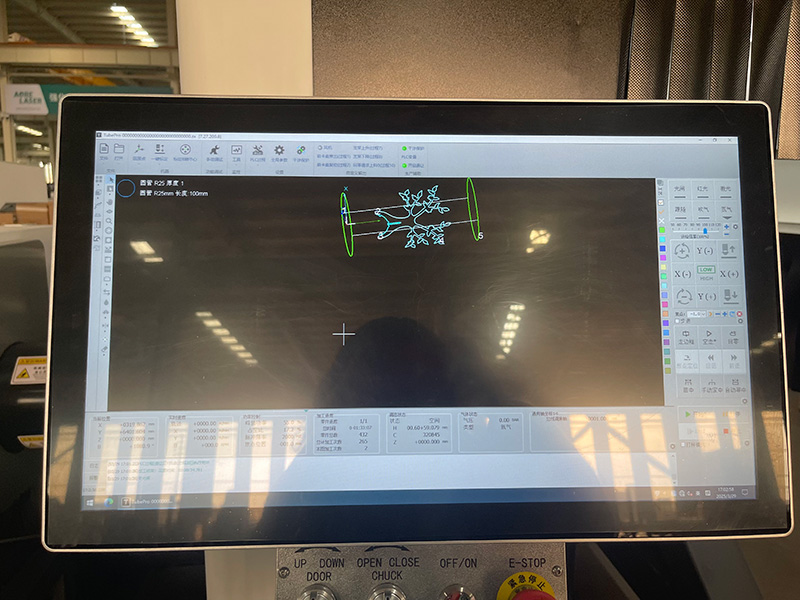
Tubepro vezérlő TubesT-Lite beágyazó szoftverrel.
3D a vágandó fémcső előnézete, amely felhasználóbarát és könnyen kezelhető. A TubesT professzionális beágyazó szoftver opcionális az L-típusú és C-típusú csövekhez.
Teljesen automatikus adagolóberendezés 6012K opcionális
Az automatikus anyag-előkészítés a feldolgozás során szinkronizálva van, lerövidítve a csőcsere idejét és javítva a gyártás hatékonyságát.
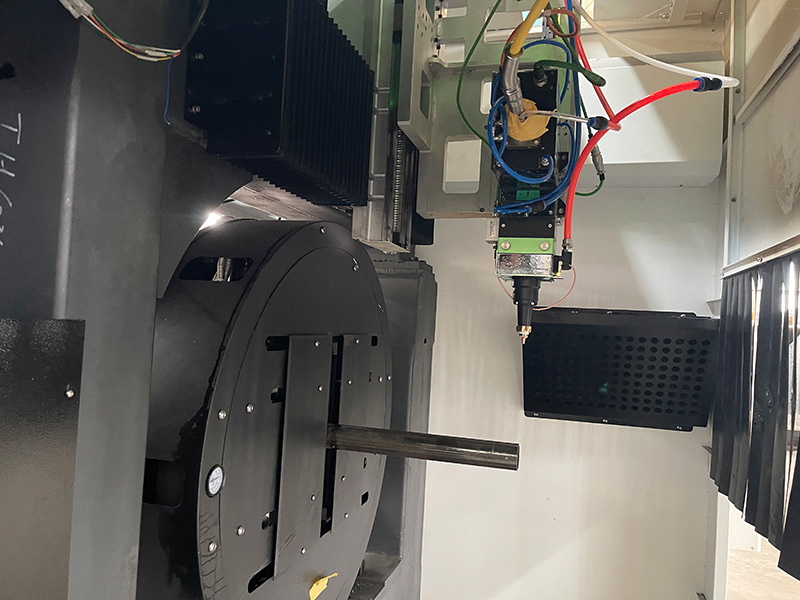
Levágás feldolgozás opcionális
A ferde cső vágófeje (opcionális) a 0-45°ferde vágás.
SPECIFIKÁCIÓK
| Márka | STYLECNC | ||
| Modell | ST-FC6012TK | ST-FC6020K | ST-FC6035K |
| Cső átmérő | φ10-φ120mm | -15 -230mm | -20 -350mm |
| Cső hossza | ≤ 6300mm | ≤ 6300mm | ≤ 6300mm |
| A cső maximális súlya | 100KGS | 300KGS | 900KGS |
| A legrövidebb megmaradt anyag | 45mm | 70mm | 120mm |
| Lézeres teljesítmény | 1500W ( 3000W és a 6000W opcióhoz) | ||
| Lézer generátor | MAX (Raycus és a IPG opcióhoz) | ||
| Lézeres vágófej | Raytools | ||
| CNC vezérlő | FSCUT vezérlőrendszer | ||
| Pozicionálási pontosság | ±0.05mm | ||
| Ismételt pozícionálási pontosság | ± 0.03mm | ||
| Elektromosság | 380V,220V, 50HZ vagy 60HZ (rendeléstől függően) | ||
| Árkategória | $ 25,000.00 - $66,800.00 | ||
Kulcsfontosságú iparágak és alkalmazások
A CNC lézeres csővágó gépek a fémmegmunkáló iparágak széles keresztmetszetét szolgálják ki:
• Acélszerkezet és szerkezetépítés: precíziós keretezés, korlátok, építészeti fémmegmunkálás
• HVAC: légcsatorna-csatlakozók, szűkítő szerelvények, elágazó T-csatlakozók
• Autóipari és fitneszfelszerelések: bukókeretek, kipufogórendszerek, csővázak
• Olaj és gáz, hajógyártás, repülőgépipar: csőnyereg-vágások, gérillesztések, ferde illesztések előkészítése
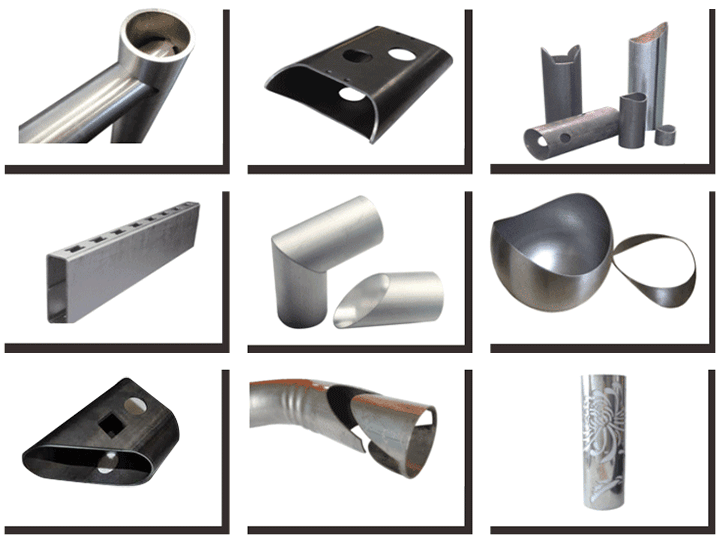
• Mezőgazdaság és bútoripar: lyukak, rések, bevágások és dekoratív minták közvetlenül a csőbe vágva
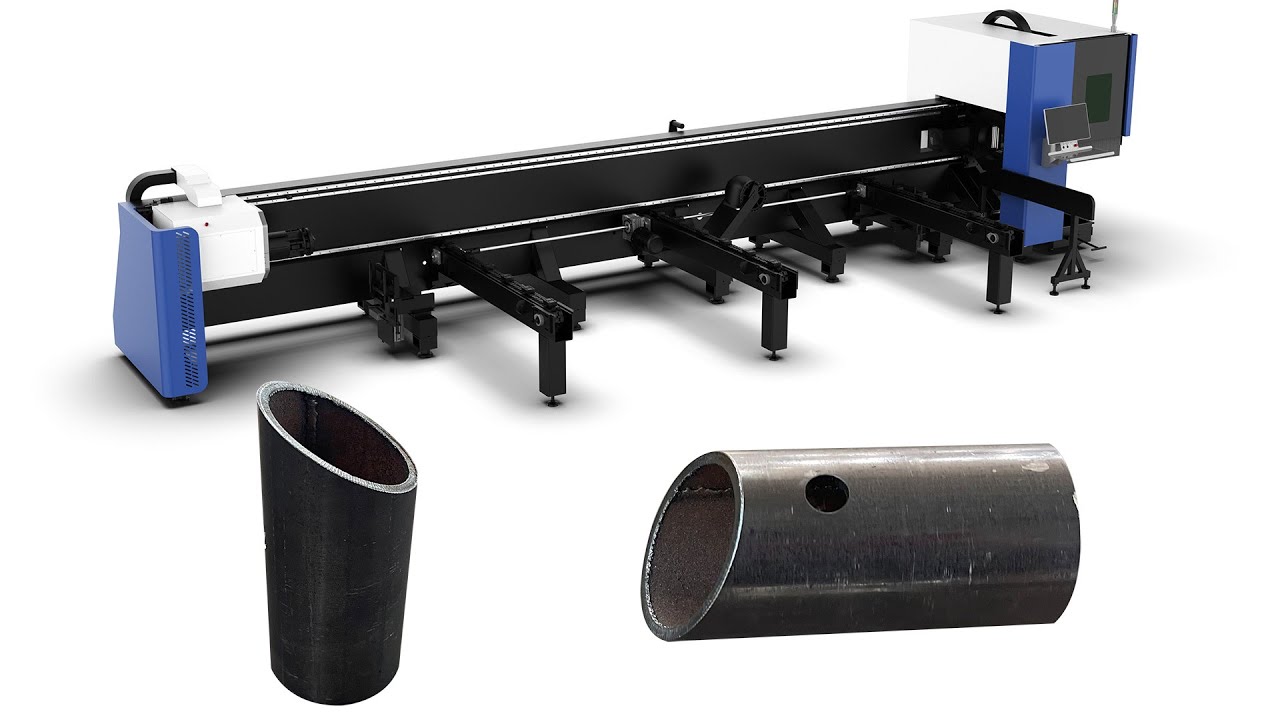
Azoknak a műhelyeknek, amelyeknél a csővégeken programozható ferdeségi szögekre van szükség a hegesztés előkészítéséhez, a 3D cső lézeres ferde vágógép Kiterjeszti a szabványos egyenes forgácsolási képességet V, Y és X horonyprofilokkal.
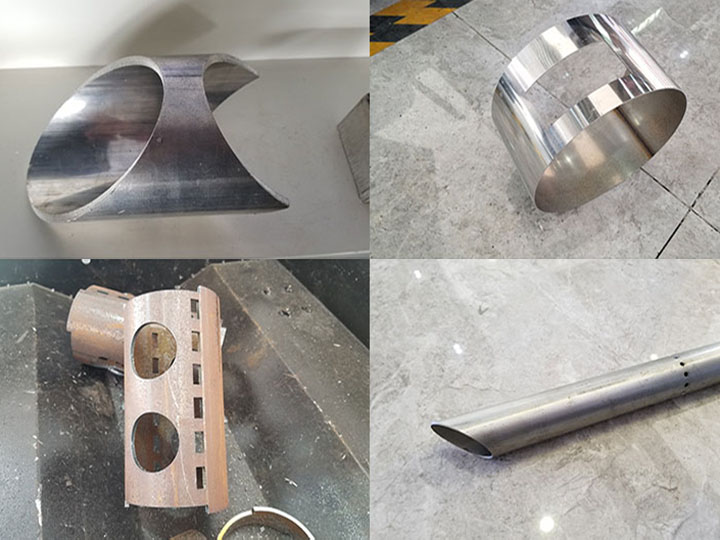
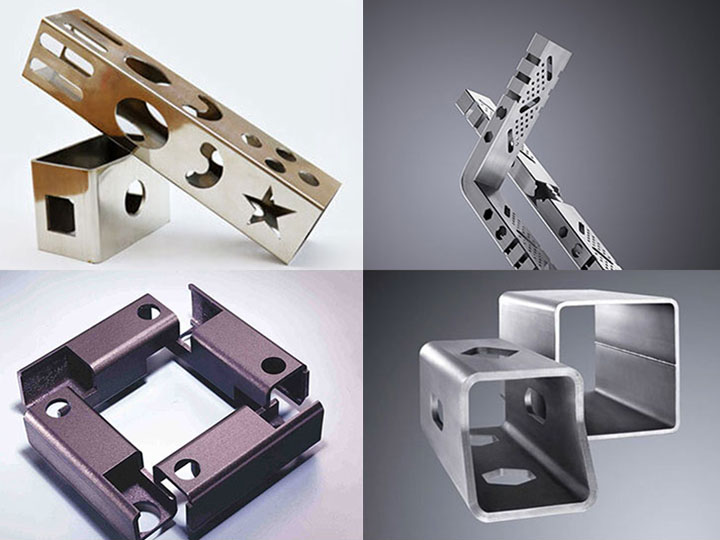
Lézerrel vágott fémcső projektek
A megfelelő konfiguráció kiválasztása
A lézerforrás márkájának kiválasztása fontos a hosszú távú megbízhatóság szempontjából. ST-FC6012K ajánlatok MAX, Raycusés IPG szálas lézer opciók:
• IPG (Németország): Prémium gerendaminőség, leghosszabb élettartam, ideális 3 műszakos gyártáshoz
• Raycus (Kína): Bizonyított eredmények, kiváló ár-érték arány, erős belföldi támogatás
• MAX (Kína): Versenyképes árak megbízható teljesítménnyel, kiválóan alkalmas egyműszakos üzemek számára
Minden konfiguráció integrálható professzionális csővágó szoftverrel, amely támogatja a DXF/DWG importálást, az automatikus csőhossz-beágyazást és a parametrikus illesztési könyvtárakat. A teljes kínálat megtekintéséhez minden teljesítményszinten látogasson el a következő oldalra: szál lézeres csővágó gép gyűjtemény vagy áttekintés ipari cső lézervágók nagy teherbírású gyártási konfigurációkhoz.
Hogyan növeli az automatikus adagolás a csőlézer termelékenységét?
Az automatikus betöltő- és központosító rendszer kiküszöböli a kézi kezeléssel járó szűk keresztmetszeteket, és 30%-kal növeli a hatékony vágási időt.40%Az adagoló minden egyes csövet beigazít, mielőtt az elérné a tokmányt, megakadályozva a görbült anyag okozta hibás adagolást. Egy kettős célú lemez- és csőszálas lézer, egyetlen gép képes mind sík-, mind csőmegmunkálást végezni.
A megfelelő tokmánykonfiguráció kiválasztása
A 2 tokmányos rendszer alkalmas az alapvető kerek és négyszögletes csövekhez, de hosszabb selejtvégeket hagy maga után. A 3 tokmányos beállítás közepes hosszúságú támasztást biztosít, csökkenti a rezgést, és közel nulla selejtvéget eredményez. Szabálytalan profilok esetén a független befogású 4 pofás tokmányok biztosítják a precíz megmunkáláshoz szükséges koncentrikusságot. szálas lézervágás.
Gyakran ismételt kérdések
Milyen csőformákat tud kezelni egy csőlézeres vágó?
Kör alakú csövek, négyzet és téglalap alakú csövek, C-profilok, H-gerendák, szögvasak és ovális profilok. Győződjön meg arról, hogy a tokmánypofák illeszkednek a négyzet alakú csövek profiljához, amelyekhez gyakran külön adapterekre van szükség.
Hogyan akadályozhatom meg a vékony falú csövek deformálódását?
Csökkentse a szorítóerőt, használjon nagy sebességű vágást alacsonyabb hőbevitellel, és alkalmazzon nitrogénrásegítéses gázhűtést. A deformációgátló támasztékok segítenek megtartani az alakot a 2 mm-nél vastagabb falakon.
Mi okozza a furatok eltérését a cső szemközti oldalain?
Nem ismételhető befogás kopott pofák, vezetősínekben lévő törmelék vagy alacsony pneumatikus nyomás miatt. Ellenőrizze az ütést mérőórával, és tisztítsa meg a pofákat minden műszakban az Ön által megadott módon. lézergép alkatrészek karbantartási útmutatója.
Miért hagy salakot a csőlézerem a vágott élen?
Helytelen fókuszeltolás, elégtelen gáznyomás vagy kopott fúvókahegyek. A vékonyabb falakhoz sekélyebb fókusz szükséges (~–1 mm); a vastagabb falakhoz mélyebb eltolás szükséges. Tekintse meg a ... oldalunkat. lézervágó hibaelhárítási útmutató.
Mekkora lézerteljesítményre van szükségem csővágáshoz?
1500-2000W akár 6 mm falvastagságú lágyacélt is kezel. Rozsdamentes és alumínium anyagokhoz egyaránt használható 3000W+. A 8 mm-nél nagyobb szerkezeti csövekhez jellemzően 4000– szükséges.6000W.
Mi a nulla farokhulladék és miért fontos?
A farokhulladék az utolsó vágás és a tokmány között keletkező használhatatlan hulladék. A 3 tokmányos rendszer teljesen áttolja a csöveket, így 5–25 mm-t takarít meg.10% nagy volumenű anyagon.
Egy gép képes síklemezt és csöveket is vágni?
Igen. A cserélhető síkágyas és forgó modulokkal ellátott, kettős célú száloptikás lézerek mindkettőt kezelik második gép nélkül. Összehasonlítás legjobb szálas lézervágók fémhez kombinált opciók esetén.
Fontolható dolgok
A CNC lézeres csővágó gép egy kiváló minőségű szálas lézeres fémvágó berendezés, amely képes nagy sebességű és hatékony vágást elérni kerek csövekben, négyzet alakú csövekben, szabálytalan alakú csövekben és más fémprofilokban. Különösen az elmúlt években – az automatizálási koncepciók széles körű elterjedésének és népszerűsítésének köszönhetően – a fémcsövekhez újonnan korszerűsített lézervágó berendezések nemcsak az automatizált gyártást és feldolgozást tették lehetővé, hanem leküzdötték a hagyományos lézervágási technológiák korlátait is. Ez jelentős idő- és munkamegtakarítást, csökkentett költségeket és – ami döntő fontosságú – gyorsabb vágási sebességet és nagyobb pontosságot eredményez. Nagy pontosságú képességeinek köszönhetően ez a berendezés olyan műveleteket tud elvégezni, mint a lyukasztás, a hosszra vágás és a metszővonalú vágás csőszerű anyagokon, valamint összetett minták és szabálytalan alakzatok bonyolult lézervágását, amelyeket a hagyományos módszerekkel gyakran nehéz elérni. Milyen óvintézkedéseket kell tehát betartani a napi működés során?
⦿ Az orsófordulatszám-állítást csak a gép teljes leállása után szabad elvégezni. Sebességváltáskor ügyeljen arra, hogy a fogaskerekek teljesen be legyenek kapcsolva és megfelelően illeszkedjenek. Ha működés közben bármilyen rendellenes működést észlel, azonnal állítsa le a gépet ellenőrzés céljából.
⦿ Vágás előtt a vágószerszámot be kell állítani, és a munkadarabot biztonságosan rögzíteni kell. A munkadarab befogási hosszának legalább 50 milliméternek kell lennie. A pozicionáló terelőlapot szilárdan rögzíteni kell. A formális vágási műveletek csak egy sor próbaüzem-ellenőrzés elvégzése után kezdhetők meg, beleértve a befogást, a befogás kioldását, az előre forgatást és a hátra forgatást.
⦿ Amikor a gép forog, az emberi test egyetlen része sem érintkezhet a mozgó erőátviteli alkatrészekkel. A kezelőknek szorosan be kell húzniuk az ingujjukat, és szigorúan tilos kesztyűt viselniük munka közben. A kezelő fejét tartsa távol a vágási útvonaltól.
⦿ A gépet le kell állítani olyan műveletek elvégzése előtt, mint a szerszámcsere, a munkadarabok mérése, a kenés és karbantartás, vagy a csővégek tisztítása.
⦿ Csővégek (hulladékmaradványok) levágásakor megfelelő intézkedéseket kell tenni annak megakadályozására, hogy a levágott végek kirepüljenek és sérülést okozzanak.
⦿ Hosszú csövek anyagtartóra helyezésekor vagy az adagoló bilincs kioldásakor biztonsági intézkedéseket kell tenni a csövek legurulásának, ütődésének vagy lecsúszásának, és ezáltal sérülések okozásának megakadályozására.
⦿ Csiszolókorongos csővágó használata esetén előzetesen ellenőrizze a csiszolókorongot, hogy nincs-e rajta sérülés, repedés vagy nedvességnek való kitettség jele, és ellenőrizze, hogy a tápkábel csatlakozása biztonságos-e.
⦿ Vágás előtt győződjön meg arról, hogy a csővágó porgyűjtő rendszere jó állapotban van és megfelelően működik.
⦿ A személyzetnek szigorúan tilos a munkadarab adagolásának vagy kidobásának irányába állnia.
Az ügyfelek mondják - Ne vedd mindennek a szavainkat. Tudja meg, mit mondanak az ügyfelek az általuk megvásárolt, birtokolt vagy tapasztalt termékeinkről és szolgáltatásainkról.
Magion
TAYLOR
Ez a lézeres csővágó a legjobb CNC szerszámgép végprofilok és méretprofilok vágására mind a négyzetes, mind a kerek rozsdamentes acélcsövek oldalfalában. 3 hónapja dolgoztam ezzel a lézerrel fémcsőgyártáshoz, minden jól megy, egy remek gép.
Kapcsolódó történetek
Kapcsolódó termékek