Mi az a plazmavágó?
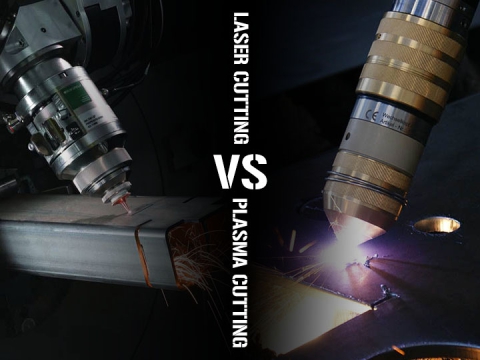
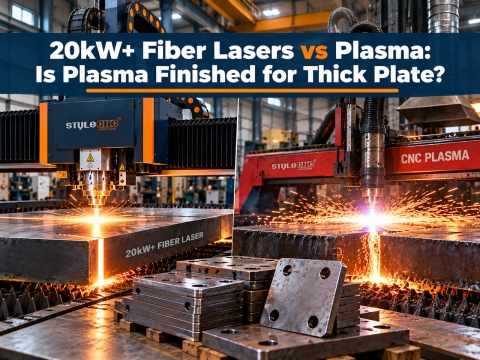
A plazma vágó egy olyan elektromos kéziszerszám, amely plazmavágási technológiát használ a fém munkadarab bemetszésének megolvasztására és elpárologtatására, a plazmaív hőjének felhasználásával argonnal, hidrogénnel, nitrogénnel, oxigénnel, levegővel, vízgőzzel és néhány kevert gázzal bemetszést képezve.

Hogyan működik a plazmavágó?
A plazmavágók különféle formájú és méretűek. Vannak nagy formátumú CNC plazmavágó asztalok, amelyek robotkarokkal vezérlik a precíz vágást, és vannak áramvonalas kézi plazmavágók is, amelyeket kézi műhelyekben használnak. Mérettől függetlenül minden plazmavágó ugyanazon az elven működik, és a szerkezeti felépítés is nagyjából megegyezik. Amikor a plazmavágó gép működik, keskeny csövön keresztül sűrített gázt, például nitrogént, argont vagy oxigént bocsát ki. A cső közepére negatív elektródát helyeznek. Amikor a negatív elektródát árammal látják el, és a fúvóka nyílása érintkezik a fémmel, vezető hurok képződik, és nagy energiájú elektromos szikra keletkezik az elektróda és a fém között. Ahogy az inert gáz átáramlik a csővezetéken, az elektromos szikra felmelegíti a gázt, amíg el nem éri a 4. halmazállapotot. Ez a reakciófolyamat körülbelül 16,649 6,096 Celsius fokos hőmérsékletű és méter/másodperc áramlási sebességű plazmaáramot hoz létre, amely gyorsan salakká változtathatja a fémet. Magán a plazmán keresztül áramlik az elektromos áram. Mindaddig, amíg az elektródát folyamatosan táplálják, és a plazma érintkezik a fémmel, az ívgenerálási ciklus folyamatos. Annak érdekében, hogy ez az érintkezés biztosítva legyen, miközben elkerülhető az oxidáció és a plazma egyéb ismeretlen jellemzői által okozott károsodás, a vágógép fúvókája egy másik csőkészlettel van felszerelve. Ez a csőcsoport folyamatosan védőgázt bocsát ki a vágási terület védelmére. A védőgáz nyomása hatékonyan tudja szabályozni az oszlopos plazma sugarát. A plazmavágó felszerelési helyének távol kell lennie a nagyméretű elektromos berendezésektől és a gyakori elektromos interferencia helyétől.
Mire használható a plazmavágó?
A plazmavágó gépek szénacélt, rozsdamentes acélt, vasat, alumíniumot, rezet, titánt, nikkelt és egyéb fémanyagokat vághatnak, és széles körben használják mozdonyokban, autókban, nyomástartó edényekben, mérnöki gépekben, nukleáris iparban, általános gépekben, hajókban, repülésben. , acélszerkezetek és más iparágak.
Hogyan állítsunk be egy CNC plazmavágót?
A napi gyártási folyamatban a plazmavágók használata sok port fog okozni, ezért a berendezések munkahelyén erős szellőztető berendezéseket kell elhelyeznünk a CNC plazmavágók vágási folyamata során keletkező füst elvezetésére. A berendezés bekapcsolása előtt ellenőrizze, hogy a berendezés összes kapcsolója kikapcsolt helyzetben van-e, és a plazmatápegység hátulján lévő forgókapcsoló vízszintes helyzetben van-e.
1. Kapcsolja be a fő tápkapcsolószekrény tápellátását, hogy a 2 kábel áramellátást kapjon.
2. A gép vezérlődobozában lévő megszakítót állítsa BE állásba.
3. Kapcsolja be a CNC vezérlő tápellátását a kulcsos kapcsolóval, és a fő interfésznek meg kell jelennie a kijelzőn.
4. Forgassa el a plazma tápegység hátulján található forgókapcsolót a 90° függőleges helyzetbe. Ekkor a plazmatápegység elején lévő tápellátás jelzőfénynek világítania kell.
5. Kapcsolja be a légkompresszort (kompresszor áramlási sebessége 1m3/perc), állítsa be a légkompresszor nyomásszabályozó kapcsolóját úgy, hogy a kompresszor kimeneti légnyomása 6.1-8.2 Bar között legyen; ha a légnyomás alacsonyabb, mint 6.1 bar, a légnyomás csökken a vágás során, ezáltal javul a vágás minősége Instabil; Ha a légnyomás magasabb, mint 8.3 Bar, az károsítja a plazmatápegység légszűrőjét. Állítsa be a plazmatápegység levegőnyomás-beállító gombját, hogy a nyomás 5.5-6.0 bar között maradjon. Forgassa el a plazmatáp árambeállító/gázteszt gombját a gázteszt helyzetbe, hogy megbizonyosodjon arról, hogy a légnyomás nem csökken 5 bar alá. Ha a nyomás 5 bar-nál alacsonyabb, a vágás minősége súlyosan romlik, és még a plazma tápegység is leáll.
Ha a munkakörnyezet nem tudja garantálni a befúvott levegőforrás tisztaságát, akkor a plazma áramforrás elé többlépcsős kombinált szűrőrendszert kell telepíteni. Ellenkező esetben az olajat, nedvességet és port tartalmazó levegő súlyos következményekkel jár, mint például az ívkiütés meghibásodása és a vágópisztoly vágás közbeni károsodása.
Plazmavágás alkalmazása esetén az indítási előkészítés befejeződött.
Hogyan kell helyesen használni a plazmavágót?
Akár kezdő, akár CNC megmunkáló, a plazmavágógép kezeléséhez kövesse a 7 tippet.
1. Helyezze a vágni kívánt lemezt megfelelő pozícióba a munkaasztalra úgy, hogy a lemez ne érjen hozzá a pályához.
2. Állítsa össze a programot a rajz vagy szoftver szerint, és szükség esetén vágja le az üres autót, és ellenőrizze, hogy a programozás pontos-e.
3. Vágáskor először indítsa el a plazmavágót, keresse meg a belépési pontot, állítsa be a vágási paramétereket, kapcsolja be a levegőforrást, indítsa el a plazmavágót, és lépjen be a vágást vezérlő programba.
4. Vágáskor szigorúan tilos a vágott lemezre és az állványsínre állni, és nem zavarni az elektromos alkatrészeket és a sebességváltó alkatrészeket.
5. Mindig tartsa tisztán a sebességváltó fogaslécet, a vezetősínt és a sebességváltó acélszíját, hogy biztosítsa a működési pontosságot.
6. Különös figyelmet kell fordítani a vezérlőpult tisztítására és karbantartására, a feldolgozást és programozást szakmai és műszaki személyzet irányítása és segítsége mellett kell elvégezni.
7. Amikor darukat használ a lemezek emelésére, szigorúan tartsa be a daru- és földi (horgos) műveletekre vonatkozó biztonsági műszaki üzemeltetési előírásokat, és szorosan működjön együtt.
Mire kell figyelnem a plazmavágó használatakor?
Működés közben rendszeresen tisztítsa meg a vágógépben lévő port és a szennyeződéseket az alkatrészeken, és ellenőrizze, hogy a vezetékek elöregedtek-e vagy sem. Rossz érintkezés a földvezeték és a munkadarab között. A földelés nélkülözhetetlen előkészület a vágás előtt. Ha nem használnak erre a célra szolgáló földelőszerszámot, a munkadarab felületének szigetelése és a súlyosan elöregedett földelővezeték hosszú távú használata stb. rossz érintkezést okoz a földelővezeték és a munkadarab között. Speciális földelőszerszámokat kell használni, és ellenőrizni kell, hogy nincs-e szigetelés, amely befolyásolja a földelő vezetéket és a munkadarab felületét, és kerülje az elöregedett földelővezetékek használatát. Ha a szikragenerátor nem tudja automatikusan levágni az ívet, a plazmavágó gépnek először meg kell gyújtania a plazmaívet. A nagyfrekvenciás oszcillátor gerjeszti a gázt az elektróda és a fúvóka belső fala között, hogy nagyfrekvenciás kisülést generáljon a gáz részleges ionizálása érdekében, kis ívet képezve. Egy kis ívet sűrített levegő hatásának vetnek ki, és a fúvókából kilökődnek, hogy meggyújtsák a plazmaívet, ami a szikragenerátor fő feladata.
1. A megfelelő gáznyomás és plazmaáramlás biztosítása. A megfelelő gáznyomás és a plazma áramlása nagyon fontos a fogyó alkatrészek élettartama szempontjából. Ha a légnyomás túl magas, az elektróda élettartama jelentősen csökken; ha a légnyomás túl alacsony, az befolyásolja a fúvóka élettartamát.
2. Használjon ésszerű vágási távolságot. A használati utasítás követelményeinek megfelelően használjon ésszerű vágási távolságot. A vágási távolság a vágófúvóka és a munkadarab felülete közötti távolság. Perforáláskor próbálja meg a normál vágási távolság kétszeresét használni, vagy használja a plazmaívet az átvitelhez. A maximális magasság.
3. A perforáció vastagságának a géprendszer megengedett tartományán belül kell lennie. A plazmavágó nem lyukaszthatja át a munkavastagságot meghaladó acéllemezt. A perforáció szokásos vastagsága az 1/2 a normál vágási vastagságból.
4. Ne terhelje túl a fúvókát. Ha a fúvóka túlterhelt (vagyis túllépi a fúvóka üzemi áramát), a fúvóka gyorsan megsérül. Az áramerősségnek a fúvóka üzemi áramának 95%-ának kell lennie. Például: egy 100A-es fúvóka áramerősségét 95A-re kell állítani.
5. Tartsa a plazmagázt szárazon és tisztán. A plazmarendszernek száraz és tiszta plazmagázra van szüksége a megfelelő működéshez. A szennyezett gáz általában problémát jelent a gázkompressziós rendszerben, ami lerövidíti a fogyó alkatrészek élettartamát és rendellenes károsodást okoz. A gázminőség vizsgálatának módja a vágópisztoly tesztállapotba állítása, és alá egy tükröt helyezve, amely a vágópisztolyban lévő gázt fogyasztja. Ha vízgőz és köd jelenik meg a tükörben, meg kell találnia az okot, és ki kell javítania.
6. A plazmavágást lehetőleg a szélről kezdjük, a perforáló vágás helyett. Az él kiindulási pontként való használata meghosszabbítja a fogyó alkatrészek élettartamát. A helyes módszer az, ha a fúvókát közvetlenül a munkadarab szélére irányítja a plazmaív elindítása előtt.
7. Kerülje a plazmaív kiterjesztését és megnyúlását. Ha a plazmaív csak a munkadarab felületével való érintkezésig nyújtható és nyújtható, akkor a plazmaív a vágás elején és végén olyan kiterjedést és megnyúlást hoz létre, amely a fúvóka rendellenes károsodását okozza. Ez a probléma elkerülhető, ha a megfelelő élindítási technikát alkalmazzuk és a megfelelő „ívtörés” jelidőt választjuk.
8. Csökkentse a felesleges "ívindítási (vagy ívvezetési)" időt. A fúvóka és az elektróda nagyon gyorsan elfogy az ív elindításakor. Mielőtt elkezdené, a vágópisztolyt a fémvágástól sétatávolságon belül kell elhelyezni.
9. Fröccsenésmentes vegyszerbevonat felvitele a védőhéjra A fröccsenésmentes vegyszerbevonat segít csökkenteni a salak felhalmozódását a védőhéjon. A fröccsenésmentes festék felhordása előtt azonban feltétlenül távolítsa el a védőburkolatot a fáklyáról.
10. Távolítsa el a salakot a védőburkolatról.